オンライン 3D プリンティングサービス
80 種類以上の金属・プラスチック材料の部品をオンラインで即時見積もり。米国内のご注文は送料無料。ISO 9001:2015、ISO 13485、AS9100D 認証取得。3D プリンティングの新規見積もりを開始
ファイル形式:STL、STP、STEP
プライバシー:お客様のファイルはすべて当社が安全に管理します。プライバシーポリシーをご覧ください。プラスチック射出成型とは?
射出成型とは、液体状のプラスチック樹脂を金属製の金型キャビティに充填し、その後冷却してプラスチック部品を形成する製造プロセスです。
材料ロスが少なく、部品単価が低いため、プラスチック部品を大量生産する際に最も多く使用される方法です。医療機器、民生品、自動車などの業界に適した製造プロセスです。
当社のプラスチック射出成型プロセスでは、カスタム試作品と最終使用用の量産部品を最短 1 日のリードタイムで製作できます。コスト効率の高いツーリングと短縮された製造サイクルを実現するアルミ金型を使用し、約 200 種類の熱可塑性樹脂を在庫しています。
プラスチック射出成型の主な用途:
- 小ロット生産
- ブリッジ金型
- パイロット生産
- 機能試験および試作
"HP では、最終生産で使用する実際の材料を用いた部品をこれほど迅速に入手できるとは、まことに目を見張るものがありました。"
プラスチック成型の造形能力
| US | メートル法 | |
|---|---|---|
| サイズ | 18.9 in. x 29.6 in. x 8 in. | 480mm x 751mm x 203mm |
| 容量 | 59 cu. in. | 966,837 cu. mm |
| 深さ | 4 in. services.injection.fromPartingLine | 101mm services.injection.fromPartingLine |
| 金型投影面積 | 175 sq. in. | 112,903 sq. mm |
公差: 通常、当社では ±0.003 インチ(0.08mm)の機械加工公差を維持できます。これには樹脂に起因する公差が含まれ、樹脂公差は ±0.002 インチ/インチ(0.002mm/mm)を下回らない値となります。

表面仕上げオプション
抜き勾配の要件は、ご指定の仕上げによって異なります。業界標準のモールドテック(Mold-Tech)仕上げにも対応しています。
| 仕上げ | 説明 |
|---|---|
| PM-F0 | 外観非対応、仕上げは Protolabs の裁量による |
| PM-F1 | 低外観対応、ほとんどの型跡を除去 |
| PM-F2 | 外観非対応、放電加工(EDM)可 |
| SPI-C1 | 600 番ストーン、Ra 10-12 |
| PM-T1 | SPI-C1 + 軽いビードブラスト |
| PM-T2 | SPI-C1 + 中程度のビードブラスト |
| SPI-B1 | 600 番ペーパー、Ra 2-3 |
| SPI-A2 | #2 ダイヤモンドバフ、Ra 1-2 |
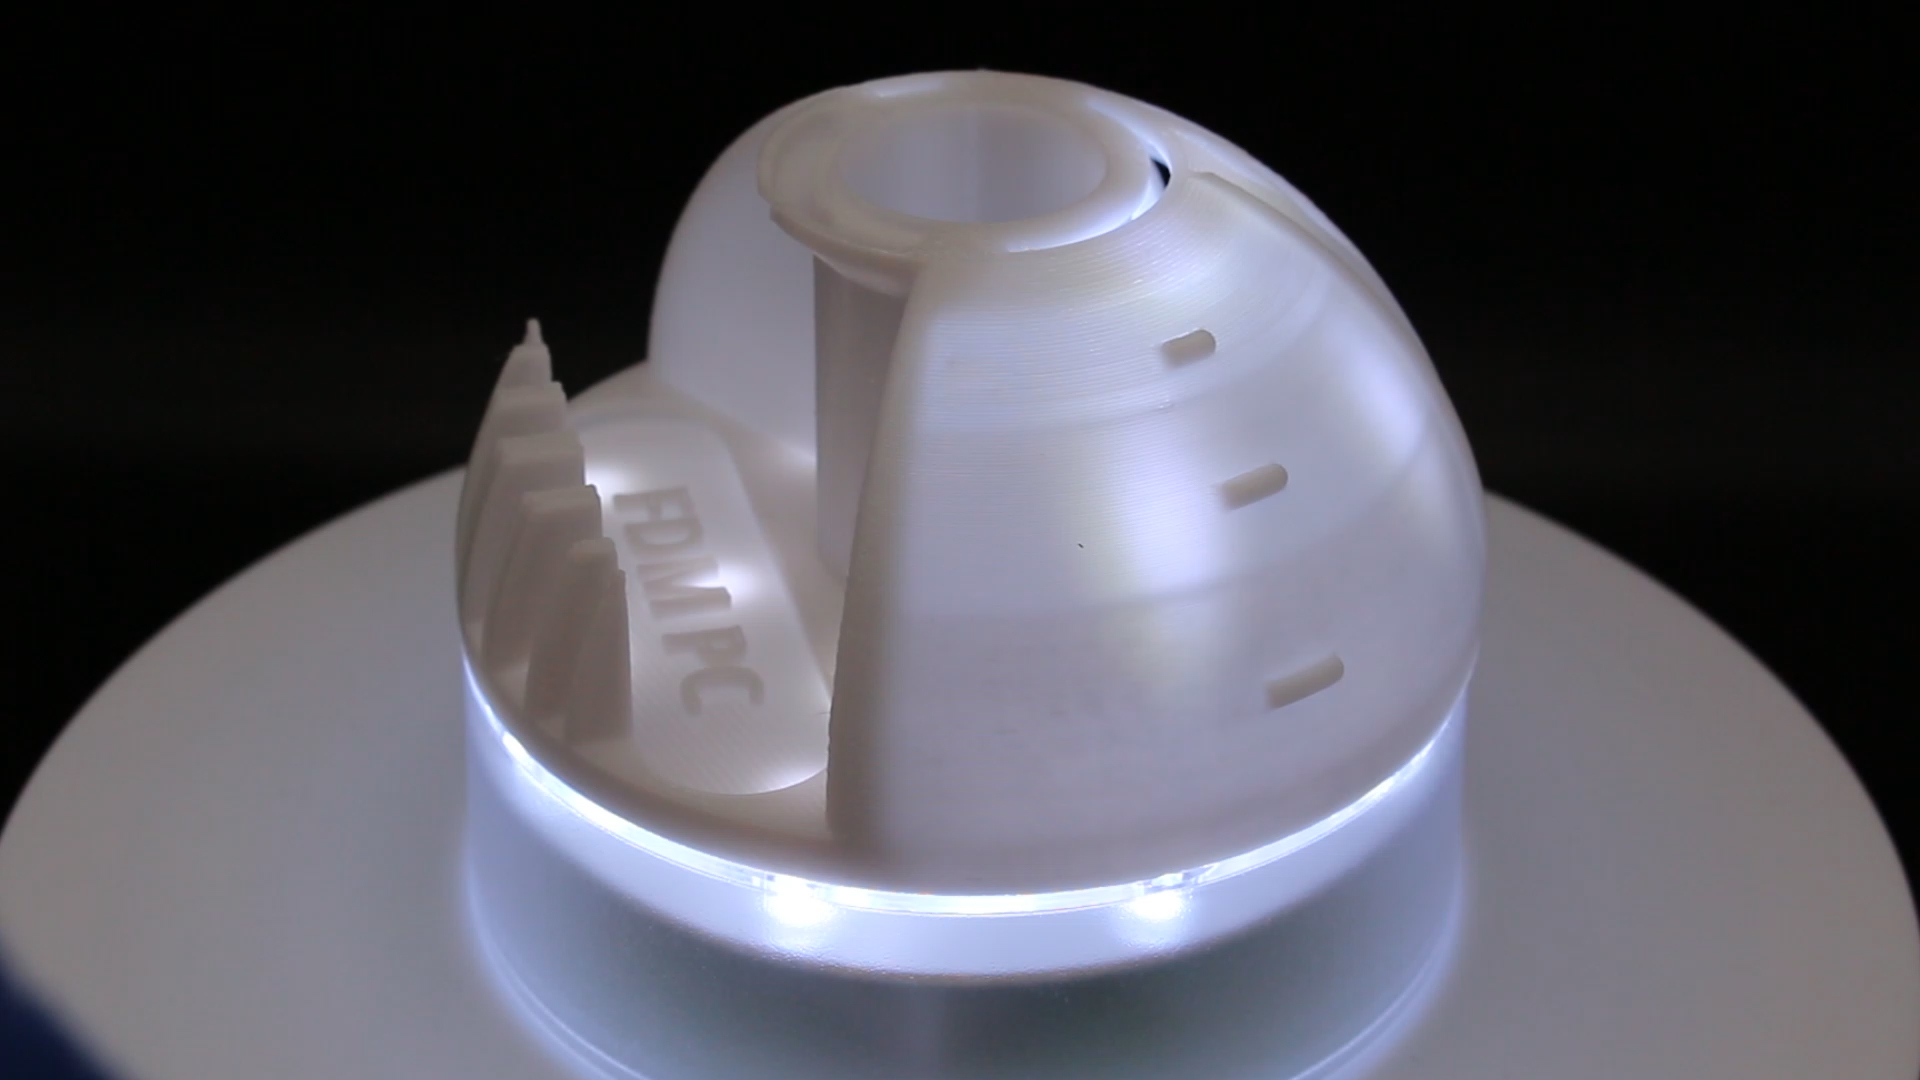
カスタム成型部品の品質検査および仕上げオプション
用途の要件に応じて、射出成型の見積もりをご依頼の際に以下からお選びいただけます。
後処理

プラスチック射出成型の仕組み

成型部品の製造プロセスは複雑です。部品の成型に着手する前の段階から、当社は包括的な製造性(DFM)フィードバックとコンサルティングによる設計サポートで貴社を支援し、樹脂を金型に流し込む前に金型設計の落とし穴を回避できるようにします。その後、当社の生産プロセスはサイエンティフィックモールディング(科学的成型手法)によって文書化・最適化されるため、どの生産ロットでも高品質の部品を安定して確実にご入手いただけます。
モデル上で指定された重要品質特性(CTQ)寸法は、部品の成功にとってどの領域が最も重要かを示すものです。成型が開始されると、自動インライン CMM 技術を使用してプロセスとサンプルの適合性確認が行われ、追加のリードタイムなしで詳細な FAI(初品検査)および工程能力調査が作成されます。
当社の熱可塑性樹脂射出成型は、加熱・冷却ラインを持たないアルミ金型を使用する標準的なプロセスです。そのためサイクルタイムはやや長くなります。サイエンティフィックモールディングのプロセスの一環として、当社の成型パートナーは充填速度、保圧、保圧時間を個別に最適化・監視し、部品の品質と外観を定期的に検査します。成型プロセス中は自動インライン CMM を使用して寸法精度を確保するとともに、詳細な工程能力調査と FAI レポートを作成します。
樹脂ペレットはバレルに投入され、そこで溶融・圧縮されたのち、金型のランナーシステムへ射出されます。高温の樹脂はゲートを通じて金型キャビティに射出され、部品が成型されます。エジェクターピン(排出ピン)が部品の金型からの取り出しを補助し、部品は受け箱に落ちます。生産ロットが完了すると、部品(または初期サンプルロット)は梱包され、まもなく出荷されます。