Online 3D-printservice
Ontvang direct online offertes voor onderdelen in meer dan 80 metaal- en kunststofmaterialen. Gratis verzending op alle bestellingen in de VS. Gecertificeerd volgens ISO 9001:2015, ISO 13485 en AS9100D.Start een nieuwe 3D-printofferte
Bestandstype: STL, STP, STEP
Privacy: al uw bestanden zijn bij ons veilig. Lees ons privacybeleid.Wat is kunststofspuitgieten?
Spuitgieten is een productieproces dat bestaat uit het vullen van een metalen malmholte met vloeibare kunsthars, die vervolgens afkoelt en een kunststofonderdeel vormt.
Het wordt het meest gebruikt voor de productie van kunststofonderdelen op grote schaal vanwege de lage materiaalverspilling en de lage kosten per onderdeel. Het is een ideaal productieproces voor sectoren zoals medische apparatuur, consumentenproducten en de auto-industrie.
Ons kunststofspuitgietproces produceert prototypen op maat en eindonderdelen voor productie met doorlooptijden tot wel 1 dag. Wij gebruiken aluminium mallen die kostenefficiënt gereedschap en versnelde productiecycli bieden, en wij hebben ongeveer 200 verschillende thermoplastische harsen op voorraad.
Veelvoorkomende toepassingen van kunststofspuitgieten:
- productie in kleine series
- overbruggingsgereedschap
- pilootseries
- functioneel testen en prototyping
"Het was voor ons bij HP zeer verhelderend dat we onderdelen zo snel kunnen verkrijgen in de exacte materialen die we in de uiteindelijke productie gaan gebruiken."
Mogelijkheden voor kunststofspuitgieten
| VS | Metrisch | |
|---|---|---|
| Grootte | 18.9 in. x 29.6 in. x 8 in. | 480mm x 751mm x 203mm |
| Volume | 59 cu. in. | 966,837 cu. mm |
| Diepte | 4 in. services.injection.fromPartingLine | 101mm services.injection.fromPartingLine |
| Geprojecteerd maloppervlak | 175 sq. in. | 112,903 sq. mm |
Toleranties: Doorgaans kunnen wij een bewerkingstolerantie van +/- 0,003 in. (0,08 mm) aanhouden, met een inbegrepen harstolerantie die groter kan zijn, maar niet kleiner dan +/- 0,002 in./in. (0,002 mm/mm).

Thermoplastische materialen
Wij hebben een uitgebreide selectie van meer dan 100 thermoplastische en thermohardende materialen. En als u op zoek bent naar alternatieve materiaalopties, bekijk dan onze gids voor harsvervangers voor ABS, PC, PP en andere veelgebruikte gietkunststoffen.
Opties voor oppervlakteafwerking
De vereisten voor de hellinghoek (draft) variëren per gewenste afwerking. Ook zijn industriestandaard Mold-Tech-afwerkingen beschikbaar.
| Afwerking | Beschrijving |
|---|---|
| PM-F0 | niet-cosmetisch, afwerking naar inzicht van Protolabs |
| PM-F1 | semi-cosmetisch, de meeste gereedschapssporen verwijderd |
| PM-F2 | niet-cosmetisch, EDM toegestaan |
| SPI-C1 | slijpsteen korrel 600, 10-12 Ra |
| PM-T1 | SPI-C1 + lichte parelstraalbehandeling |
| PM-T2 | SPI-C1 + middelzware parelstraalbehandeling |
| SPI-B1 | schuurpapier korrel 600, 2-3 Ra |
| SPI-A2 | diamantpolijsten graad #2, 1-2 Ra |
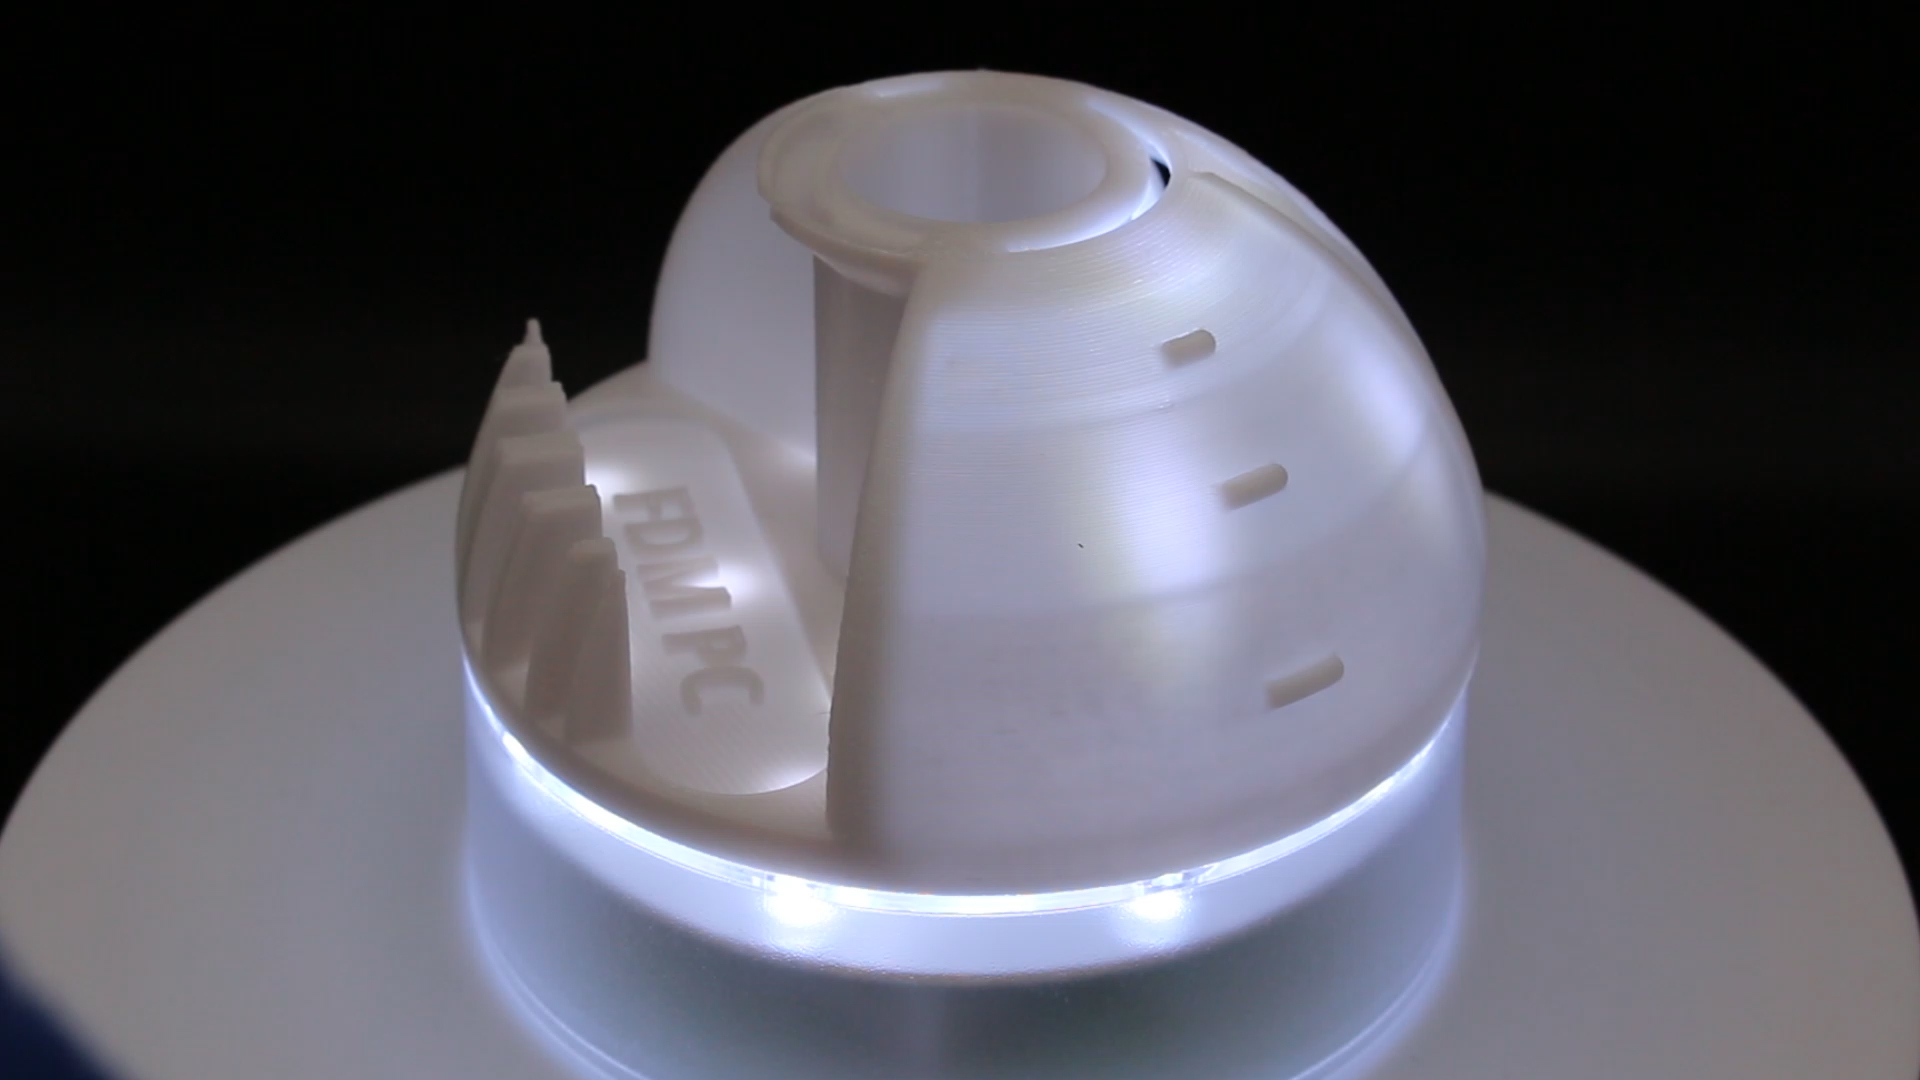
Kwaliteitsinspecties en afwerkingsopties voor op maat gegoten onderdelen
Afhankelijk van de vereisten van uw toepassing kunt u uit het volgende kiezen bij het aanvragen van een spuitgietofferte.
Nabewerking

Hoe werkt kunststofspuitgieten?

Het productieproces voor gegoten onderdelen is complex. Nog voordat uw onderdelen worden gegoten, staan wij voor u klaar met uitgebreide feedback over produceerbaarheid en adviserende ontwerpdiensten, zodat u valkuilen in het malontwerp vermijdt voordat de hars de mal raakt. Vervolgens wordt ons productieproces gedocumenteerd en geoptimaliseerd met behulp van scientific molding, zodat u bij elke productierun consistent en betrouwbaar hoogwaardige onderdelen krijgt.
Kritieke kwaliteitsdimensies (Critical-to-Quality, CTQ) die u in de modellen aangeeft, laten ons weten welke gebieden het meest cruciaal zijn voor het slagen van uw onderdelen. Zodra de onderdelen worden gegoten, worden het proces en de monsters gekwalificeerd met behulp van geautomatiseerde inline CMM-technologie, wat resulteert in een gedetailleerde FAI en procescapaciteitsstudie zonder extra doorlooptijd.
Ons thermoplastisch spuitgieten is een standaardproces met een aluminium mal zonder daardoorheen lopende verwarmings- of koelleidingen, wat betekent dat de cycletijden iets langer zijn. Als onderdeel van het scientific molding-proces optimaliseren en bewaken onze spuitgieters zelfstandig de vulsnelheid, de naldruk en de naldruktijd en controleren zij periodiek de kwaliteit en het uiterlijk van de onderdelen. Tijdens het gietproces gebruiken wij een geautomatiseerde inline CMM om maatnauwkeurigheid te waarborgen, evenals het opstellen van een gedetailleerde procescapaciteitsstudie en FAI-rapport.
Harskorrels worden in een cilinder geladen, waar ze uiteindelijk worden gesmolten, gecomprimeerd en in het aanvoersysteem van de mal gespoten. De hete hars wordt via de gietpunten in de malmholte gespoten en het onderdeel wordt gevormd. Uitwerppennen vergemakkelijken het verwijderen van het onderdeel uit de mal, waarna het in een opvangbak valt. Wanneer de run is voltooid, worden de onderdelen (of de eerste monsterproductie) verpakt en kort daarna verzonden.