Online 3D-printservice
Krijg direct online offertes voor onderdelen in meer dan 80 metalen en kunststof materialen. Gratis verzending op alle bestellingen in de VS. Gecertificeerd volgens ISO 9001:2015, ISO 13485 en AS9100D.Start een nieuwe 3D-printofferte
Bestandstype: STL, STP, STEP
Privacy: Al uw bestanden zijn bij ons veilig. Lees ons privacybeleid.Metalen 3D-print Materialen Gids
OLA's SLM-workshop vertegenwoordigt een van onze kernactiviteiten, met een vloot van meer dan 40 metalen printsystemen. We ondersteunen tot 8 verschillende legeringsmaterialen en kunnen onderdelen accommoderen met een maximale eenassige bouwafmeting van 800 mm.

Direct metal laser sinteren (DMLS) is een industriële metaal 3D-printproces dat volledig functionele metalen prototypes en productieonderdelen in 7 dagen of minder bouwt. Een reeks metalen produceert uiteindelijke onderdelen die kunnen worden gebruikt voor eindgebruikstoepassingen.
Metaal 3D-printtechnologie wordt vaak gebruikt voor:
- Prototypen in productiekwaliteitsmaterialen
- Complexe geometrieën
- Functionele, eindgebruik onderdelen
- Metalen componenten in een assemblage verminderen
Metaal 3D-print Mogelijkheden
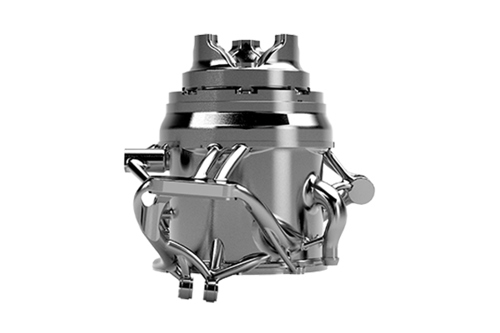
Onze basisrichtlijnen voor metaal 3D-printen omvatten belangrijke ontwerpoverwegingen om de productie van onderdelen te verbeteren, het uiterlijk te verfraaien en de totale productietijd te verkorten.
*Op dit moment zijn Inconel 718 en Aluminium de enige materialen die beschikbaar zijn op ons grote formaat, X Line-machine
Metaal 3D-print Materiaalopties
Hieronder vindt u onze beschikbare metalen legeringen voor 3D-printen. Verscheidene warmtebehandelingen zijn beschikbaar afhankelijk van het materiaal.
Stainless Steel 316L
+Aluminum Alloy AlSi10Mg
+Titanium Alloy TC4 (Ti6Al4V)
+Stainless Steel 17-4PH
+Aluminum Alloy 6061
+18Ni300 MS1(1.2709)
+CuCrZr
+CuSn10
+Inconel718(GH4169)
+CoCrMoW
+TA0
+W
+Vergelijk Materiaaleigenschappen
| Materiaal | Treksterkte | Rek | Maximale bouwhoogte |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 μm = hoge resolutie (HR)
30, 40 en 60 μm = normale resolutie (NR)
Deze cijfers zijn benaderend en afhankelijk van een aantal factoren, inclusief maar niet beperkt tot machine- en procesparameters. De verstrekte informatie is daarom niet bindend en niet gecertificeerd. Wanneer prestaties kritiek zijn, overweeg ook onafhankelijke labtesten van additieve materialen of eindproducten.

Standaard Afwerking
Verwacht ruwwaarden van 200 tot 400 µin Ra (0,005 tot 0,010mm Ra), afhankelijk van materiaal en resolutie. Ondersteunende structuren worden verwijderd en laaglijnen zijn zichtbaar.

Aangepaste Afwerking
We bieden borsteloppervlakken in verschillende korrelgroottes en gepolijste spiegelpolijsten. Zorg ervoor dat u aangeeft of de aangepaste oppervlakteafwerking functionele of esthetische doeleinden heeft, zodat we u het beste kunnen adviseren over onze aangepaste opties.
Nabewerkingsmogelijkheden voor Metalen 3D-geprinte Onderdelen
Verbeter de sterkte, dimensionale nauwkeurigheid en cosmetische uitstraling van uiteindelijke metalen componenten met DMLS voor productie.
Oppervlaktebehandeling
- 3- en 5-assige frezen
- Draaien
- Polijsten (Spiegel of Borstel)
- Passivering
- Draad EDM
- Tappen en boren
Warmtebehandelingen
- Spanningsarm gloeien
- NADCAP warmtebehandeling
- Hot isostatisch persen (HIP)
- Oplossingsarm gloeien
- Veroudering
Mechanische Testen
- Trektest
- Rockwell-hardheid
Poederanalyse & Materiaal
- Traceerbaarheid
- Chemie
- Deeltjesgrootte en -verdelingsanalyse


Waarom Metal 3D Printing gebruiken?
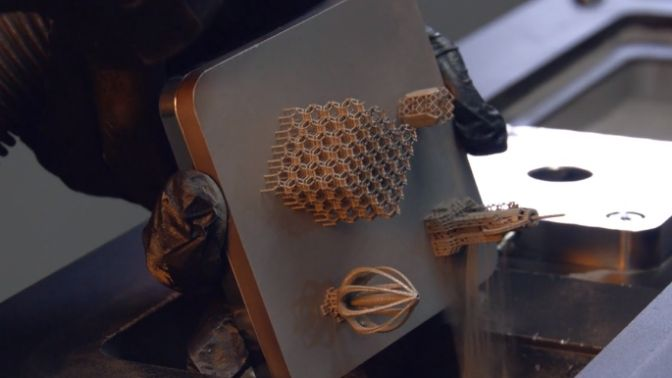
Zie hoe metalen additieve fabricagetechnologie kan worden gebruikt om componenten binnen een assemblage te verminderen, complexe geometrieën te fabriceren en uiteindelijk tijd en kosten te besparen.
Hoe werkt Metal 3D Printing?
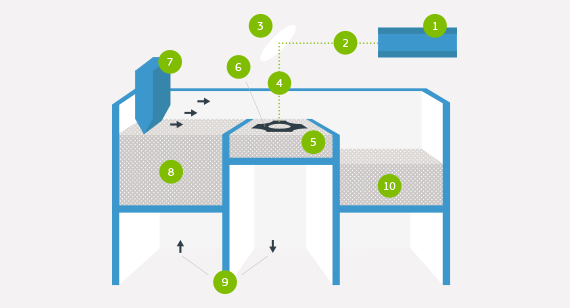
De DMS-machine begint met sinteren van elke laag - eerst de ondersteunstructuren aan de basisplaat, daarna het onderdeel zelf - met een laser gericht op een bed van metallisch poeder. Nadat een dwarsdoorsnede-laag poeder microgelast is, schuift de bouwplatform omlaag en beweegt een coater-blad over het platform om de volgende laag poeder aan te brengen in een inerte bouwkamer. Het proces wordt laag voor laag herhaald totdat de bouw voltooid is.
Wanneer de bouw is voltooid, wordt een eerste borsteling handmatig toegepast op de onderdelen om het merendeel van het losse poeder te verwijderen, gevolgd door de juiste warmtebehandeling terwijl het nog vastzit in de ondersteunsystemen om eventuele spanningen te verlichten. De onderdelen worden van het platform verwijderd en de ondersteunstructuren worden van de onderdelen verwijderd, waarna ze worden afgewerkt met eventueel benodigd gritstralen en schuren. Eind-DMLS-onderdelen zijn bijna 100 procent dicht.