オンライン3Dプリンティングサービス
80以上の金属とプラスチック素材でパーツのオンライン即時見積もりを取得。全米の注文は送料無料。ISO 9001:2015、ISO 13485、AS9100D認定。新しい3Dプリンティング見積もりを開始
ファイルタイプ:STL、STP、STEP
プライバシー:すべてのファイルは安全に保管されています。プライバシーポリシーをご覧ください。金属3Dプリンティング素材ガイド
OLAのSLMワークショップは、当社のコア事業運営の一つであり、40以上の金属印刷システムのフリートを特徴としています。最大で8種類の異なる合金素材をサポートし、最大単軸構築寸法800mmの部品に対応できます。

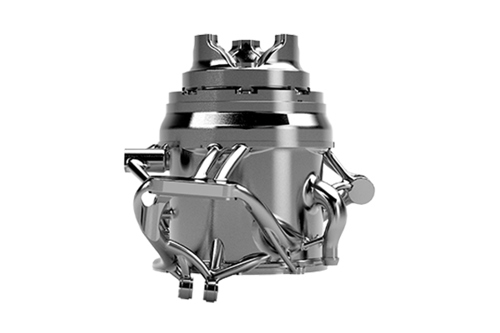
直接金属レーザー焼結(DMLS)は、産業用金属3D印刷プロセスであり、7日以内に完全に機能する金属プロトタイプと生産部品を構築します。最終的な部品は、用途に応じて使用できる様々な金属で製造されます。
金属3D印刷技術は一般的に以下に使用されます:
- 生産グレード素材でのプロトタイピング
- 複雑な幾何学形状
- 機能的な実用部品
- アセンブリ内の金属部品の削減
素材の特性を比較
| 材料 | 引張強度 | 伸び率 | 最大ビルド |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20μm = 高解像度(HR)
30、40、および60μm = 標準解像度(NR)
これらの数値は概算であり、機械やプロセスパラメータを含む多くの要因に依存します。提供される情報は、したがって、拘束力がなく、認定されたものとは見なされません。性能が重要な場合は、追加素材や最終パーツの独立したラボテストも検討してください。

標準仕上げ
素材と解像度によって異なりますが、粗さ値は200〜400 µin Ra(0.005〜0.010mm Ra)を期待してください。サポート構造は取り除かれ、層のラインが見えます。

カスタム仕上げ
私たちは、様々な粒度のブラushed表面と、鏡面仕上げのポリッシュを提供しています。カスタム表面仕上げが機能用か美観用かを必ずご指定ください。そうすることで、カスタムオプションについて最適なご提案ができます。


金属3Dプリンティングをなぜ使用するのか?
金属積層造形技術が、アセンブリ内の部品数を削減し、複雑な形状を製造し、最終的に時間とコストを節約するためにどのように使用できるかをご覧ください。
金属3Dプリンティングはどのように機能しますか?
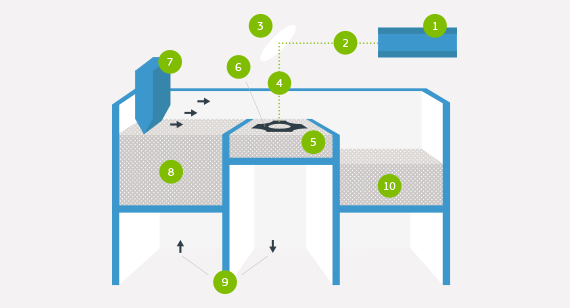
DMLSマシンは、金属粉末のベッドに向けられたレーザーで各層の焼結を開始します—まずベースプレートへのサポート構造、次に部品自体です。断面層の粉末がマイクロ溶接されると、ビルドプラットフォームが下降し、リコーターブレードがプラットフォーム上を移動して、次の層の粉末を不活性なビルドチャンバーに堆積させます。このプロセスは、ビルドが完了するまで層ごとに繰り返されます。
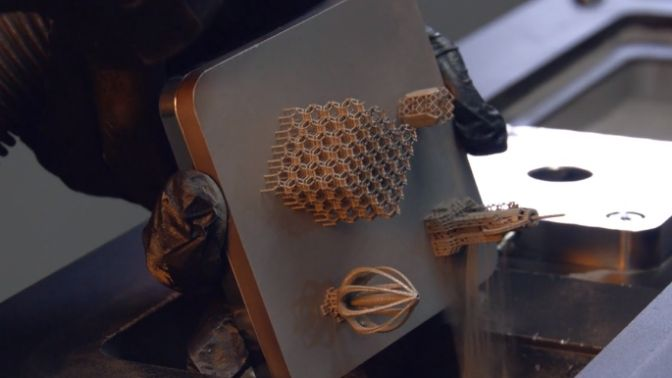
ビルド完了後、部品から大部分の未固定粉末を除去するために手動での初期ブラッシングが行われ、その後、サポートシステムに固定された状態で適切な熱処理サイクルが施され、残留応力を除去します。部品はプラットフォームから取り外され、サポート構造が部品から除去され、必要に応じてビードブラストとバurringが施されて仕上げられます。最終的なDMLS部品は、ほぼ100%の密度です。