

316L SLM 3Dプリント遠心タービンインペラー | モノリシック航空エンジンブレードケーススタディ
SLM金属3Dプリンティングで製造された60以上のラジアルブレードを持つモノリシック遠心タービンインペラー。ブレードとハブの一体構造、3Dマーキングされたシリアル番号と材料グレード、はんだ付けなしの継手。8%の効率向上、25%の重量軽減、G2.5ダイナミックバランス。
ケーススタディ:一体型遠心タービンインペラー
316Lステンレス鋼 | SLM | 3Dマーク付きブレードを備えた航空エンジン/ガスタービンインペラー
金属3Dプリンティング応用
1. 背景
航空エンジン部品サプライヤーが、小型ターボジェットデモンストレーター用の高速遠心タービンステージを開発していました。従来の溶接インペラ設計は、溶接箇所でブレード先端の割れが発生し、溶接治具によってブレードプロファイルが制約されるため効率が限られていました。デモンストレーター計画の耐久性とトレーサビリティの要件を両立させるため、最適化されたブレード形状と直接3Dマークされた識別情報を備えた完全な一体型インペラが必要でした。
2. 課題
設計要件には以下が含まれていました:
· 60以上の放射状ブレードを完全な空力プロファイルで、100%一体型 — 溶接されたブレードルートなし
· 88%以上の段効率を実現するための最適化された3Dブレードねじれ
· 材料グレードとシリアル番号をハブ面に直接3Dプリント(接着ラベル、剥がれる可能性のあるレーザーマークなし)
· 全作動速度(24,000 rpm)でのG2.5動的バランス
· 高温酸化耐性とNDT互換性のための316Lステンレス鋼
3. 解決策
インペラはCFDで最適化された放射状ブレードと、材料グレードとユニークなシリアル番号が予めマークされたハブ面を持つ単一の一体部品として再設計され、その後316Lステンレス鋼で選択的レーザー溶融(SLM)によって製造されました。ブレードの後退角、前縁半径、出口巻き角度はCFDで最適化され、ハブは剛性対重量比でトポロジー最適化されています。ハブ面の3Dマークテキストは同じ製造プロセスで凸文字として印刷され、印刷後のマーキング工程は不要です。印刷後、部品はシャフトボアで仕上加工され、G2.5の動的バランスが取られ、全速で走行試験が実施されました。
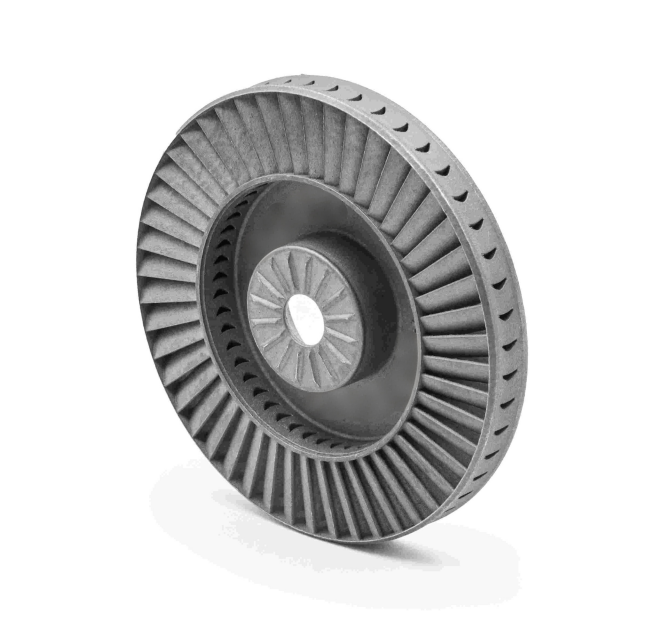
図1:SLM印刷された316Lタービンインペラー — ハブ面に60以上の放射状ブレードと3Dマークされた材質グレードを表示した正面図
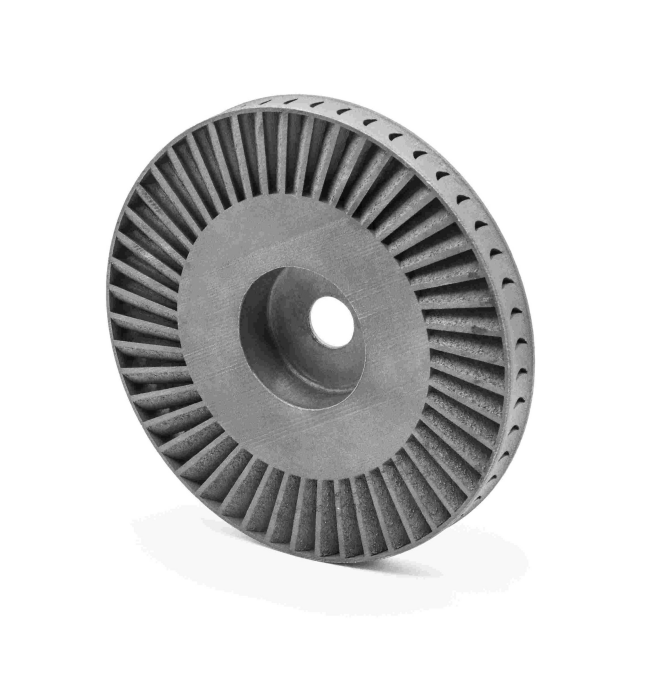
図2:同じインペラーの背面 — 一体型ハブ、溶接されたブレードルートなし、シャフトボアの仕上加工準備完了
4. 結果
· 88%の段効率 — 従来の溶接設計比+8ポイント
· 25%の重量削減 — トポロジー最適化ハブによる
· 一体構造 — 溶接されたブレードルートなし、疲労破壊モードなし
· 内蔵トレーサビリティ — 材質グレード+シリアル番号を同じ製造プロセスで3D印刷
· 24,000 rpmでG2.5バランス — エンジンへの直接取り付け準備完了
· リードタイム:4週間 — CADからバランス調整済み、走行試験済みインペラーまで
“内蔵トレーサビリティと8ポイントの効率向上を備えた一体型インペラーを手に入れました。”3D印刷されたテキストは部品の一部です — 剥がれたり、削り取られたりすることはできません。
素材: 316Lステンレススチール | プロセス: SLM / メタル3D印刷 | 用途: 遠心タービンインペラー