

ステンレス鋼、アルミニウム、MS1マージング鋼での3Dプリント靴の金型 | SLM靴の金型事例研究
316Lステンレス鋼、AlSi10Mgアルミニウム、MS1 (1.2709)マージング鋼で製造された3Dプリントされた靴の金型。SLM技術を使用した靴の金型は、コンフォーマル冷却チャネル、統合ラティスコア、ピンアレイテクスチャを備えています。CNCアルミニウム金型と比較して、50%のサイクルタイム削減、80%のリードタイム削減、100%のデザイン自由度を実現します。
ケーススタディ:3Dプリントされた靴の金型 —
ステンレス鋼、アルミニウム& MS1
SLMメタル3Dプリンティング | コンフォーマルクーリング | マルチマテリアルフットウェアツーリング
フットウェアツーリングケーススタディ
1. 背景
世界的なアスリート靴ブランドが、完全に再設計されたミッドソールラティスと新しいアウトソールトレッドパターンを備えた新しいパフォーマンスランニングシューズラインを発売しました。従来のCNC加工アルミニウム金型では、必要とされる内部ラティスの幾何形状、統合されたピン配列、新しいEVAフォーム直接注入ラインで50%の高速サイクルタイムを実現するために必要なコンフォーマルクーリングチャネルを提供できませんでした。ブランドは4つの異なる金型タイプ — ミッドソール直接発泡金型、ピン配列付きダブルキャビティアウトソール金型、穿孔トレッド金型、そして靴型(アッパー)金型 — を必要としていました。それぞれが異なるマテリアルシステムとサイクルプロファイルに最適化されていました。SLMメタル3Dプリンティングは、3つの異なる合金を使用して、単一のサプライチェーンですべて4つを提供しました。
2.課題
設計要件には以下のものが含まれていました:
· 中底ダイレクト発泡モールドをAlSi10Mgアルミニウムで製作 - 内部コンフォーマル冷却チャネルによりサイクル時間を50%削減
· アウトソールモールドをMS1(1.2709)マージング鋼で製作 - 加工後HRC 50-55、EVA/TPU射出用のミラーポリッシュされた摩耗面
· 穿孔アウトソールモールドを316Lステンレス鋼で製作 - 1000以上の精密穿孔、発泡剤使用に耐腐食性
· 靴型(アッパー)モールドを316Lステンレス鋼で製作 - サイズごとの患者特有の形状、アッパー成形用のメッシュ穿孔パターン付き
· 4種類のモールドすべてを4週間以内に納品、初号試験の準備完了
· 多合金プラットフォーム:各モールドを特定の用途に最適化(アルミニウムは高速サイクル、MS1は高圧摩耗、316Lは腐食/衛生用)
· 100%の設計自由度 - 格子コア、コンフォーマル冷却、ピン配列を単一体としてプリント、組み立て不要
3. 解決策
4種類のモールドは単一体として設計され、それぞれ特定のサイクルに最適化され、3種類の異なる合金で選択的レーザー溶融(SLM)製造されました。中底ダイレクト発泡モールドは、キャビティ輪郭に沿ったトポロジー最適化された内部コンフォーマル冷却チャネル付きでAlSi10Mgアルミニウムでプリントされました - 冷却時間は120秒から60秒に短縮され、ブランドが求めていたサイクル時間の削減を実現しました。ピン配列付きのダブルキャビティアウトソールモールドはMS1(1.2709)マージング鋼でプリントされ、その後HRC 50-55に加熱処理され、EVA/TPU直接射出用の摩耗面をミラーポリッシュしました。穿孔アウトソール金型は1000以上の精密穿孔を施した316Lステンレス鋼で印刷され、発泡剤サービスに必要な耐食性を備えています。靴型金型はサイズごとに患者特有のジオメトリで316Lステンレス鋼で印刷され、上部成形ラインにはメッシュ穿孔パターンが採用されています。
各金型にはそれぞれの後処理レシピが付属していました:アルミニウムミッドソール金型は応力除去され、ビードブラスト処理が施されました;MS1アウトソール金型はHRC 50-55に時効処理され、摩耗面は鏡面仕上げされています;316Lアウトソール金型はASTM A967に基づいて不動態化され、穿孔部分には電解研磨が施されています;316L型金型は均一なサテン仕上げになるようビードブラスト処理が施されています。これら4つの金型はすべて2-4週間で納品され、従来のCNC加工アルミニウム金型の12-16週間のリードタイムに対して大幅に短縮されています。
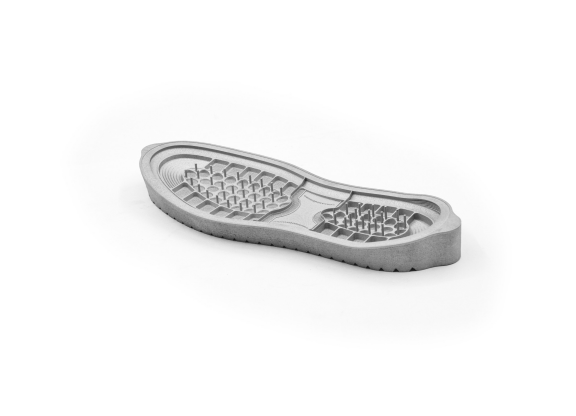
図1:SLM印刷されたAlSi10Mgミッドソール直接発泡金型 — 内部のコンフォーマル冷却チャネル(サイクル時間50%削減)
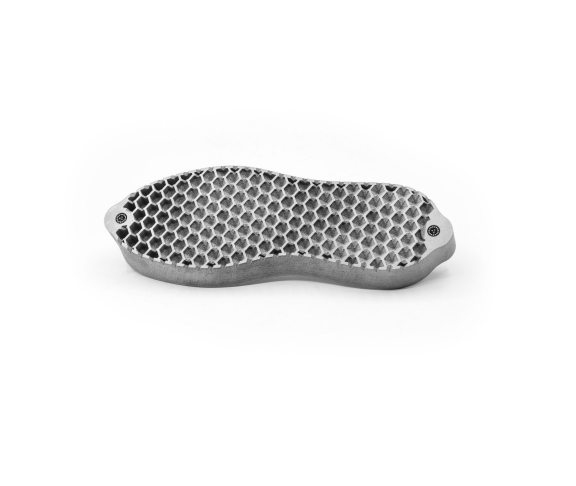
図2:同じAlSi10Mgミッドソール金型 — キャビティ側に表示されたビルド済みラティスとピン配列テクスチャ
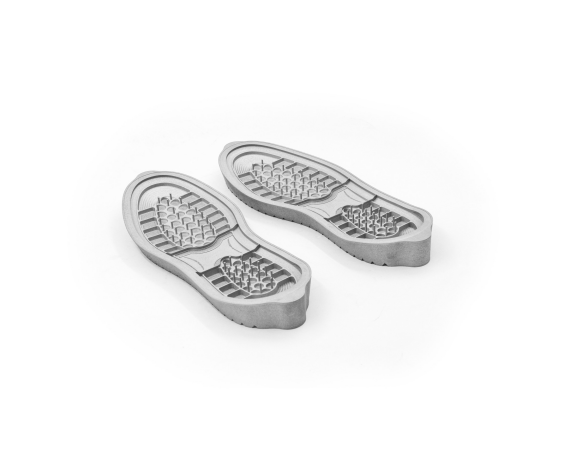
図3:SLM印刷されたMS1(1.2709)マージング鋼アウトソール金型ペア(左右) — ピン配列キャビティ、時効後HRC 50-55、鏡面仕上げの摩耗面
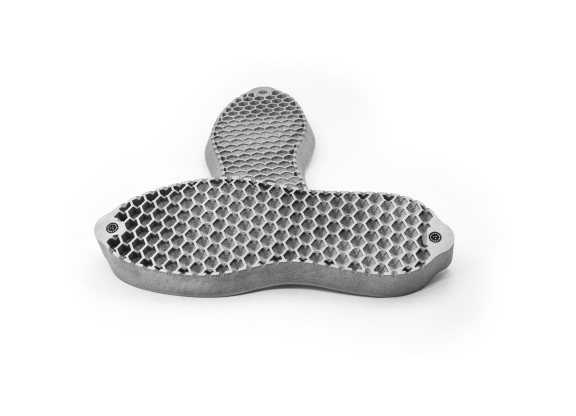
図4:同じMS1アウトソール金型ペア — 射出ピンレイアウトと一体型マージング鋼構造を示す斜視図
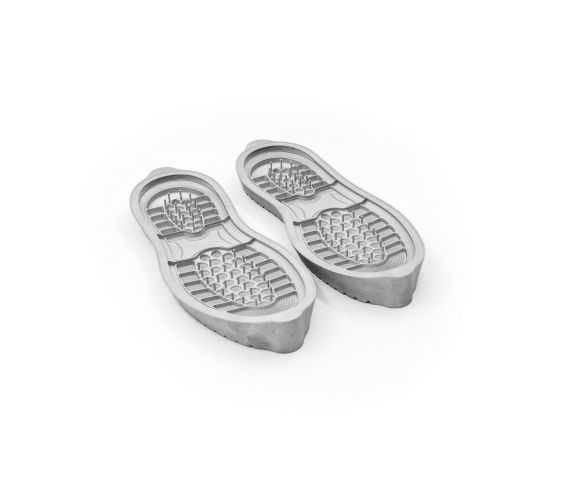
図5:SLM印刷されたMS1アウトソール金型 — ピン配列キャビティとラティス/テクスチャの遷移部のクローズアップ
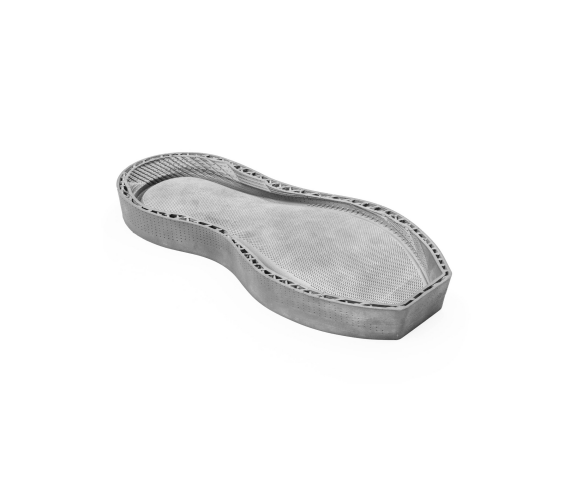
図6:SLM印刷されたMS1アウトソール金型 — 流路と冷却ラインのルーティングを示す逆視図
@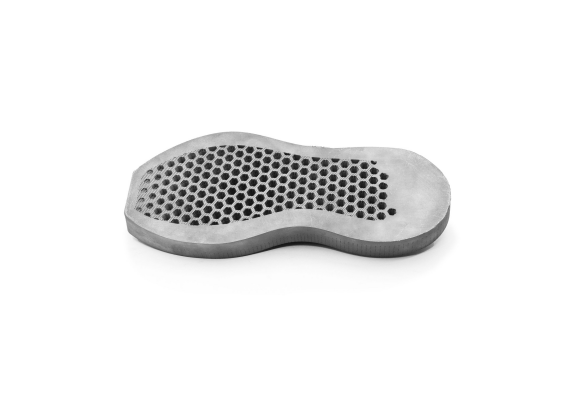
図7:SLM印刷316Lステンレス鋼パンチアウトソール金型 — 1000以上の精密パンチ、発泡剤用に腐食に強い
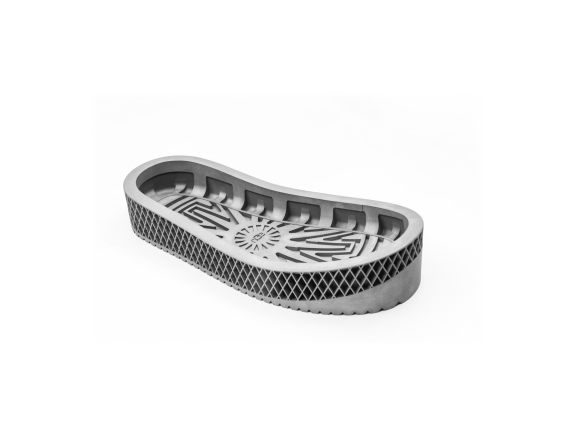
図8:ダイヤモンド格子パターン(UGGスタイル)とトレッド周辺を持つSLM印刷316Lミッドソール金型 — 直射注入準備完了
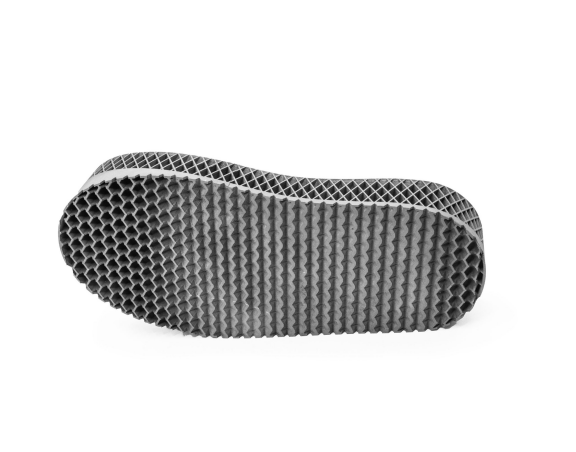
図9:SLM印刷316Lミッドソール金型 — ダイヤモンド格子パターンと一体化されたトレッド周辺を示す斜視図
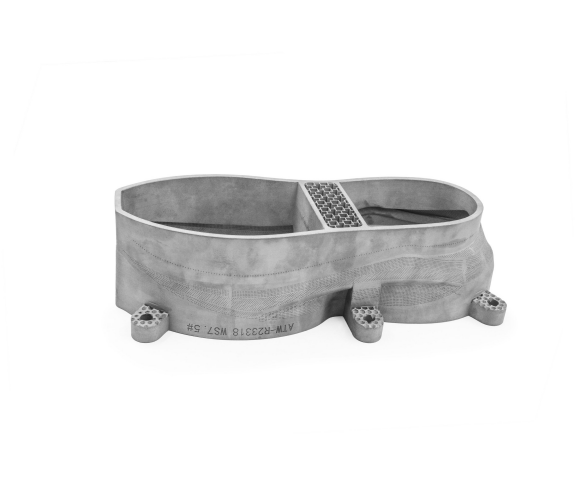
図10:SLM印刷316Lステンレス鋼シュラスツ(アッパー)金型 — サイズごとの患者固有の幾何学形状、メッシュパンチパターン、ビルド内に3Dマークされた部品番号
4. 結果
· 50%のサイクル時間削減 — AlSi10Mgコンフォーマル冷却によりミッドソール冷却時間120秒→60秒
· 4種類の金型、3種類の合金 — AlSi10Mg、MS1、316L — 各々が特定の用途に最適化
· 2-4週間のリードタイム — vs.CNCアルミニウムは12-16週間、最初の試作は30日以内
· 1000以上の精密パンチング — 316Lアウトソール金型、発泡サービス用耐腐食性
· HRC 50–55のマレージング鋼金型 — MS1アウトソール金型、EVA / TPU直射射出用ミラーポリッシュ
· 一体構造 — 溶接インサートなし、ろう接冷却ラインなし、組立ずれなし
· 患者特化型ラスト — 316Lラスト金型、1つの靴サイズにつき1つの形状、上部成形用メッシュパンチング
· 80%のリードタイム短縮 — 4種類の金型タイプ全てで平均4週間、16週間のCNCベースラインと比較
“私たちは新しいミッドソールラティスと新しいアウトソールトレッドを4ヶ月ではなく30日で立ち上げました。高速サイクル用にアルミニウム、耐摩耗性にMS1、発泡サービス用にステンレス—3つの合金、1つのサプライチェーン、1つのCADワークフローです。”
素材: AlSi10Mgアルミニウム | MS1 (1.2709) マレージング鋼 | 316Lステンレス鋼 | プロセス: SLM金属3Dプリンティング | 用途: 多素材靴金型