

MS1 (1.2709) マージング鋼コンフォーマル冷却金型インサート | SLM 3Dプリントプラスチック射出金型ケーススタディ
MS1 (1.2709) マージング鋼プラスチック射出金型インサート、内部にコンフォーマル冷却チャネルを備え、SLM金属3Dプリントで製造。16以上の内部冷却ポート、±0.05mmの位置精度、時効後HRC 50-55、サイクルタイムを35%削減、スクラップを50%削減。高キャビテーション金型のドリルインサート冷却に取って代わります。
ケーススタディ:MS1マージング鋼金型に適合した冷却
材料:MS1 / 1.2709 (X3NiCoMoTi18-9-5) | プロセス:SLM + 焼き入れ | 高キャビテーション射出成形金型
金属3Dプリンティングケーススタディ
1. 背景
精密な射出成形業者が、大容量プレスで16キャビティの薄肉包装部品を生産していました。従来の金型はP20工具鋼のコアに直線の冷却孔を使用しており、キャビティレイアウトによりゲート付近に冷却水路をドリルすることが不可能でした。結果として、部品の角が反り、不良率は8%に達し、冷却時間がサイクル全体を支配していました。従来のドリルでは到達できない角までキャビティ形状に沿った冷却チャネルを持つマージング鋼の適合冷却インサートが必要でした。これにより、サイクル時間と不良率を制御することが可能になりました。
2. 課題
設計要件には以下が含まれていました:
· キャビティレイアウトを囲む16個以上の内部適合冷却ポートで、ゲートの角までキャビティ輪郭に沿ったチャネル
· MS1 (1.2709) マージング鋼 — 焼き入れ後HRC 50–55、SPI-A3ミラーフィニッシュに研磨可能
· キャビティ表面に対する各内部ポートの±0.05mmの位置精度
· ウェット面に支持マークのないチャネル(印刷中に自己支持構造)
· 全体焼入れ能力 — キャビティ表面からインサートコアまで均一な硬度、軟部なし
· 最初の試作品試験のため3週間以内に納品
3.解決策
金型インサートは、キャビティレイアウトに沿ったトポロジ最適化されたコンフォーマル冷却チャネルを備えて再設計されました。従来のドリル加工ラインでは到達できなかったゲートコーナーも含みます。そして、選択的レーザー溶融(SLM)を使用してMS1(1.2709)マレージング鋼粉末で製造されました。SLMプロセスでは、複雑なチャネルネットワーク、中央のメインインレット、16個以上のアウトレットポート、キャビティ向けのジオメトリを単一のビルドで印刷し、ろう接ジョイントやドリル加工ラインは一切ありません。すべてのチャネルは印刷中に自己支持構造となるように配置されており、濡れ面はそのままの状態です。サポートマークを突破したりシールしたりする必要はありません。
印刷後、インサートは490℃で応力除去処理、820℃で固溶処理、480℃で5時間の aging を行い、HRC 50-55に到達させました。その後、キャビティ面で仕上げ加工し、SPI-A3に仕上げました。マレージング鋼は、表面からコアまで均一に硬化する(脱炭化のリスクなし)、agingによる寸法安定性(歪み<0.05%)を維持し、化粧品パッケージ部品に必要な光学的な仕上げに研磨できるため、特に選択されました。
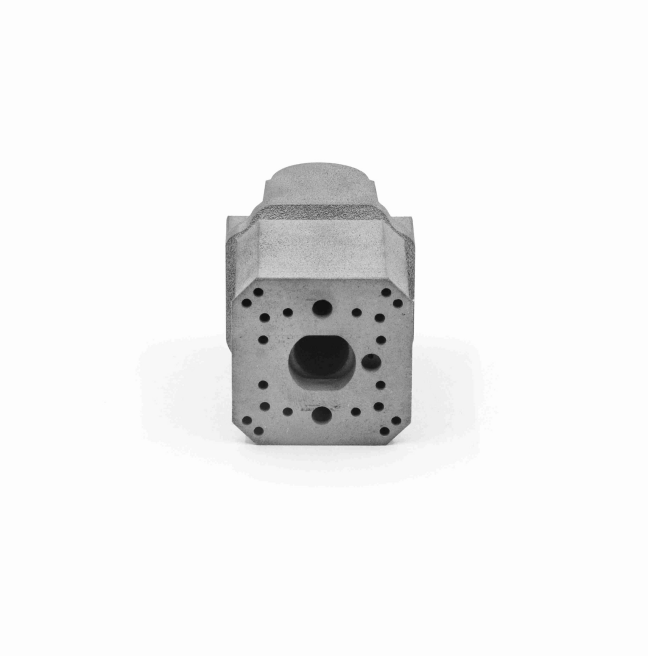
図1:SLM印刷されたMS1(1.2709)マレージング鋼金型インサート — 中央メインインレット、16個以上のアレイされたアウトレットポート、そのままの濡れ面。aging後、インサートはHRC 50-55に達し、キャビティ面でSPI-A3に仕上げられました。
4.結果
· サイクルタイム35%削減 — 最適化初回で28秒から18秒に
· スクラップ50%削減 — 8%から4%に — 角の反りを解消
· HRC 50–55均一硬度 — 軟点なし、キャビティ面をSPI-A3に研磨
· ±0.05mmのポート精度 — 16+チャネル、各ポートがキャビティに対して許容範囲内
· 自己支持チャネル — ウェット面がそのまま、シールするサポートマークなし
· リードタイム:3週間 — CADからエージング・研磨済み、取り付け可能なインサートまで
“コンフォーマルチャネルは、私たちがドリルできなかったコーナーに到達しました。最初の製品でサイクルタイムが35%短縮され、マージング鋼は軟点のない鏡面仕上げに研磨されました。”
素材:MS1 / 1.2709 マージング鋼 | プロセス:SLM + エージング | 用途:コンフォーマル冷却金型インサート