線上 3D 列印服務
為超過 80 種金屬與塑膠材料的零件取得即時線上報價。美國境內訂單免運費。通過 ISO 9001:2015、ISO 13485 與 AS9100D 認證。開始新的 3D 列印報價
檔案格式:STL、STP、STEP
隱私保障:您的所有檔案都受到我們的安全保護。請閱讀我們的隱私權政策。什麼是塑膠射出成型?
射出成型是一種製造流程,將液態塑膠樹脂填入金屬模腔,冷卻後形成塑膠零件。
由於材料浪費少且單件成本低,射出成型最常用於大規模生產塑膠零件。它是醫療器材、消費性產品與汽車等產業的理想製造製程。
我們的塑膠射出成型製程可生產客製化原型與最終用途量產零件,交期最快 1 天。我們使用具成本效益的鋁製模具,可加速製造循環,並備有約 200 種不同的熱塑樹脂。
塑膠射出成型的常見應用:
- 小批量生產
- 過渡性模具
- 試產
- 功能測試與原型製作
"對我們 HP 團隊而言,能夠如此快速地取得以最終量產實際材料製成的零件,令人大開眼界。"
塑膠射出成型能力
| 美制 | 公制 | |
|---|---|---|
| 尺寸 | 18.9 in. x 29.6 in. x 8 in. | 480mm x 751mm x 203mm |
| 體積 | 59 cu. in. | 966,837 cu. mm |
| 深度 | 4 in. services.injection.fromPartingLine | 101mm services.injection.fromPartingLine |
| 模具投影面積 | 175 sq. in. | 112,903 sq. mm |
公差: 一般而言,我們可維持 +/- 0.003 英吋(0.08 公釐)的加工公差,並包含樹脂公差,其數值可大於但不低於 +/- 0.002 英吋/英吋(0.002 公釐/公釐)。

表面處理選項
拔模角度需求會因所要求的表面處理而異。亦提供業界標準的 Mold-Tech 咬花。
| 表面處理 | 說明 |
|---|---|
| PM-F0 | 非外觀件,表面處理由 Protolabs 決定 |
| PM-F1 | 低外觀要求,去除大部分刀具痕跡 |
| PM-F2 | 非外觀件,允許放電加工 |
| SPI-C1 | 600 目油石,10-12 Ra |
| PM-T1 | SPI-C1 + 輕度噴砂 |
| PM-T2 | SPI-C1 + 中度噴砂 |
| SPI-B1 | 600 目砂紙,2-3 Ra |
| SPI-A2 | #2 級鑽石拋光,1-2 Ra |
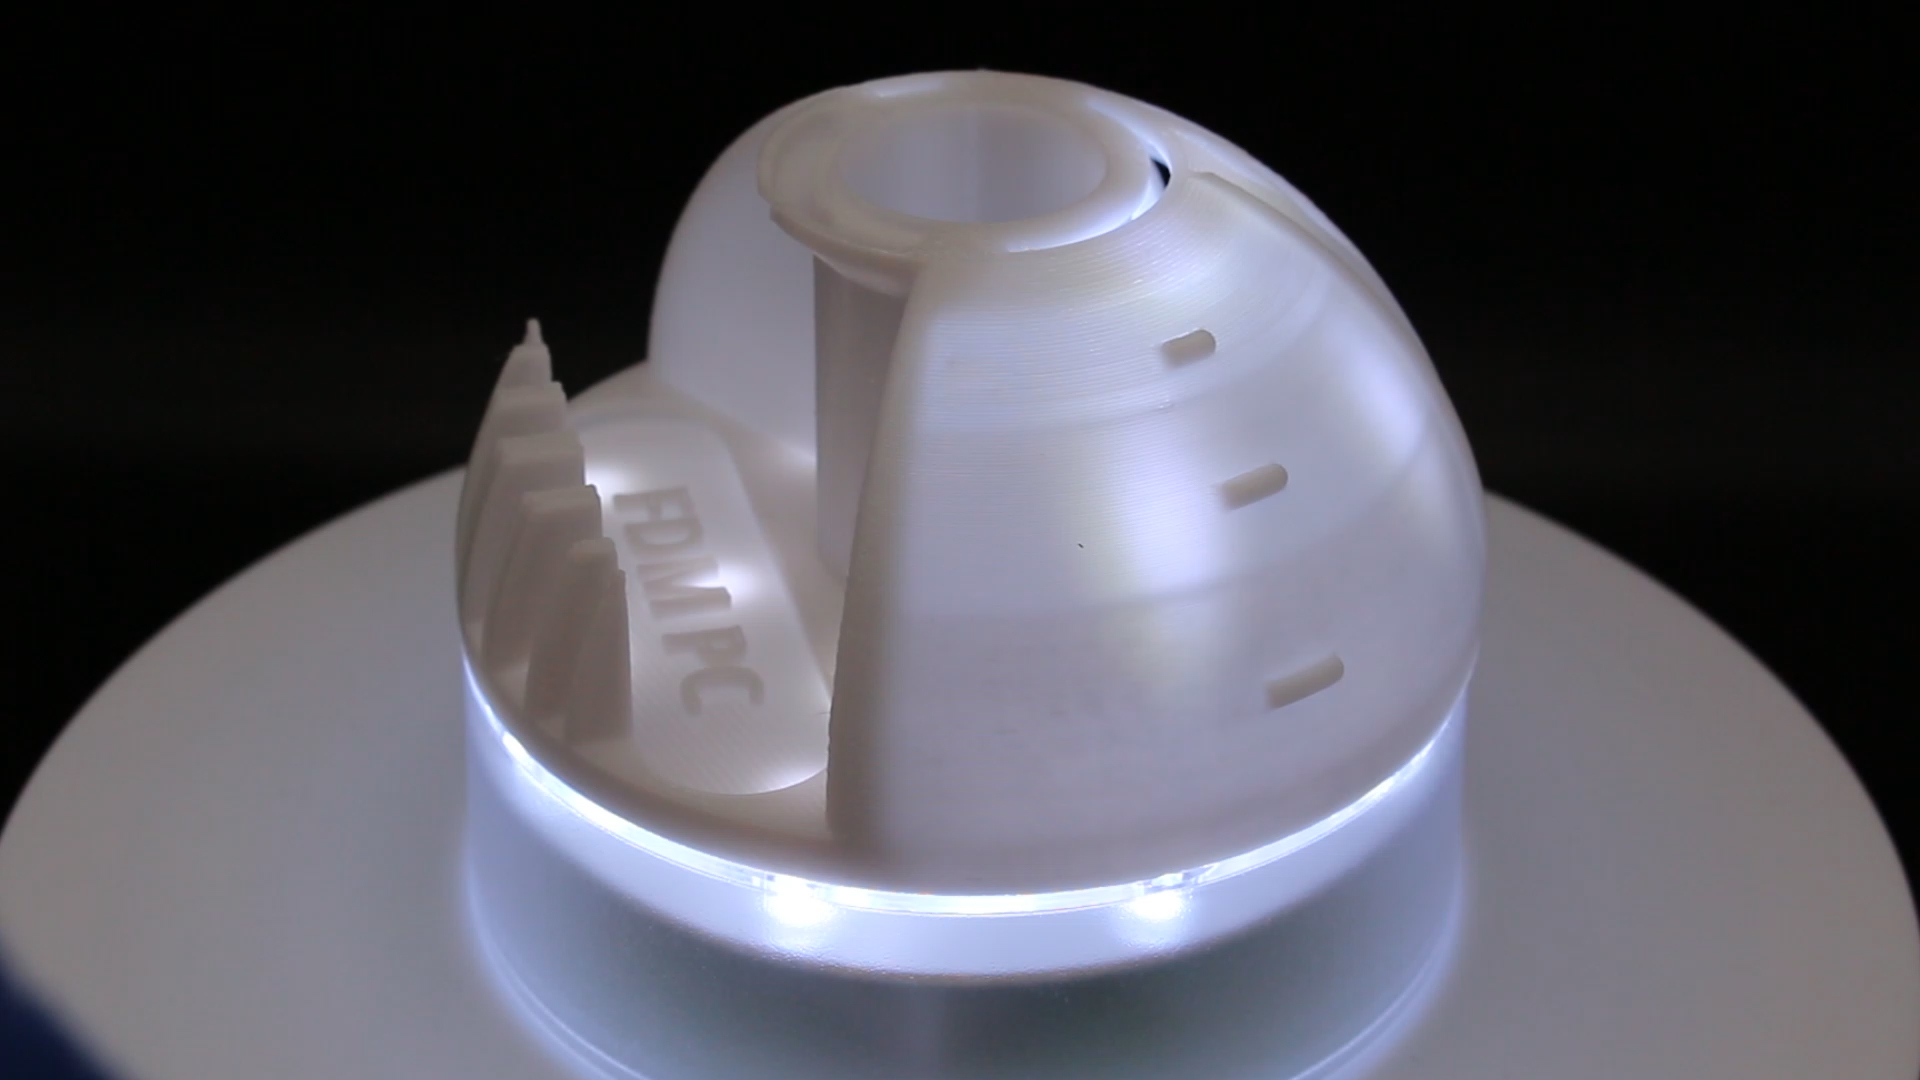
客製化成型零件的品質檢驗與表面處理選項
依您的應用需求,可在請求射出成型報價時從下列選項中選擇。
後處理

塑膠射出成型如何運作?

成型零件的製造流程相當複雜。在您的零件尚未成型之前,我們就會提供全面的可製造性回饋與顧問式設計服務,協助您在樹脂進入模具前避開模具設計的陷阱。接著,我們的生產流程會以科學化射出成型進行記錄與最佳化,讓您在每一次量產中都能穩定可靠地獲得高品質零件。
您在模型上標註的關鍵品質特性(CTQ)尺寸,能讓我們知道哪些區域對零件的成功最為關鍵。零件開始成型後,製程與樣品會使用自動化線上 CMM 技術進行驗證,在不增加額外交期的情況下產出詳細的 FAI 與製程能力研究。
我們的熱塑膠射出成型採用標準製程,使用無加熱或冷卻水路的鋁製模具,因此循環時間稍長。作為科學化射出成型流程的一部分,我們的射出成型業者會獨立最佳化並監控填充速度、保壓壓力與保壓時間,並定期檢查零件品質與外觀。在成型過程中,我們使用自動化線上 CMM 確保尺寸精度,並產出詳細的製程能力研究與 FAI 報告。
樹脂粒料被送入料管,在管中熔化、壓縮,然後射入模具的流道系統。熱樹脂透過澆口射入模腔,零件隨之成型。頂出銷協助將零件從模具中頂出,落入收集箱。生產完成後,零件(或首批樣品)隨即裝箱並很快出貨。