Usługa druku 3D online
Otrzymaj natychmiastowe oferty online na części w ponad 80 metalowych i plastikowych materiałach. Darmowa dostawa na wszystkie zamówienia z USA. Certyfikat ISO 9001:2015, ISO 13485 i AS9100D.Rozpocznij nową wycenę druku 3D
Typ pliku: STL, STP, STEP
Prywatność: Wszystkie Twoje pliki są u nas bezpieczne. Przeczytaj naszą politykę prywatności.Przewodnik po materiałach do druku 3D metali
Warsztat SML OLA reprezentuje jedną z naszych podstawowych działalności, obejmującą flotę ponad 40 systemów druku metalowego. Obsługujemy do 8 różnych stopów metali i możemy przyjmować części o maksymalnym wymiarze pojedynczej osi budowy wynoszącym 800 mm.

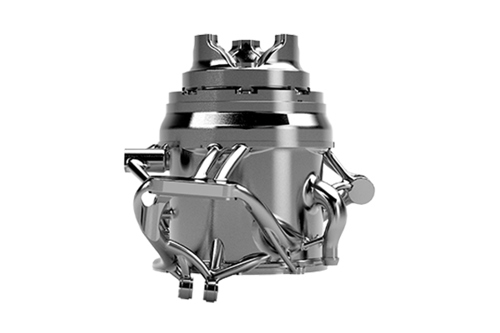
Bezpośredni sinterowanie laserowe metali (DMLS) to przemysłowy proces druku 3D metali, który w 7 dni lub mniej tworzy w pełni funkcjonalne prototypy metalowe i części produkcyjne. Różne metale pozwalają na tworzenie końcowych części, które można stosować w zastosowaniach finalnych.
Technologia druku 3D metali jest powszechnie stosowana do:
- Prototypowanie w materiałach produkcyjnych
- Złożone geometrie
- Funkcjonalne, końcowe części użytkowe
- Redukcja metalowych komponentów w zestawie
Możliwości druku 3D metali
Nasze podstawowe wytyczne dotyczące druku 3D metali obejmują ważne uwagi projektowe, które pomagają poprawiać możliwości produkcyjne części, poprawiać wygląd estetyczny i skracać całkowity czas produkcji.
*Obecnie Inconel 718 i Aluminum są jedynymi materiałami dostępnymi na naszej maszynie dużej formatu, X Line
Opcje materiałów do druku 3D metali
Poniżej znajduje się lista dostępnych stopów metali do druku 3D. Różne obróbki cieplne są dostępne w zależności od materiału.
Stainless Steel 316L
+Aluminum Alloy AlSi10Mg
+Titanium Alloy TC4 (Ti6Al4V)
+Stainless Steel 17-4PH
+Aluminum Alloy 6061
+18Ni300 MS1(1.2709)
+CuCrZr
+CuSn10
+Inconel718(GH4169)
+CoCrMoW
+TA0
+W
+Porównaj Właściwości Materiałów
| Materiał | Wytrzymałość rozciągana | Odsuwanie | Maksymalny rozmiar druku |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 μm = wysoka rozdzielczość (HR)
30, 40 i 60 μm = normalna rozdzielczość (NR)
Te dane są przybliżone i zależą od wielu czynników, w tym, ale nie tylko, od parametrów maszyny i procesu. Dlatego podane informacje nie są wiążące i nie uznaje się ich za certyfikowane. Gdy wydajność jest kluczowa, należy również rozważyć niezależne testy laboratoryczne materiałów dodatkowych lub gotowych części.

Standardowe wykończenie
Oczekiwane wartości chropowatości wynoszą od 200 do 400 µin Ra (0,005 do 0,010 mm Ra), w zależności od materiału i rozdzielczości. Struktury podporowe są usuwane, a linie warstw są widoczne.

Wykończenie niestandardowe
Oferujemy powierzchnie szczotkowane w różnych gradacjach oraz lustrzne wykończenie polerowane. Upewnij się, że wskażesz, czy niestandardowe wykończenie powierzchni ma charakter funkcjonalny czy estetyczny, abyśmy mogli najlepiej doradzić Ci w zakresie naszych opcji niestandardowych.
Możliwości obróbki końcowej dla części drukowanych 3D metalowych
Popraw wytrzymałość, dokładność wymiarową i wygląd kosmetyczny końcowych komponentów metalowych za pomocą DMLS do produkcji.
Obróbka powierzchni
- Frezowanie 3- i 5-osiowe
- Tokarstwo
- Polerowanie (lustrzane lub szczotkowane)
- Pasywacja
- Przetwarzanie drutowe EDM
- Toczenie i rozwiercanie
Obróbki cieplne
- Relaksacja naprężeń
- Obróbka cieplna certyfikowana NADCAP
- Hot isostatyczne prasowanie (HIP)
- Wyżarzanie w stanie ciekłym
- Starzenie
Badania mechaniczne
- Rozciąganie
- Twardość Rockwella
Analiza proszku & materiału
- Śledzalność
- Chemia
- Analiza wielkości i rozkładu cząstek


Dlaczego stosować drukowanie 3D metalami?
Zobacz, jak technologia addytywnego wytwarzania metalowego może być wykorzystana do redukcji elementów w zestawie, produkcji złożonych geometrii i ostatecznie oszczędności czasu i kosztów.
Jak działa drukowanie 3D metalami?
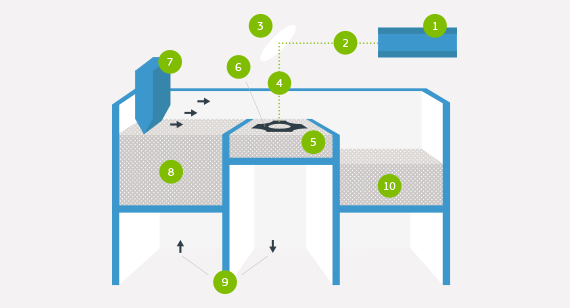
Maszyna DMLS zaczyna spiekać każdą warstwę - najpierw struktury nośne na płytce podstawowej, a następnie samą część - za pomocą lasera skierowanego na warstwę proszku metalicznego. Po zgrzaniu mikrospoinowym przekroju warstwy proszku, platforma budowy przesuwa się w dół, a ostrze rozkładacza przesuwa się po platformie, aby nałożyć następną warstwę proszku do komory budowy obojętnej atmosfery. Proces jest powtarzany warstwa po warstwie, aż do zakończenia budowy.
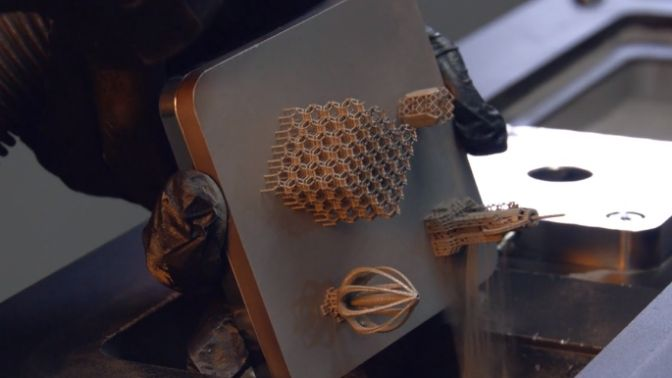
Po zakończeniu budowy, wstępne czyszczenie jest wykonywane ręcznie na częściach, aby usunąć większość luźnego proszku, po czym następuje odpowiedni cykl obróbki cieplnej, nadal zamocowany w systemach nośnych, aby zrelaksować wszelkie naprężenia. Części są usuwane z platformy, a struktury nośne są usuwane z części, a następnie wykańczane za pomocą dowolnego potrzebnego piaskowania i usuwania zadziorów. Końcowe części DMLS mają gęstość bliską 100 procent.