Pełne porównanie zasad projektowania SLA, SLS i MJF: og wytyczne (otwory, słupki, detale, luz, gwinty, skrzywienia, tolerancja) + specyfikacje materiałów dla żywic Somos, nylonów SLS, HP PA12 i MJF.
SLA- SLS- MJF- Drukowanie- Zasady
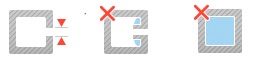
Otwór. Rozmiar otworu oznacza minimalną średnicę, jaką drukarka może pomyślnie wydrukować. Aby zdecydować o średnicy, sprawdź zasady usług druku 3D w następnej części.
Rycina 1
Otwór wylotowy. Przygotuj co najmniej jeden otwór wylotowy dla modelu pustego w środku, aby nadmiar materiału mógł wydostać się podczas procesu druku 3D. Najlepiej mieć kilka otworów wylotowych w różnych miejscach, aby można było usunąć nadmiar materiału w pobliżu otworu.
Rycina 2
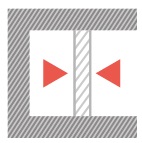
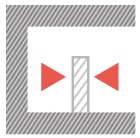
Grubość pionowego słupka. W modelu słupkiem jest wystająca część, której długość przekracza 2-krotność szerokości (wypukły detal ma długość mniejszą niż 2-krotność szerokości). Część, która nie spełnia wytycznych, może zniekształcić się oderwać od modelu podczas druku. Zwiększ grubość lub wybierz inne materiały.
Podparty słupek to taki, oba końce są połączone ze ścianą.
Rycina 3
Niepodparty słupek to taki, tylko jeden koniec jest połączony ze ścianą.
Rycina 4
Wypukłe detale. Wypukłe detale to elementy wypukłe na modelu, na przykład tekst. Detal, który nie spełnia wytycznych dotyczących grubości i wysokości, może nie być widoczny na wydruku. Pamiętaj również o wpływie obróbki końcowej. Grubość i wysokość elementu mogą wymagać zwiększenia lub należy wybrać odpowiednie materiały.
Rycina 5
Wklęsłe detale. Wklęsłe detale to elementy wygrawerowane lub wklęsłe w modelu. Detal, który nie spełnia wytycznych dotyczących grubości i wysokości, może nie być widoczny na wydruku. Pamiętaj również o wpływie obróbki końcowej. Grubość i wysokość elementu mogą wymagać zwiększenia lub należy wybrać odpowiednie materiały.
Rycina 6
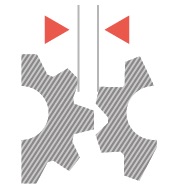
Odstęp.Clearance to odległość wymagana między dwoma łącznymi lub ruchomymi częściami modelu. Wsparcie może nie zostać usunięte, jeśli clearance jest mniejsze niż wymagana odległość.
Rysunek 7
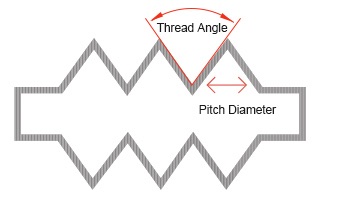
Gwinty i śruby. Zaprojektowanie i wydrukowanie 3D gwintów i śrub, które pasują do siebie, stanowi wyzwanie. Zalecany kąt gwintu wynosi 20°. Średnica podziału różni się w zależności od materiału, a zalecana wartość jest większa niż 0,6 mm.
Rysunek 8
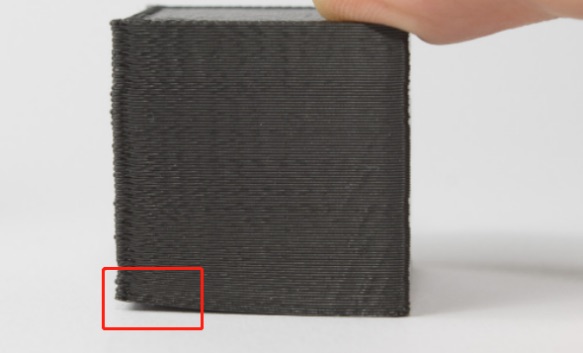
Zniekształcanie. Zniekształcanie występuje z powodu kurczenia się materiału podczas druku 3D, ponieważ różnice temperatur między warstwami są zbyt duże, co powoduje naprężenia wewnątrz modelu. Gdy naprężenia stają zbyt duże, niższe warstwy zaczynają się odkształcać lub unosić. Jest to zmiana fizyczna, gdy materiał jest stopiony, spieczony, skanowany laserem lub utwardzony. Ponadto płaskie powierzchnie są podatne na zniekształcanie. Rozwiązaniem jest unikanie dużych płaskich powierzchni lub dodawanie zaokrąglonych narożników do modeli 3D.
tj.:
Rysunek 9
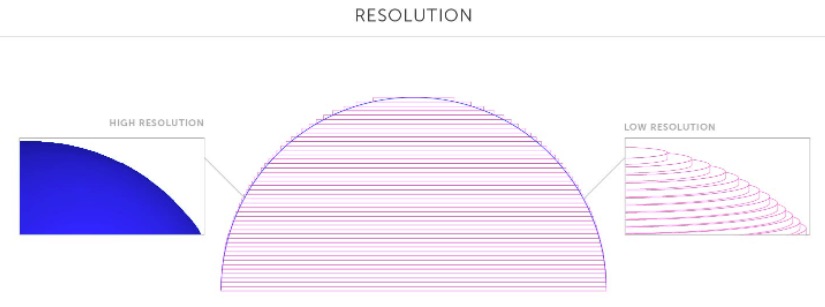
Rozdzielczość powierzchni. A zapewnić jakość wydruku, należy wziąć pod uwagę poziom szczegółowości i wybrać odpowiednią rozdzielczość. Poziom szczegółowości różni się w zależności od technologii druku 3D i materiałów. Dlatego ważne jest, aby zaprojektować minimalny poziom szczegółowości modelu 3D i odpowiednio wybrać usługi druku 3D.
tj.:
Rysunek 10
Tolerancja. Tolerancje opisują, jak duże odchylenie od konkretnej wartości jest oczekiwane lub akceptowalne. W druku 3D maszyny mają określone tolerancje. Oznacza to, że wydruki mogą nieznacznie odbiegać od rzeczywistych wymiarów. Bardzo ścisła tolerancja wskazuje na większą dokładność wymiarową.
3.Zasady druku SLA
Teoria druku
SLA, znana jako stereolitografia, to technologia druku 3D, która wykorzystuje światło lasera UV do utwardzania ciekłego żywicy warstwa po warstwie, ostatecznie tworząc obiekt stały.
Zasady projektowania
1. Wspierana ściana
2. Niewspierana ściana
Materiały
Grubość ściany
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1mm
Somos® WaterShed XC 11122
1mm
3. Minimalna średnica otworu
Materiały
Średnica
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1.2mm
Somos® WaterShed XC 11122
0.8mm
4. Minimalna średnica otworu odprowadzającego
Zalecenie: > 2.0 mm średnica
5. Minimalna grubość pionowego słupka
Materiały
Wspierany słupek
Niewspierany słupek
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1.2mm
1.5mm
Somos® WaterShed XC 11122
0.5mm
0.5mm
6.Minimalny wypukły detal
Materiały
Szerokość & wysokość
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1,2mm
Somos Tough Resin
1,5mm
Somos® WaterShed XC 11122
0,5mm
7. Minimalny grawerowany detal
Materiały
Szerokość & wysokość
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1,2mm
Somos Tough Resin
1,5mm
Somos® WaterShed XC 11122
0,5mm
8. Minimalny kąt zwisu bez podparcia
Zalecenie: >20° od poziomu
Materiały
Szerokość & wysokość
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1,2mm
Somos Tough Resin
1,5mm
Somos® WaterShed XC 11122
0,5mm
9. Minimalny odstęp
Materiały
Odstęp
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
2,0mm
Somos® WaterShed XC 11122
0,5mm
10.Wymagania projektowe dla gwintów
Materiały
Średnica podziałowa
Kąt gwintu
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
0,6mm
20°
Somos® WaterShed XC 11122
0,5mm
20°
11. Tolerancja
200μm lub 0,2%
4. Zasady druku SLS
Teoria druku
SLS (Selektywne spiekanie laserowe) wykorzystuje wysokoenergetyczny laser do spiekania proszkowego materiału, automatycznie prowadząc laser do punktów na podstawie modelu 3D, wiążąc materiał ze sobą w celu stworzenia solidnej i stabilnej struktury.