Formy do Butów Drukowane w 3D ze Stali Nierdzewnej, Aluminium & Stali Maraging MS1 | Przypadek Użycia Formy Obuwcierze SLM
Metalowe formy do butów drukowane w 3D ze stali nierdzewnej 316L, aluminium AlSi10Mg i stali maraging MS1 (1.2709). Formy obuwcierze SLM z kanałami chłodzącymi o kształcie zgodnym, zintegrowanymi rdzeniami kratowymi i teksturami tabliczko-pikselowymi. 50% redukcja czasu cyklu, 80% redukcja czasu realizacji, 100% wolność projektowa w porównaniu z formami CNC z aluminium.
Studium przypadku: Formy do butów w technologii 3D Drukowania —
Stal nierdzewna, aluminium & MS1
Druk metalowy 3D SLM | Chłodzenie konforemne | Wielomateriałowe formy obuwnicze
Studium przypadku: Formy obuwnicze
1. Tło
Globalna marka obuwia sportowego wprowadzała na rynek nową linię butów do biegów z w pełni przeprojektowanym kratowym wkładkiem środkową i nowym wzorem bieżnika podeszwy. Tradycyjne formy frezowane z aluminium CNC nie mogły zapewnić wymaganej geometrii kraty wewnętrznej, zintegrowanych tablic z pinezkami ani kanałów chłodzących konforemnych niezbędnych do uzyskania o 50% krótszego czasu cyklu na nowej linii bezpośredniego wtrysku pianki EVA. Marka potrzebowała czterech różnych typów form — formy do bezpośredniego spieniania wkładki środkowej, formy do podeszwy z dwiema komorami z tablicami pinezek, formy z perforowanym bieżnikiem oraz formy do cholewki — każdej zoptymalizowanej pod inny system materiałowy i profil cyklu. Druk metalowy 3D SLM, w trzech różnych stopach, dostarczył wszystkie cztery w ramach jednego łańcucha dostaw.
2.Wyzwanie
Wymagania projektowe obejmowały:
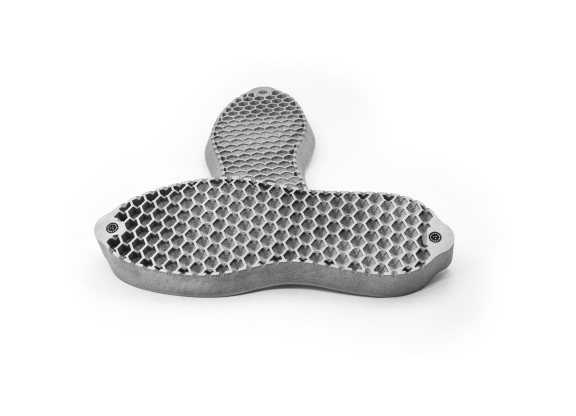
· Formy do bezpośredniego spieniania podeszwy ze stopu aluminium AlSi10Mg — 50% redukcji czasu cyklu dzięki wewnętrznym kanałom chłodzącym o kształcie dopasowanym do konturu
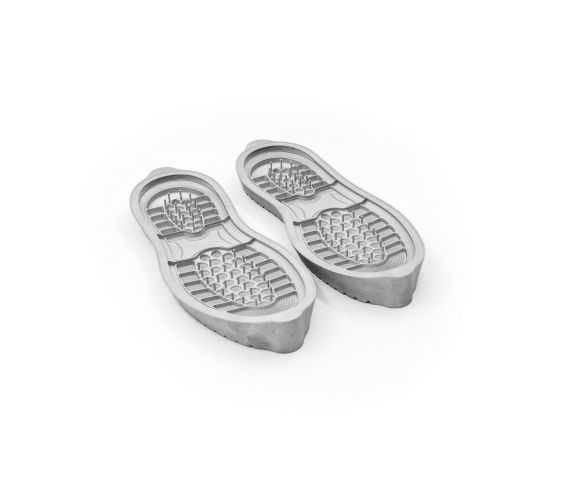
· Forma podeszwy ze stali maraging MS1 (1.2709) — twardość HRC 50–55 po starzeniu, lustrzanie polerowana powierzchnia ścieralna do wtrysku EVA / TPU
· Perforowana forma podeszwy ze stali nierdzewnej 316L — ponad 1000 precyzyjnych perforacji, odporna na korozję do zastosowań ze spieniającymi środkami
· Forma cholewki (górnej części buta) ze stali nierdzewnej 316L — geometria specyficzna dla pacjenta w zależności od rozmiaru, z perforowanym wzorem siatki do formowania górnej części
· Wszystkie cztery typy form dostarczone w ciągu 4 tygodni, gotowe do prób z pierwszymi artykułami
· Platforma wielostopowa: każda forma dopasowana do swojego konkretnego zastosowania (aluminium dla szybkiego cyklu, MS1 dla ścieralności pod wysokim ciśnieniem, 316L dla korozji / higieny)
· 100% swoboda projektowa — rdzenie kratowe, kanały chłodzące o kształcie dopasowanym, tablice pinów drukowane jako monolityczne elementy bez montażu
3. Rozwiązanie
Cztery typy form zostały zaprojektowane jako elementy monolityczne, każda dopasowana do swojego konkretnego cyklu pracy, i wyprodukowane metodą selektywnego topienia laserowego (SLM) w trzech różnych stopach. Forma do bezpośredniego spieniania podeszwy została wydrukowana ze stopu aluminium AlSi10Mg z optymalizowanymi topologicznie wewnętrznymi kanałami chłodzącymi o kształcie dopasowanym do konturu jamy — czas chłodzenia skrócił się z 120 s do 60 s, co stanowiło redukcję czasu cyklu, której marka szukała. Dwujamowa forma podeszwy z tablicami pinów została wydrukowana ze stali maraging MS1 (1.2709), następnie poddana starzeniu do twardości HRC 50–55 i lustrzanie polerowana na powierzchni ścieralnej do bezpośredniego wtrysku EVA / TPU.Formy podeszwy z perforowanym spodem zostały wydrukowane ze stali nierdzewnej 316L z ponad 1000 precyzyjnymi perforacjami, zapewniającymi odporność na korozję potrzebną przy obsłudze piankujących środków. Forma do podeszwy buta została wydrukowana ze stali nierdzewnej 316L z geometrią dostosowaną do indywidualnych potrzeb pacjenta w zależności od rozmiaru buta, z siatkowym wzorem perforacji na linii formowania cholewki.
Każda forma dostarczana była z własnym przepisem na obróbkę końcową: forma do wkładki ze stopu aluminium była wygrzewana w celu odciążenia i piaskowana strumieniowo; forma do podeszwy z MS1 była utwardzana do twardości HRC 50-55 i lustrannie polerowana na powierzchni ścieralnej; forma podeszwy ze stali 316L była pasywowana zgodnie z normą ASTM A967 i elektropolerowana na perforacjach; forma do cholewki ze stali 316L była piaskowana strumieniowo do jednolitego wykończenia satynowego. Wszystkie cztery formy dostarczono w ciągu 2-4 tygodni, w porównaniu z 12-16 tygodniowym czasem realizacji konwencjonalnych form aluminiowych obrabianych CNC.
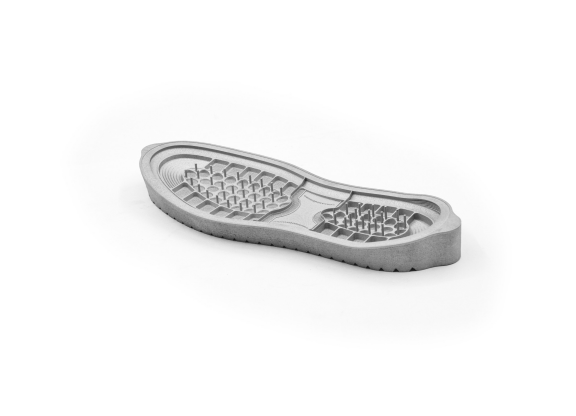
Rysunek 1: Forma do bezpośredniego spieniania wkładki AlSi10Mg wydrukowana metodą SLM — wewnętrzne kanały chłodzące dopasowane do kształtu (redukcja czasu cyklu o 50%)
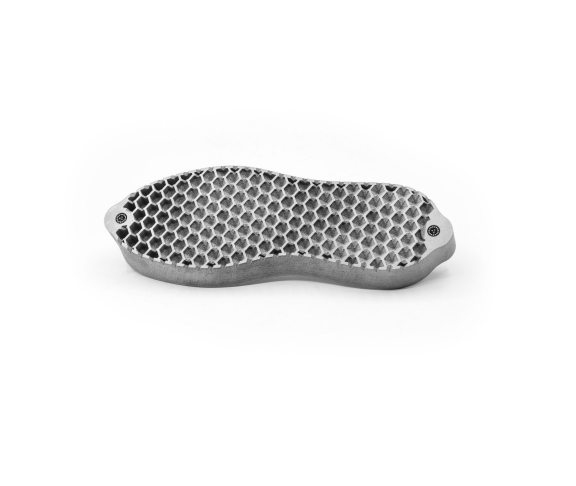
Rysunek 2: Ta sama forma do wkładki AlSi10Mg — strona z formowaniem pokazująca wbudowaną kratownicę i tekstury tabliczki z kołkami
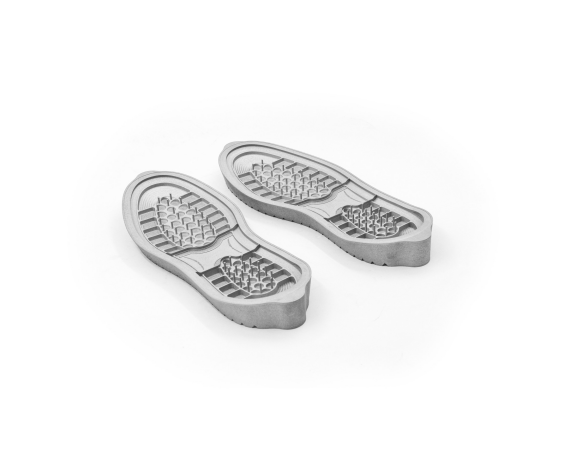
Rysunek 3: Para form do podeszwy z MS1 (1.2709) stali maraging, wydrukowana metodą SLM (lewa/prawa) — formowanie z tabliczką kołkową, twardość HRC 50-55 po utwardzaniu, lustrannie polerowana powierzchnia ścieralna
Rysunek 4: Ta sama para form do podeszwy z MS1 — widok pod kątem pokazujący układ kołków wypychających i monolityczną konstrukcję ze stali maraging
Rysunek 5: Forma do podeszwy z MS1, wydrukowana metodą SLM — zbliżenie formowania z tabliczką kołkową i przejścia między kratownicą a teksturą
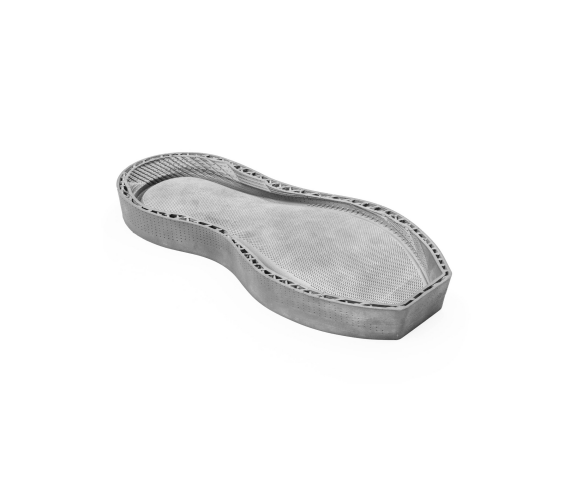
Rysunek 6: Forma do podeszwy z MS1, wydrukowana metodą SLM — widok odwrócony pokazujący kanały przepływu i trasowanie linii chłodzącej
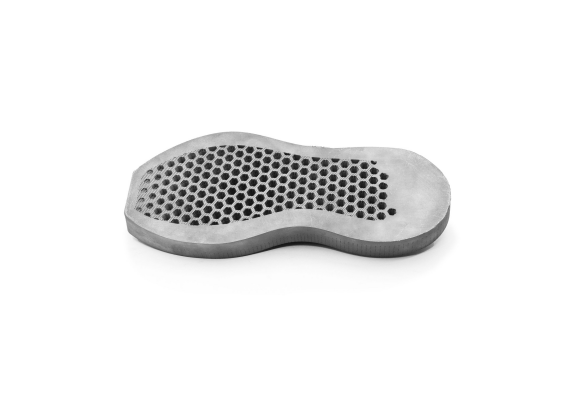
Rysunek 7: Wydrukowana metodą SLM podeszwa perforowana ze stali nierdzewnej 316L do formowania — ponad 1000 precyzyjnych perforacji, odporna na korozję do zastosowania z pianotwórczym
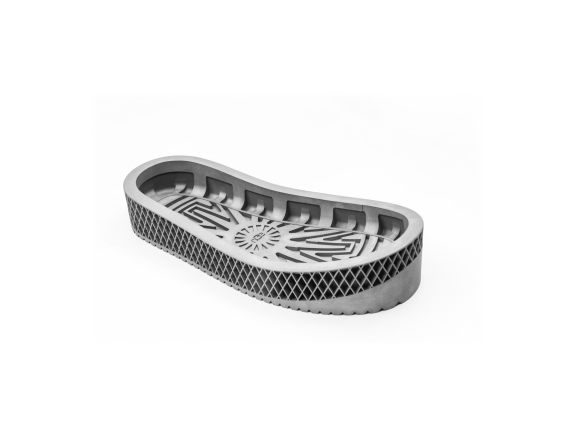
Rysunek 8: Wydrukowana metodą SLM wkładka ze stali 316L z diamentowym wzorem przeciwpoślizgowym w kratę (styl UGG) i obwodem bieżnika — gotowa do bezpośredniego wtrysku
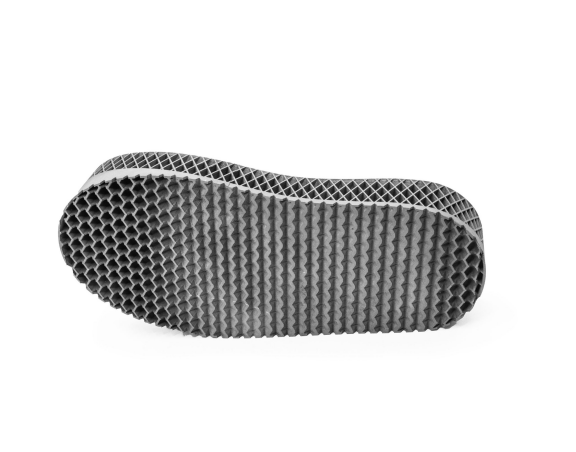
Rysunek 9: Wydrukowana metodą SLM wkładka ze stali 316L — widok z boku pokazujący diamentowy wzór przeciwpoślizgowy w kratę i zintegrowany obwód bieżnika
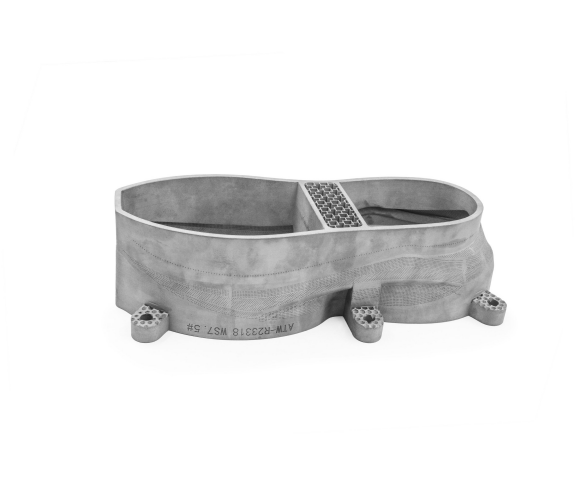
Rysunek 10: Wydrukowana metodą SLM forma do cholewki buta (górna część) ze stali nierdzewnej 316L — geometria specyficzna dla pacjenta w zależności od rozmiaru, perforowany wzór siatki, numer części oznaczony 3D w procesie druku
4. Wyniki
· 50% redukcja czasu cyklu — czas chłodzenia wkładki 120 s → 60 s poprzez konforemne chłodzenie AlSi10Mg
· 4 typy form, 3 stopy — AlSi10Mg, MS1, 316L — dopasowane do swojego konkretnego zastosowania
· czas realizacji 2-4 tygodnie — vs.12-16 tygodni na obróbkę CNC aluminium, próby pierwszych artykułów w ciągu 30 dni
· 1000+ precyzyjnych perforacji — forma podeszwy 316L, odporna na korozję do procesu spieniania
· forma z maragingu o twardości HRC 50–55 — forma podeszwy MS1, z lustrzanym wykończeniem do bezpośredniego wtrysku EVA / TPU
· Konstrukcja monolityczna — brak spawanych wkładek, brak lutowanych linii chłodzących, brak odchyłek montażowych
· Formy dostosowane do pacjenta — forma lastu 316L, jedna geometria na rozmiar buta, perforacja siatkowa do formowania cholewki
· 80% skrócenie czasu realizacji — średnio 4 tygodnie we wszystkich czterech typach form, w porównaniu z bazowym 16 tygodniowym czasem obróbki CNC
“Uruchomiliśmy nową kratkę podeszwy środkowej i nowy bieżnik podeszwy w ciągu 30 dni, a nie 4 miesięcy. Aluminium do szybkiego cyklu, MS1 do zużycia, stal nierdzewna do procesu spieniania — trzy stopy, jeden łańcuch dostaw, jeden przepływ pracy CAD.”
Materiały: AlSi10Mg Aluminium | MS1 (1.2709) Maraging Steel | Stal Nierdzewna 316L | Proces: Druk 3D Metalu SLM | Zastosowanie: Formy obuwnicze wielomateriałowe