

MS1 (1.2709) Wkładka do Form z Maragingu z Chłodzeniem o Kształcie Dostosowanym do Formy | Przypadek Użycia SLM Druku 3D Formy Wtryskowej z Tworzyw
Wkładka do form wtryskowych z maragingu MS1 (1.2709) z wewnętrznymi kanałami chłodzącymi o kształcie dostosowanym do formy, wyprodukowana metodą SLM metalowego druku 3D. 16+ wewnętrznych portów chłodzących, dokładność pozycjonowania ±0,05 mm, twardość HRC 50-55 po starzeniu, redukcja czasu cyklu o 35%, redukcja odpadów o 50. Zastępuje chłodzenie wierceń w wkładkach dla form o wysokiej liczbie zatłoczeń.
Studia Przypadku: Wkładka Formy Wtryskowej ze Stali MS1 Maraging z Chłodzeniem Konforemnym
Materiał: MS1 / 1.2709 (X3NiCoMoTi18-9-5) | Proces: SLM + Starzenie | Forma Wtryskowa do Tworzyw o Wysokiej Kavitacji
Studia Przypadku Druku 3D Metalem
1. Tło
Precyzyjny producent wtryskówek tworzyw sztucznych produkował 16-komorowy cienkościenny element opakowaniowy na prasie o dużej sile nacisku. Tradycyjna forma używała rdzenia ze stali narzędziowej P20 z prostymi wywierconymi liniami chłodzącymi, a układ komór uniemożliwiał wywiercanie linii wodnych w pobliżu bramek. Wynik: elementy odkształcały się w rogach, stopień odpadów wynosił 8%, a czas chłodzenia dominował w cyklu produkcyjnym. Konieczne było zastosowanie wkładki z chłodzeniem konforemnym z maragingu — kanałów, które podążają za geometrią komory do rogów, do których konwencyjne wiertła nie docierają — aby opanować czas cyklu i stopień odpadów.
2. Wyzwanie
Wymagania projektowe obejmowały:
· 16+ wewnętrznych portów chłodzenia konforemnego rozmieszczonych wokół układu komór, z kanałami podążającymi za konturem komory do rogów bramek
· Stal maraging MS1 (1.2709) — HRC 50-55 po starzeniu, polerowalna do lustrzanego wykończenia SPI-A3
· ±0,05 mm dokładności pozycyjnej każdego portu wewnętrznego względem powierzchni komory
· Kanały bez śladów podpór na mokrej powierzchni (geometria samonośna podczas druku)
· Możliwość w pełni utwardzenia — jednorodna twardość od powierzchni komory do rdzenia wkładki, bez miękkich stref
· Dostawa w ciągu 3 tygodni na próby pierwszego egzemplarza
3.Rozwiązanie
Wkład formy został zaprojektowany z optymalizowanymi topologicznie kanałami chłodzącymi, które owijają się wokół układu jamy — w tym narożników wlewów, do których nie mogły dotrzeć tradycyjne wiercone linie "mdash; i został wyprodukowany metodą selektywnego topienia laserowego (SLM) przy użyciu proszku stali maraging MS1 (1.2709). Proces SLM wydrukował złożoną sieć kanałów, centralny główny wlot, 16+ portów wylotowych oraz geometrię skierowaną do jamy w jednym procesie bez spoin lutowniczych i bez wierconych linii. Wszystkie kanały zostały ustawione w taki sposób, aby były samonośne podczas drukowania, dzięki czemu nawilżona powierzchnia jest gotowa do użycia — bez śladów podpór do przełamywania lub uszczelniania.
Po druku wkład został poddany procesowi relaksacji naprężeń w temperaturze 490 °C, wytrąceniu w temperaturze 820 °C, starzeniu w temperaturze 480 °C przez 5 godzin, aby osiągnąć twardość HRC 50–55, a następnie dokończono obróbkę skrawaniem powierzchni jamy i polerowano do klasy SPI-A3. Stal maraging została wybrana celowo, ponieważ twardnieje jednostajnie od powierzchni do rdzenia (bez ryzyka dekarbonizacji), utrzymuje stabilność wymiarową podczas starzenia (<0,05% odkształcenia) i poleruje się do wymaganego wykończenia optycznego dla części opakowań kosmetycznych.
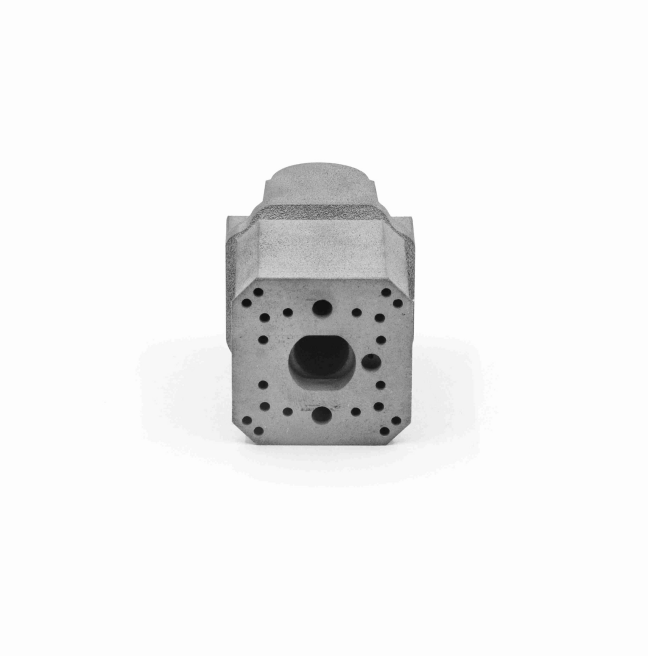
Rysunek 1: Wkład formy wydrukowany metodą SLM ze stali maraging MS1 (1.2709) — centralny główny wlot, 16+ rozmieszczonych portów wylotowych, nawilżone powierzchnie gotowe do użycia. Po procesie starzenia wkład osiągnął twardość HRC 50–55 i został polerowany do klasy SPI-A3 na powierzchni jamy.
4.Wynik
· 35% redukcja cyklu produkcyjnego — z 28 s do 18 s przy pierwszo zoptymalizowanym uruchomieniu
· 50% redukcja odpadów — z 8% do 4% — wyeliminowane zniekształcenia narożników
· Jednolita twardość HRC 50–55 — brak miękkich miejsc, polerowanie do stanu SPI-A3 na powierzchni formy
· Precyzja portów ±0,05 mm — 16+ kanałów, każdy port w tolerancji w stosunku do formy
· Samonośne kanały — wykonana nawilżana powierzchnia, ślady po podporach do uszczelnienia
· Czas realizacji: 3 tygodnie — z CAD do wyeksploatowanej, wypolerowanej, gotowej do montażu wkładki
“Kanały konforemne dotarły do narożników, do których nigdy nie byliśmy wiercić. Czas cyklu spadł o 35% przy pierwszym egzemplarzu, a stali maragingowej udało się wypolerować do stanu lustra, bez miękkich miejsc.”
Materiał: MS1 / 1.2709 Stal Maraging | Proces: SLM + Starzenie | Zastosowanie: Wkładka formy z chłodzeniem konforemnym
@