온라인 3D 프린팅 서비스
80가지 이상의 금속 및 플라스틱 재료로 부품에 대한 즉시 온라인 견적을 받으세요. 모든 미국 주문은 무료 배송입니다. ISO 9001:2015, ISO 13485 및 AS9100D 인증을 받았습니다.새 3D 프린팅 견적 시작
파일 형식: STL, STP, STEP
개인정보: 귀하의 모든 파일은 안전하게 보관됩니다. 개인정보처리방침을 읽어보세요.금속 3D 프린팅 재료 가이드
OLA의 SLM 워크샵은 40대 이상의 금속 프린팅 시스템을 갖춘 핵심 사업 운영 중 하나입니다. 우리는 8가지 다른 합금 재료를 지원하며 최대 단축 축 빌드 치수 800mm의 부품을 제작할 수 있습니다.

직접 금속 레이저 소결(DMLS)은 7일 이내에 완전히 기능적인 금속 프로토타입과 생산 부품을 제작하는 산업용 금속 3D 프린팅 공정입니다. 다양한 금속으로 최종 부품을 생산하여 최종 사용 응용 프로그램에 사용할 수 있습니다.
금속 3D 프린팅 기술은 일반적으로 다음에 사용됩니다:
- 생산 등급 재료로 프로토타이핑
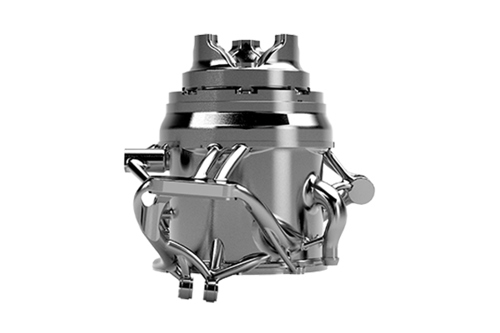
- 복잡한 기하학적 형태
- 기능적, 최종 사용 부품
- 어셈블리에서 금속 부품 감소
소재 특성 비교
| 재료 | 인장 강도 | 신율 | 최대 제작 크기 |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 μm = 고해상도 (HR)
30, 40, 및 60 μm = 일반 해상도 (NR)
이러한 수치는 근사치이며 기계 및 공정 매개변수를 포함한 다수의 요인에 따라 달라집니다. 따라서 제공되는 정보는 구속력이 없으며 인증된 것으로 간주되지 않습니다. 성능이 중요한 경우, 첨가재 또는 최종 부품의 독립적인 실험실 테스트도 고려하십시오.

표준 마감
재료 및 해상도에 따라 200~400 µin Ra (0.005~0.010mm Ra)의 거칠기 값을 예상하세요. 지지 구조물이 제거되고 층 라인이 보입니다.

커스텀 마감
다양한 거칠기의 브러시 처리 표면과 매끄러운 거울 광택 마감을 제공합니다. 커스텀 표면 마감이 기능적 목적을 위한 것인지 미적 목적을 위한 것인지 명확히 표시하여 커스텀 옵션에 대한 최상의 상담을 받으실 수 있습니다.


금속 3D 프린팅을 사용하는 이유는?
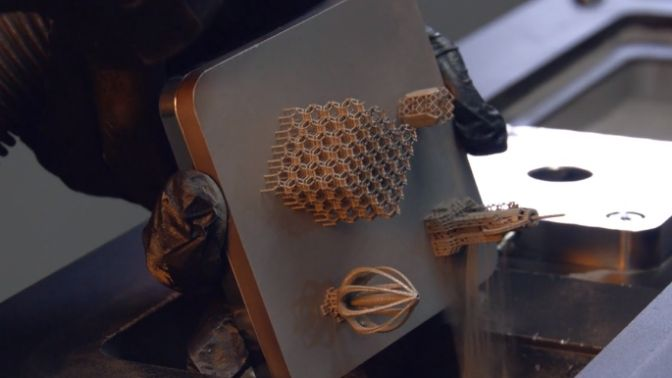
금속 적층 제조 기술이 조립 내 부품 수를 줄이고, 복잡한 기하학적 형상을 제작하며, 궁극적으로 시간과 비용을 절약하는 데 어떻게 활용될 수 있는지 알아보세요.
금속 3D 프린팅은 어떻게 작동하나요?
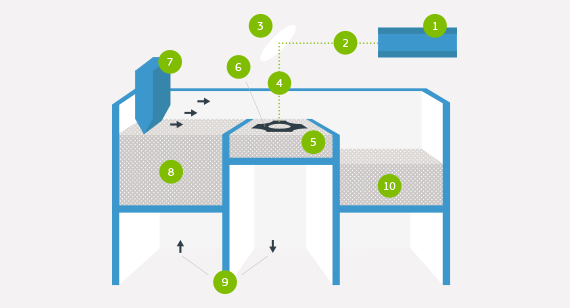
DMLS 기계는 레이저를 금속 분막 침대에 조준하여 각 레이어의 소결을 시작합니다. 먼저 베이스 플레이트에 지지 구조를 소결한 다음, 부품 자체를 소결합니다. 분막의 단면 레이어가 마이크로 용접되면 빌드 플랫폼이 내려가고 재도장 블레이드가 불활성 빌드 챔버로 다음 분막 레이어를 도포하며 플랫폼을 가로지릅니다. 이 과정이 빌드가 완료될 때까지 레이어마다 반복됩니다.
빌드가 완료되면, 초기 분 Brush가 수동으로 적용되어 부품의 대부분의 분막을 제거한 다음, 지지 시스템에 고정된 상태에서 적절한 열처리 사이클을 적용하여 잔여 응력을 제거합니다. 부품이 플랫폼에서 제거되고 지지 구조물이 부품에서 제거된 후, 필요한 샌드 블라스팅과 버어링으로 마무리됩니다. 최종 DMLS 부품은 거의 100% 밀도를 가집니다.