

Online-3D-Druck-Service
Erhalten Sie sofortige Online-Angebote für Teile in über 80 Metall- und Kunststoffmaterialien. Kostenlose Lieferung für alle Bestellungen in den USA. Zertifiziert nach ISO 9001:2015, ISO 13485 und AS9100D.Neuen 3D-Druck-Angebot starten
Dateityp: STL, STP, STEP
Datenschutz: Alle Ihre Dateien sind bei uns sicher. Lesen Sie unsere Datenschutzrichtlinie.
Multi Jet Fusion ist ein industrieller 3D-Druckprozess, der funktionale Nylon-Prototypen und Endprodukte in nur einem Tag herstellen kann. Im Vergleich zu Verfahren wie selektivem Lasersintern weisen die Endteile eine hohe Oberflächengüte, eine feine Auflösung von Merkmalen und konsistentere mechanische Eigenschaften auf.
Häufige Anwendungen für Multi Jet Fusion sind:
- Teile, die konsistente isotrope mechanische Eigenschaften erfordern
- funktionale Prototypen und Endprodukte
- komplexe und organische Geometrien mit feinen Merkmalen
Konstruktionsrichtlinien für Multi Jet Fusion
Unsere grundlegenden Richtlinien für Multi Jet Fusion umfassen wichtige Überlegungen zur Konstruktion, um die Herstellbarkeit der Teile zu verbessern, das kosmetische Erscheinungsbild zu optimieren und die gesamte Produktionszeit zu reduzieren.
| US | Metrisch | |
| Maximale Bauteilgröße | 11.1 in. x 14.9 in. x 14.9 in | 284mm x 380mm x 380mm |
| Schichtdicke | 0.00315 in. | 80 microns |
| Mindestmerkmalgröße | 0.020 in. | 0.5mm |
| Wanddicke | 0.020 in. | 0.5mm |
Toleranzen: Bei gut konstruierten Teilen können Toleranzen von +/- 0,012 Zoll (0,30 mm) plus 0,1 % der Nennlänge für jeden zusätzlichen Zoll in der Regel erreicht werden. Beachten Sie, dass die Toleranzen je nach Geometrie des Teils variieren können.
Verzug: Verzug: Größere Teilgrößen (>7 Zoll) und Teile mit dünnen Merkmalen sind am anfälligsten für Verzug. Wir empfehlen, eine einheitliche Dicke von 0,125 Zoll (3,175 mm) beizubehalten, um die Stabilität zu gewährleisten.
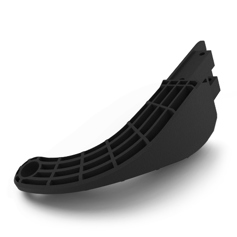
MJF-Materialoptionen
OLA TPU Black
OLA TPU is a highly versatile material known for its flexibility, resilience, and ability to produce detailed and intricate parts. It is suitable for use in cushioning applications and wearable parts. The material has passed ISO 10993-10 (skin sensitization) and ISO 10993-5 (cytotoxicity) tests, making it skin-safe.
OLA TPU White
OLA TPU is a highly versatile material known for its flexibility, resilience, and ability to produce detailed and intricate parts. It is suitable for use in cushioning applications and wearable parts. The material has passed ISO 10993-10 (skin sensitization) and ISO 10993-5 (cytotoxicity) tests, making it skin-safe.
OLA 7500 High-Performance Nylon (PA12) BK
OLA 7500 is a high-performance PA12 material optimized for MJF printing technology. It provides outstanding part quality with exceptional surface detail and dimensional accuracy, making it ideal for intricate components and complex assemblies. A preferred choice for internal structures, housings, connectors, and functional parts requiring precision.
OLA 7500 High-Performance Nylon (PA12) RAW color
OLA 7500 is a high-performance PA12 material optimized for MJF printing technology. It provides outstanding part quality with exceptional surface detail and dimensional accuracy, making it ideal for intricate components and complex assemblies. A preferred choice for internal structures, housings, connectors, and functional parts requiring precision.
MJF-Materialeigenschaften vergleichen
| Material | Farbe | HDT | Zugfestigkeit | Dehnung | Max. Druckvolumen |
|---|---|---|---|---|---|
| OLA TPU Black | Black | — | 1,015–1,305 psi | 130%–280% | Gray-Black (MJF): 14.84in × 10.91in × 14.96in |
| OLA TPU White | White | — | 1,015–1,305 psi | 130%–280% | White (SLS): 13.78in × 13.78in × 9.84in |
| OLA 7500 High-Performance Nylon (PA12) BK | Black | 311°F | 6,962 psi | 15–20% | 14.84in × 10.91in × 14.96in |
| OLA 7500 High-Performance Nylon (PA12) RAW color | Natural (raw) | — | — | — | 14.84in × 10.91in × 14.96in |
Diese Werte sind annähernd und hängen von einer Reihe von Faktoren ab, einschließlich, aber nicht beschränkt auf, Maschinen- und Prozessparameter. Die bereitgestellte Information ist daher nicht bindend und nicht als zertifiziert anzusehen. Wenn die Leistung kritisch ist, sollten Sie auch unabhängige Labortests von additiven Materialien oder Endteilen in Betracht ziehen.
Multi-Jet-Fusion-Oberflächenfinish
| Standard | Bead-Blast entfernt alles Pulver und hinterlässt eine gleichmäßige Gesamtoberfläche. Die Teile werden anschließend in einem Standard-Schwarz gefärbt. |
| Dampfglättung | Signifikante Reduzierung der Oberflächenrauheit von 250+ μin RA (als gedruckt) auf 64 – 100 μin RA nach Glättung. Verfügbar für PA12 Schwarz. |
| Benutzerdefiniert | Zusatzoptionen umfassen einen Primer, der ebenfalls aufgetragen werden kann, sowie Gewinde und Inserts. |
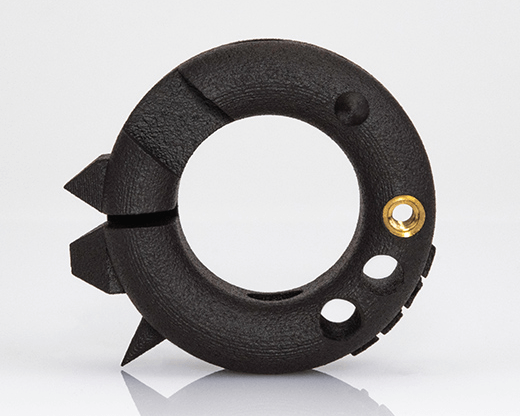
Wie funktioniert Multi Jet Fusion?
Bei der Multi Jet Fusion wird ein Tintenstrahldrucker verwendet, um schichtweise Fließ- und Detailmittel auf ein Bett aus Nylonpulver aufzutragen. Diese werden dann durch Heizelemente zu einer festen Schicht verschmolzen. Nach jeder Schicht wird Pulver auf das Bett aufgetragen und der Prozess wiederholt, bis das Teil vollständig ist.
Wenn der Druckvorgang abgeschlossen ist, wird das gesamte Pulverbett mit den eingeschlossenen Teilen zu einer Bearbeitungsstation verbracht, wo der Großteil des losen Pulvers durch einen integrierten Staubsauger entfernt wird. Anschließend werden die Teile per Strahlreinigung von jeglichem verbleibenden Restpulver befreit, bevor sie schließlich die Finish-Abteilung erreichen, wo sie schwarz gefärbt werden, um das kosmetische Erscheinungsbild zu verbessern.