Online-3D-Druck-Service
Erhalten Sie sofortige Online-Angebote für Teile in über 80 Metall- und Kunststoffmaterialien. Kostenlose Lieferung für alle Bestellungen in den USA. Zertifiziert nach ISO 9001:2015, ISO 13485 und AS9100D.Neuen 3D-Druck-Angebot starten
Dateityp: STL, STP, STEP
Datenschutz: Alle Ihre Dateien sind bei uns sicher. Lesen Sie unsere Datenschutzrichtlinie.Metalldruckmaterialienführer
Die SLM-Werkstatt von OLA stellt einen unserer Kerngeschäftsoperationen dar, mit einer Flotte von mehr als 40 Metalldrucksystemen. Wir unterstützen bis zu 8 verschiedene Legierungsmaterialien und können Bauteile mit einer maximalen Achsbauabmessung von 800 mm verarbeiten.

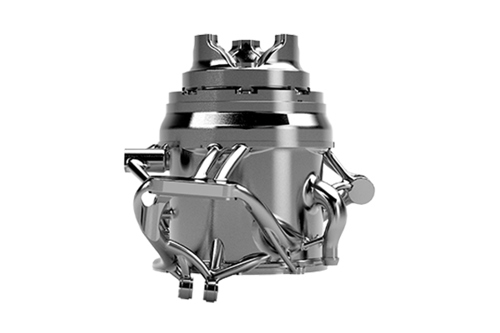
Direktes Lasersintern von Metallen (DMLS) ist ein industrieller Metalldruckprozess, der voll funktionsfähige Metallprototypen und Produktionsbauteile in 7 Tagen oder weniger herstellt. Eine Vielzahl von Metallen erzeugt Endteile, die für Endanwendungen verwendet werden können.
Metalldrucktechnologie wird häufig verwendet für:
- Prototyping in produktionsgerechten Materialien
- Komplexe Geometrien
- Funktionale, End-of-Use-Teile
- Reduzierung von Metallkomponenten in einer Baugruppe
Metalldruckfähigkeiten
Unsere grundlegenden Richtlinien für Metalldruck umfassen wichtige Designüberlegungen, die helfen, die Fertigbarkeit von Teilen zu verbessern, das kosmetische Erscheinungsbild zu verbessern und die gesamte Produktionszeit zu reduzieren.
*Derzeit sind Inconel 718 und Aluminium die einzigen Materialien, die auf unserem großformatigen X Linie-Gerät verfügbar sind
Metalldruckmaterialoptionen
Unten finden Sie unsere verfügbaren Metallegierungen für den 3D-Druck. Verschiedene Wärmebehandlungen sind je nach Material verfügbar.
Stainless Steel 316L
+Aluminum Alloy AlSi10Mg
+Titanium Alloy TC4 (Ti6Al4V)
+Stainless Steel 17-4PH
+Aluminum Alloy 6061
+18Ni300 MS1(1.2709)
+CuCrZr
+CuSn10
+Inconel718(GH4169)
+CoCrMoW
+TA0
+W
+Materialeigenschaften vergleichen
| Material | Zugfestigkeit | Dehnung | Max. Druckvolumen |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 μm = hohe Auflösung (HR)
30, 40 und 60 μm = normale Auflösung (NR)
Diese Werte sind annähernd und hängen von einer Reihe von Faktoren ab, einschließlich, aber nicht beschränkt auf, Maschinen- und Prozessparameter. Die bereitgestellte Information ist daher nicht bindend und nicht als zertifiziert anzusehen. Wenn die Leistung kritisch ist, sollten Sie auch unabhängige Labortests von additiven Materialien oder Endteilen in Betracht ziehen.

Standardfinish
Erwartete Rauheitswerte von 200 bis 400 µin Ra (0,005 bis 0,010 mm Ra), je nach Material und Auflösung. Tragstrukturen werden entfernt und Schichtlinien sind sichtbar.

Individuelle Oberflächenbearbeitung
Wir gebürstete Oberflächen in verschiedenen Körnungen und polierte Spiegelglanz-Oberflächen an. Bitte geben Sie an, ob die individuelle Oberflächenbearbeitung für funktionale oder ästhetische Zwecke bestimmt ist, damit wir Sie bestmöglich bei unseren individuellen Optionen beraten können.
Nachbearbeitungsmöglichkeiten für metallische 3D-gedruckte Teile
Verbessern Sie die Festigkeit, die Maßhaltigkeit und das optische Erscheinungsbild von Endmetallkomponenten mit DMLS für die Produktion.
Oberflächenbearbeitung
- 3- und 5-Achsen-Fräsen
- Drehen
- Polieren (Spiegelglanz oder gebürstet)
- Passivierung
- Drahterosion (Wire EDM)
- Gewindebohren und Reiben
Wärmebehandlungen
- Spannungsarmglühen
- NADCAP-Wärmebehandlung
- Heißisostatisches Pressen (HIP)
- Lösungsglühen
- Aushärtung
Mechanische Prüfungen
- Zugversuch
- Rockhärteprüfung
Pulveranalyse & Material
- Rückverfolgbarkeit
- Chemie
- Partikelgröße und -verteilungsanalyse


Warum Metallsinterung 3D verwenden?
Erfahren Sie, wie die Technologie der additiven Metallfertigung eingesetzt werden kann, um Bauteile in einer Montage zu reduzieren, komplexe Geometrien herzustellen und letztendlich Zeit und Kosten zu sparen.
Wie funktioniert Metallsinterung 3D?
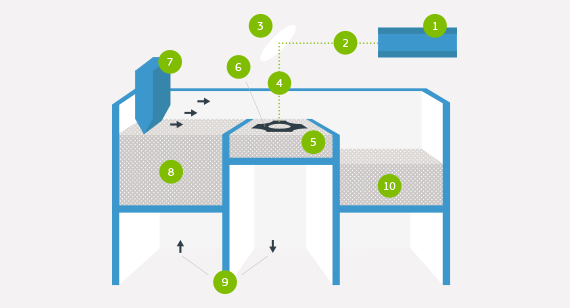
Die DMLS-Maschine beginnt damit, jede Schicht zu sintern – zuerst die Stützstrukturen auf der Basisplatte, dann das Bauteil selbst – mit einem Laser, der auf ein Bett aus metallischem Pulver gerichtet ist. Nachdem eine Querschicht des Pulvers mikroschweißend verbunden wurde, senkt sich die Bauplattform ab und eine Abstreichwalze bewegt sich über die Plattform, um die nächste Pulverschicht in einer inerten Baukammer abzulegen. Der Prozess wird Schicht für Schicht wiederholt, bis der Bau abgeschlossen ist.
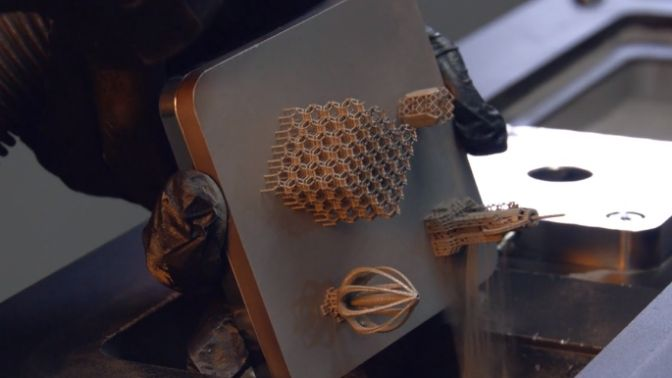
Wenn der Bau abgeschlossen ist, wird ein anfängliches Bürsten manuell an den Bauteilen durchgeführt, um die meisten losen Pulverpartikel zu entfernen, gefolgt vom entsprechenden Wärmebehandlungszyklus, während die Teile noch in den Stützsystemen fixiert sind, um jegliche Spannungen zu beseitigen. Die Bauteile werden von der Plattform entfernt und die Stützstrukturen von den Bauteilen getrennt, anschließend mit benötigtem Strahlkorn und Entgraten fertiggestellt. Endgültige DMLS-Bauteile sind nahezu 100 Prozent dicht.