Online-3D-Druckservice
Erhalten Sie sofortige Online-Angebote für Teile aus über 80 Metall- und Kunststoffmaterialien. Kostenloser Versand für alle US-Bestellungen. ISO 9001:2015, ISO 13485 und AS9100D zertifiziert.Neues 3D-Druck-Angebot starten
Dateityp: STL, STP, STEP
Datenschutz: Alle Ihre Dateien sind bei uns sicher. Lesen Sie unsere Datenschutzerklärung.Was ist Kunststoffspritzguss?
Beim Spritzguss handelt es sich um ein Fertigungsverfahren, bei dem eine metallische Werkzeugkavität mit flüssigem Kunststoffharz gefüllt wird, das dann abkühlt und ein Kunststoffteil formt.
Aufgrund seines geringen Materialabfalls und der niedrigen Kosten pro Teil wird das Verfahren am häufigsten für die Serienfertigung von Kunststoffteilen eingesetzt. Es ist ein ideales Fertigungsverfahren für Branchen wie Medizinprodukte, Konsumgüter und Automobilindustrie.
Unser Kunststoffspritzgussprozess produziert kundenspezifische Prototypen und Serienteile für Endanwendungen mit Durchlaufzeiten ab 1 Tag. Wir verwenden Aluminiumformen, die kosteneffizienten Werkzeugbau und beschleunigte Fertigungszyklen bieten, und lagern rund 200 verschiedene thermoplastische Kunststoffe.
Häufige Anwendungen für den Kunststoffspritzguss:
- Kleinserienproduktion
- Brückenwerkzeugbau
- Pilotserien
- Funktionsprüfung und Prototyping
"Für uns bei HP war es sehr aufschlussreich, dass wir Teile so schnell aus den tatsächlichen Materialien erhalten können, die wir in der endgültigen Produktion verwenden werden."
Kapazitäten für Kunststoffspritzguss
| US | Metrisch | |
|---|---|---|
| Größe | 18.9 in. x 29.6 in. x 8 in. | 480mm x 751mm x 203mm |
| Volumen | 59 cu. in. | 966,837 cu. mm |
| Tiefe | 4 in. services.injection.fromPartingLine | 101mm services.injection.fromPartingLine |
| Projizierte Formfläche | 175 sq. in. | 112,903 sq. mm |
Toleranzen: In der Regel können wir eine Bearbeitungstoleranz von +/- 0,003 Zoll (0,08 mm) einhalten, einschließlich einer Harztoleranz, die größer, aber nicht kleiner als +/- 0,002 Zoll/Zoll (0,002 mm/mm) sein kann.

Thermoplastische Materialien
Wir bieten eine breite Auswahl an über 100 thermoplastischen und duroplastischen Materialien. Und wenn Sie alternative Materialoptionen suchen, werfen Sie einen Blick auf unseren Leitfaden für Harzalternativen für ABS, PC, PP und andere häufig gespritzte Kunststoffe.
Optionen für die Oberflächengüte
Die Anforderungen an die Entformungsschräge variieren je nach gewünschter Oberflächenausführung. Branchenübliche Mold-Tech-Oberflächen sind ebenfalls erhältlich.
| Oberflächenausführung | Beschreibung |
|---|---|
| PM-F0 | nicht kosmetisch, Oberflächenausführung nach Ermessen von Protolabs |
| PM-F1 | gering kosmetisch, die meisten Werkzeugspuren entfernt |
| PM-F2 | nicht kosmetisch, Funkenerosion (EDM) zulässig |
| SPI-C1 | 600er Schleifstein, 10-12 Ra |
| PM-T1 | SPI-C1 + leichtes Glasperlenstrahlen |
| PM-T2 | SPI-C1 + mittleres Glasperlenstrahlen |
| SPI-B1 | 600er Schleifpapier, 2-3 Ra |
| SPI-A2 | Diamantpolitur Nr. 2, 1-2 Ra |
Qualitätsprüfungen und Veredelungsoptionen für kundenspezifische Formteile
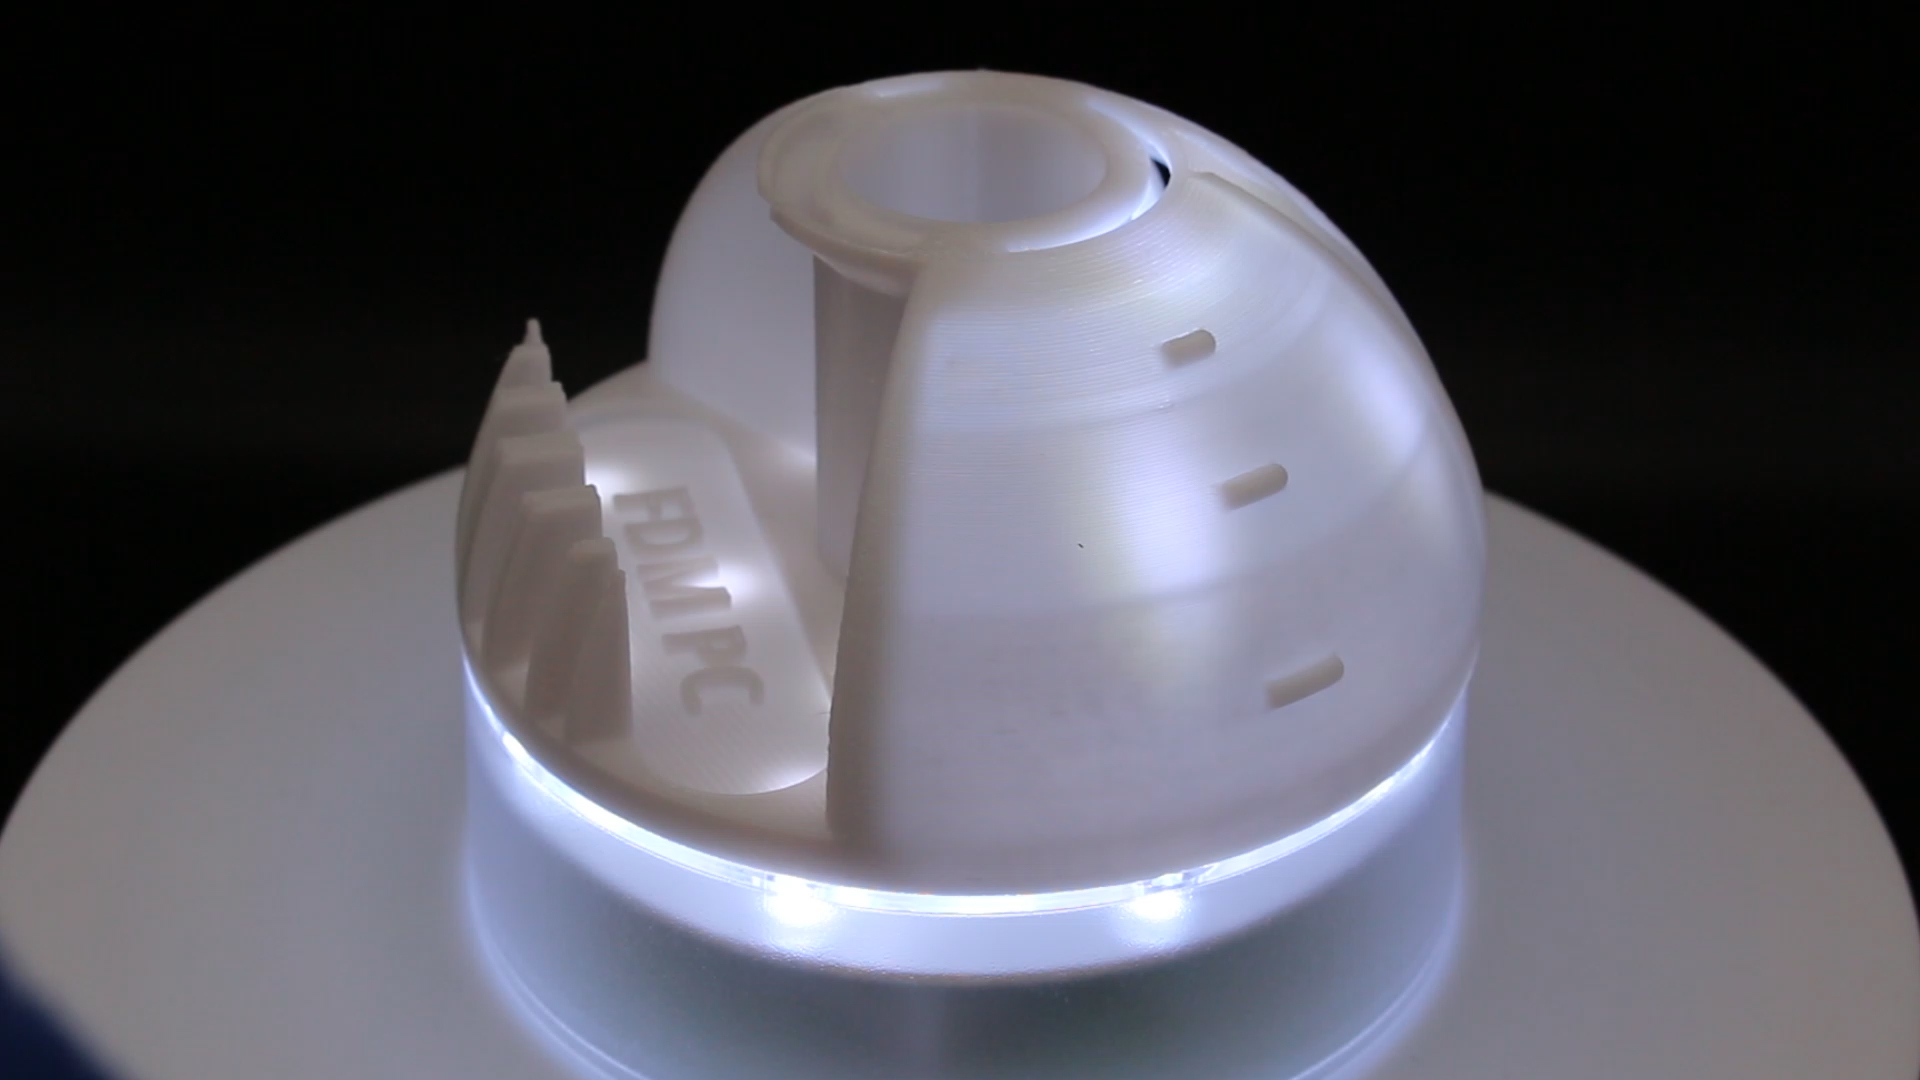
Je nach Anforderungen Ihrer Anwendung können Sie bei der Anfrage eines Spritzgussangebots aus den folgenden Optionen wählen.
Nachbearbeitung

Wie funktioniert der Kunststoffspritzguss?

Der Fertigungsprozess für Formteile ist komplex. Schon bevor Ihre Teile gespritzt werden, unterstützen wir Sie mit umfassendem Feedback zur Fertigungsgerechtheit und beratenden Konstruktionsdienstleistungen, damit Sie typische Fehler bei der Werkzeugauslegung vermeiden, bevor das Harz in die Form trifft. Anschließend wird unser Produktionsprozess dokumentiert und mittels wissenschaftlichem Spritzguss (Scientific Molding) optimiert, damit Sie mit jeder Produktionscharge konsistent und zuverlässig hochwertige Teile erhalten.
Als kritisch für die Qualität (CTQ) gekennzeichnete Maße in Ihren Modellen zeigen uns, welche Bereiche für den Erfolg Ihrer Teile am wichtigsten sind. Sobald die Teile gespritzt werden, werden Prozess und Muster mittels automatisierter Inline-CMM-Technologie (Koordinatenmesstechnik) qualifiziert, wodurch eine detaillierte Erstmustervermessung (FAI) und Prozessfähigkeitsstudie ohne zusätzliche Durchlaufzeit entsteht.
Unser Thermoplast-Spritzguss ist ein Standardverfahren mit einer Aluminiumform ohne durchlaufende Heiz- oder Kühlkanäle, was etwas längere Zykluszeiten bedeutet. Im Rahmen des Scientific-Molding-Prozesses optimieren und überwachen unsere Spritzgussspezialisten unabhängig voneinander Füllgeschwindigkeit, Nachdruck und Nachdruckzeit und prüfen regelmäßig Teilequalität und Optik. Während des Spritzgussprozesses verwenden wir ein automatisiertes Inline-CMM, um die Maßhaltigkeit sicherzustellen sowie eine detaillierte Prozessfähigkeitsstudie und einen FAI-Bericht zu erstellen.
Granulat wird in eine Zylindertrommel eingebracht, wo es geschmolzen, verdichtet und in das Angusssystem der Form injiziert wird. Das heiße Harz wird durch die Angüsse in die Kavität gespritzt, und das Teil wird geformt. Auswerferstifte erleichtern die Entnahme des Teils aus der Form, wo es in einen Auffangbehälter fällt. Nach Abschluss der Produktion werden die Teile (oder die anfängliche Mustercharge) verpackt und kurz darauf versandt.