線上 3D 列印服務
在 80 多種金屬和塑料材料中獲取零件的即時線上報價。美國訂單免運費。通過 ISO 9001:2015、ISO 13485 和 AS9100D 認證。開始新的 3D 列印報價
檔案類型:STL、STP、STEP
隱私:您的所有檔案在我們這裡都是安全的。閱讀我們的隱私政策。金屬3D列印材料指南
OLA的SLM工作坊代表我們的核心業務之一,擁有超過40台金屬列印系統。我們支持多達8種不同的合金材料,可容納最大單軸尺寸為800毫米的零件。

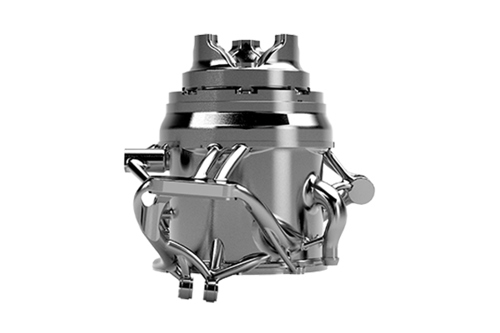
直接金屬激光燒結(DMLS)是一種工業金屬3D列印工藝,可在7天或更短時間內製造出完全功能性的金屬原型和生產零件。各種金屬可製造用於終端應用的最終零件。
金屬3D列印技術常見用途:
- 使用生產級材料進行原型製作
- 複雜幾何形狀
- 功能性、終端使用零件
- 減少裝配中的金屬組件
比較材料特性
| 材料 | 拉伸強度 | 伸長率 | 最大建構尺寸 |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 μm = 高解析度(HR)
30、40和60 μm = 一般解析度(NR)
這些數據是近似值,並取決於多種因素,包括但不限於機器和工藝參數。因此,所提供的信息不具有約束力,不被認證。當性能至關重要時,還應考慮對增材材料或最終零件進行獨立實驗室測試。

標準表面處理
預期粗糙度值為 200 至 400 µin Ra (0.005 至 0.010mm Ra),具體取決於材料和解析度。支撐結構會被移除,且層線可見。

自訂飾面
我們提供多種砂光紋理的拋光表面和鏡面拋光飾面。請確保指出自訂表面飾面是用於功能性或美學目的,以便我們能就自訂選項提供最佳建議。


為何使用金屬3D打印?
了解金屬增材製造技術如何用於減少組件數量、製造複雜幾何形狀,並最終為您節省時間和成本。
金屬3D打印如何運作?
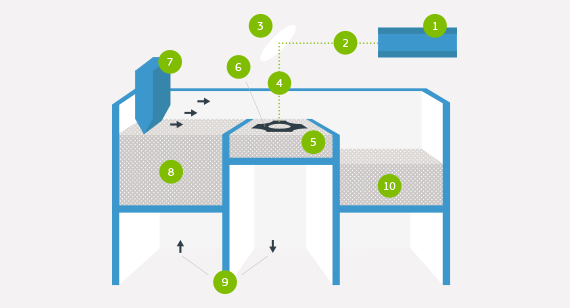
DMLS機器開始燒結每一層—首先是將結構固定到基板,然後是零件本身—使用激光對準金屬粉末床。在粉末的截面層被微焊接後,建造平台會向下移動,刮刀會移動穿過平台,將下一層粉末沉積到惰性建造室中。該過程會逐層重複,直到建造完成。
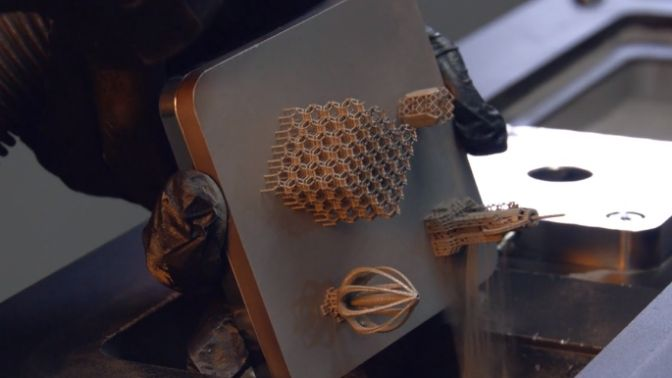
建造完成後,會對零件進行初步的手動刷除,以去除大部分鬆散粉末,然後在仍固定在支撐系統中時進行適當的熱處理循環,以釋放任何應力。零件從平台上移除,支撐結構從零件上移除,然後根據需要進行噴丸和去毛刺處理。最終的DMLS零件接近100%密度。