不鏽鋼、鋁合金與MS1析出硬化鋼3D列印鞋模 | SLM鞋模個案研究
使用316L不鏽鋼、AlSi10Mg鋁合金和MS1 (1.2709)析出硬化鋼製作的3D列印鞋模。採用SLM技術的鞋模具有符合冷卻通道、整合晶格核心和陣列紋理。相較於CNC鋁模,可減少50%的週期時間、80%的交貨時間,並提供100%的設計自由度。
個案研究:3D列印鞋模 —
不鏽鋼、鋁合金 & MS1
SLM金屬3D列印 | 隨形冷卻 | 多材料鞋具工具
鞋具工具個案研究
1. 背景
一家全球運動鞋品牌正在推出一款新型號的跑鞋,具備全面重新設計的中底格紋和新鞋底花紋。傳統的CNC加工鋁合金模具無法提供所需的內部格紋幾何結構、整合的針陣列,以及新型EVA泡棉直接注塑線所需的隨形冷卻通道,以實現週期時間縮短50%。該品牌需要四種不同類型的模具 — 中底直接發泡模具、帶有針陣列的雙腔鞋底模具、穿孔胎面模具和鞋楦(鞋面)模具 — 每種都針對不同的材料系統和週期配置進行了優化。SLM金屬3D列印技術,使用三種不同的合金,在單一供應鏈中提供了所有四種模具。
2.挑戰
設計要求包括:
· 中底直接發泡模具採用AlSi10Mg鋁合金 — 透過內部形狀冷卻通道,循環時間減少50%
· 外底模具採用MS1 (1.2709)析出硬化鋼 — 硬化後HRC 50–55,EVA/TPU注塑的磨損表面經鏡面拋光
· 多孔外底模具採用316L不鏽鋼 — 1000多個精密穿孔,耐腐蝕,適用於發泡劑服務
· 鞋楦(鞋面)模具採用316L不鏽鋼 — 每個尺寸都有特定幾何形狀,帶有網格穿孔圖案,用於鞋面成型
· 所有四種類型的模具在4周內交付,準備進行首件試驗
· 多合金平台:每種模具都與其特定用途匹配(鋁合金用於快速循環,MS1用於高壓磨損,316L用於耐腐蝕/衛生)
· 100%設計自由度 — 晶格核心、形狀冷卻、針陣列作為單體特徵打印,無需組裝
3. 解決方案
這四種類型的模具被設計為單體零件,每種都匹配其特定的循環週期,並通過選擇性激光熔融(SLM)工藝在三種不同合金中製造。中底直接發泡模具採用AlSi10Mg鋁合金打印,帶有拓撲優化的內部形狀冷卻通道,通道沿著型腔輪廓延伸 — 冷卻時間從120秒降至60秒,達到了品牌期望的循環時間減少。帶有針陣列的雙腔外底模具採用MS1 (1.2709)析出硬化鋼打印,然後硬化至HRC 50–55,並在磨損表面進行鏡面拋光,以便直接進行EVA/TPU注塑。穿孔外底模具以316L不鏽鋼打印,具有1000多個精密穿孔,具備發泡劑服務所需的耐腐蝕性。鞋楦模具以316L不鏽鋼打印,每個鞋號都有特定的幾何形狀,上成型線採用網狀穿孔圖案。
每個模具都附有其後處理工藝:鋁合金中底模具經過應力消除和噴砂處理;MS1外底模具經過老化至HRC 50-55並在磨損面鏡面拋光;316L外底模具根據ASTM A967進行鈍化處理,並在穿孔處進行電解拋光;316L鞋楦模具噴砂至均勻的緞面光潔度。所有四個模具均在2-4週內交付,而傳統CNC加工的鋁合金模具則需要12-16週的交付時間。
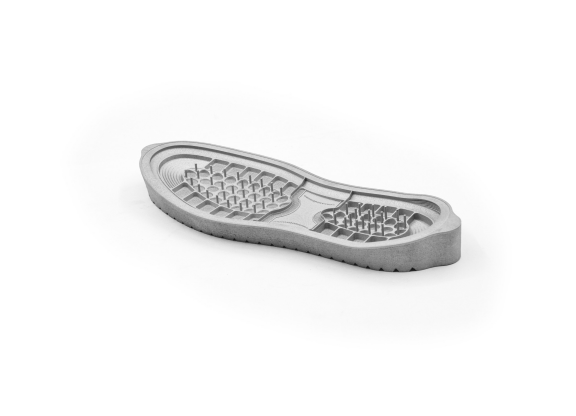
圖1:SLM打印的AlSi10Mg中底直接發泡模具—內部 conformal 冷卻通道(減少50%週期時間)
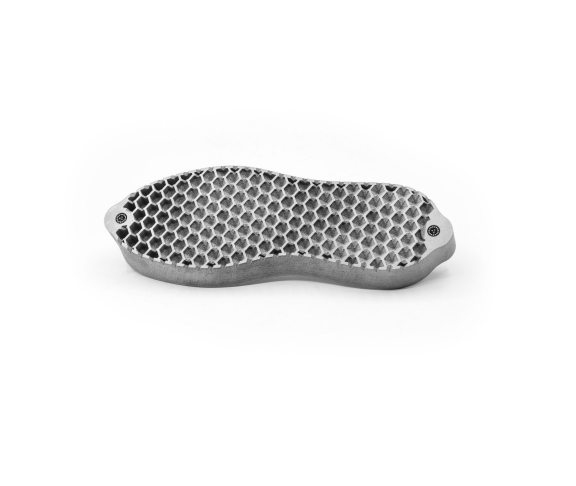
圖2:相同的AlSi10Mg中底模具—顯示內部建造的晶格和釘陣紋理的腔體側面
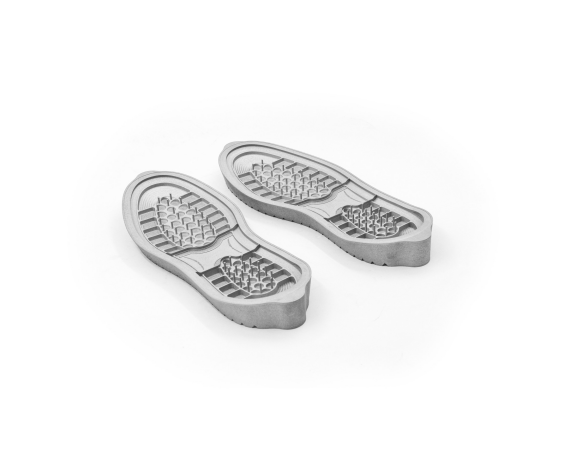
圖3:SLM打印的MS1(1.2709)馬氏體鋼外底模具對(左/右)—釘陣腔體,老化後HRC 50-55,鏡面拋光的磨損表面
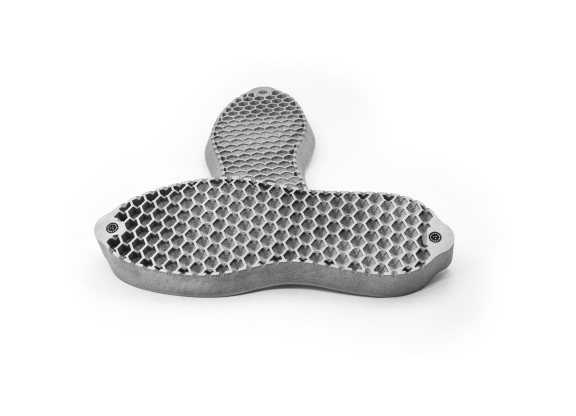
圖4:相同的MS1外底模具對—顯示頂出針佈局和整體馬氏體鋼結構的斜視圖
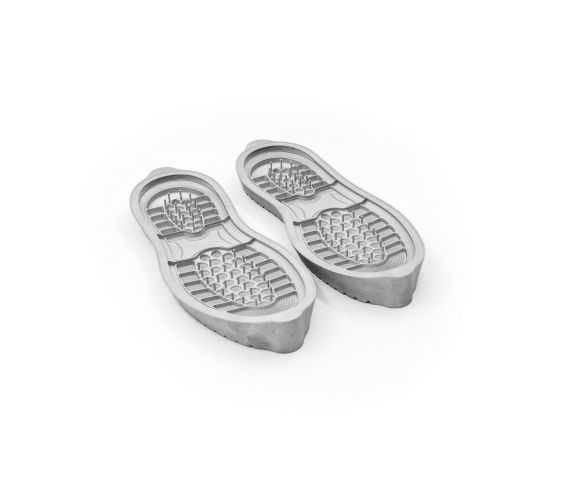
圖5:SLM打印的MS1外底模具—釘陣腔體和晶格/紋理過渡的特寫
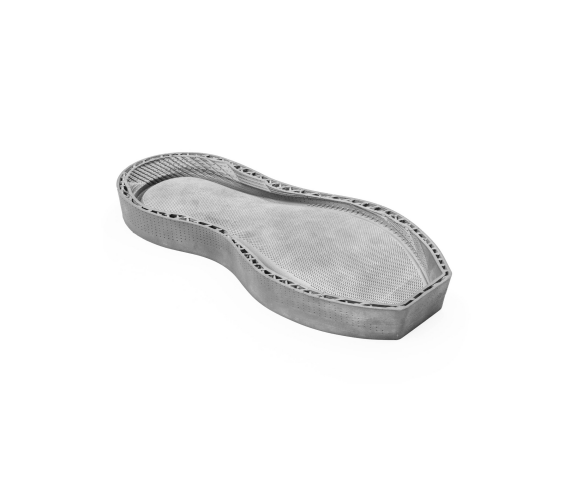
圖6:SLM打印的MS1外底模具—顯示流道和冷卻線路佈置的倒置視圖
@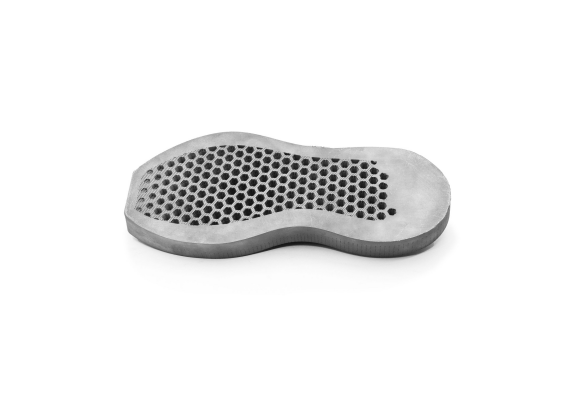
圖 7:SLM 列印的 316L 不鏽鋼穿孔鞋底模具 — 1000+ 精確穿孔,耐腐蝕,適用於發泡劑服務
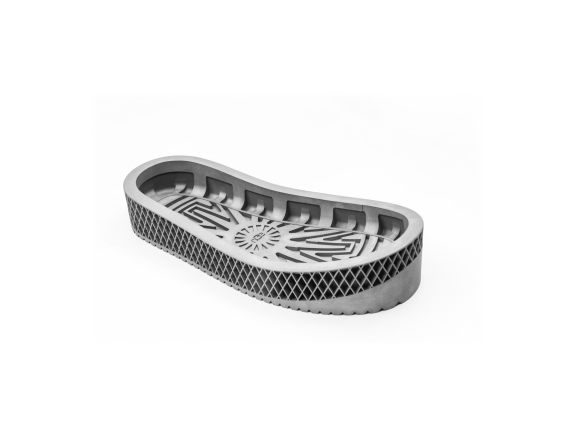
圖 8:SLM 列印的 316L 中底模具,鑽石格紋抓地圖案 (UGG 風格) 和胎面周邊 — 準備直接注塑
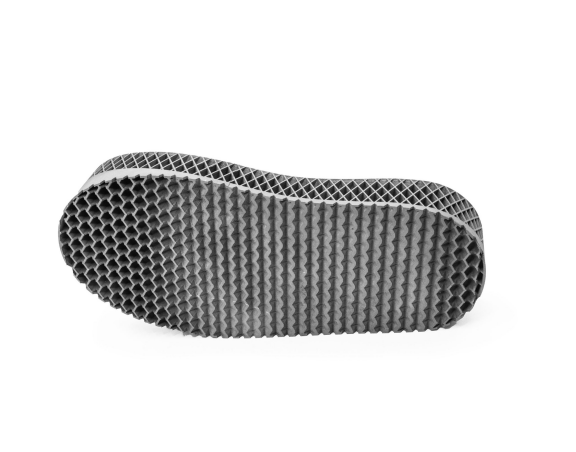
圖 9:SLM 列印的 316L 中底模具 — 側視圖顯示鑽石格紋抓地圖案和整合胎面周邊
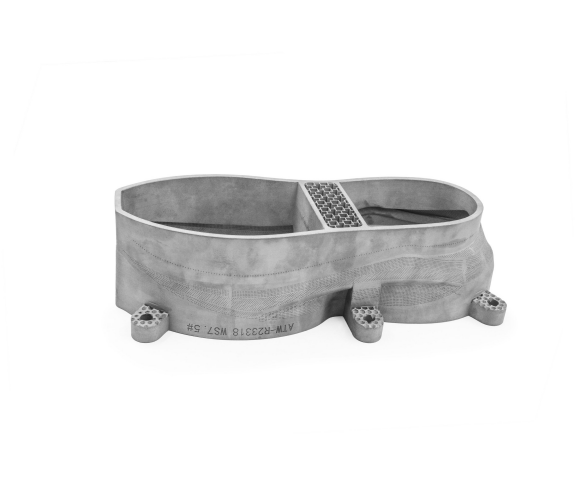
圖 10:SLM 列印的 316L 不鏽鋼鞋楦 (鞋面) 模具 — 根據尺寸量身定制的幾何形狀,網格穿孔圖案,零件編號在製造過程中 3D 標記
4. 結果
· 50% 週期時間減少 — 中底冷卻時間 120 秒 → 60 秒,通過 AlSi10Mg 共形冷卻
· 4 種模具類型,3 種合金 — AlSi10Mg、MS1、316L — 每種都匹配其特定用途
· 2-4 週交貨時間 — 對比CNC鋁製產品需12-16週,首件試模在30天內完成
· 1000+個精密穿孔 — 316L鞋底模具,耐腐蝕,適合發泡服務
· HRC 50–55析出硬化模具 — MS1鞋底模具,鏡面拋光,可直接用於EVA/TPU射出成型
· 整體結構 — 無焊接嵌入件,無銲接冷卫管,無組裝偏差
· 客製化鞋楦 — 316L鞋楦模具,每個鞋號一種幾何形狀,網狀穿孔用於鞋面成型
· 80%的生產時間減少 — 所有四種模具類型平均4週,相較於16週的CNC基準
“我們在30天內推出了新的中底晶格和新的鞋底紋路,而不是4個月。鋁材用於快速生產週期,MS1用於耐磨,不銹鋼用於發泡服務 — 三種合金,一個供應鏈,一個CAD工作流程。”
材料:AlSi10Mg鋁合金 | MS1 (1.2709)析出硬化鋼 | 316L不銹鋼 | 工藝:SLM金屬3D打印 | 應用:多材料鞋類模具