

MS1 (1.2709) 马氏体时效钢随形冷却模具镶件 | SLM 3D打印塑料注射模具案例研究
MS1 (1.2709) 馬氏體时效钢塑料注射模具镶件,配备内部随形冷却通道,通过SLM金属3D打印生产。16+个内部冷却端口,±0.05 mm位置精度,时效后HRC 50-55,减少35%周期时间,减少50%废料。替代钻孔镶件冷却,用于高腔模具。
個案研究:MS1馬氏體时效鋼模具鑲塊與隨形冷卻
材料:MS1 / 1.2709 (X3NiCoMoTi18-9-5) | 工藝:選擇性激光熔融 + 時效處理 | 高氣穴塑料注塑模具
金屬3D打印個案研究
1. 背景介紹
一家精密塑料注塑廠正在大型注塑機上生產16腔薄壁包裝零件。傳統模具使用P20工具鋼芯,配備直鑽冷卻通道,而腔體佈局使得無法在門口附近鑽製水路。結果是零件角落發生翹曲,報廢率達8%,且冷卻時間佔擊週的主導地位。需要使用馬氏體時效鋼的隨形冷卻鑲塊——通道能沿著腔體幾何形狀延伸到傳統鑽頭無法到達的角落——以控制擊週時間和報廢率。
2. 挑戰
設計要求包括:
· 16個內部隨形冷卻端口,圍繞腔體佈局排列,通道沿著腔體輪廓延伸到門口角落
· MS1 (1.2709) 馬氏體時效鋼——時效處理後硬度為HRC 50-55,可拋光至SPI-A3鏡面光潔度
· 每個內部端口相對於腔體表面的位置精度為±0.05毫米
· 通道濕潤表面無支撐標記(打印時為自支撐幾何形狀)
· 整體硬化能力——從腔體表面到鑲塊核心均勻硬度,無軟點
· 3周內交付首件試模
3.解决方案
模仁经过重新设计,采用拓扑优化的随形冷却通道,环绕型腔布局——包括传统钻孔无法到达的浇口角落——并使用选择性激光熔融(SLM)工艺以MS1(1.2709)马氏体时效钢粉末制造。SLM工艺在一次构建中打印出复杂的通道网络、中央主入口、16个以上的出口端口和型腔面向几何结构,无需钎焊接头和钻孔。所有通道在打印过程中都设计为自支撑,因此湿润表面为制造状态——无需突破或密封支撑痕迹。
打印后,模仁在490°C下进行应力消除,在820°C下进行固溶处理,在480°C下时效处理5小时以达到HRC 50-55,然后对型腔面进行精加工并抛光至SPI-A3。选择马氏体时效钢是因为它能从表面到芯部均匀硬化(无脱碳风险),通过时效处理保持尺寸稳定性(<0.05%变形),并能抛光到化妆品包装部件所需的光学表面光洁度。
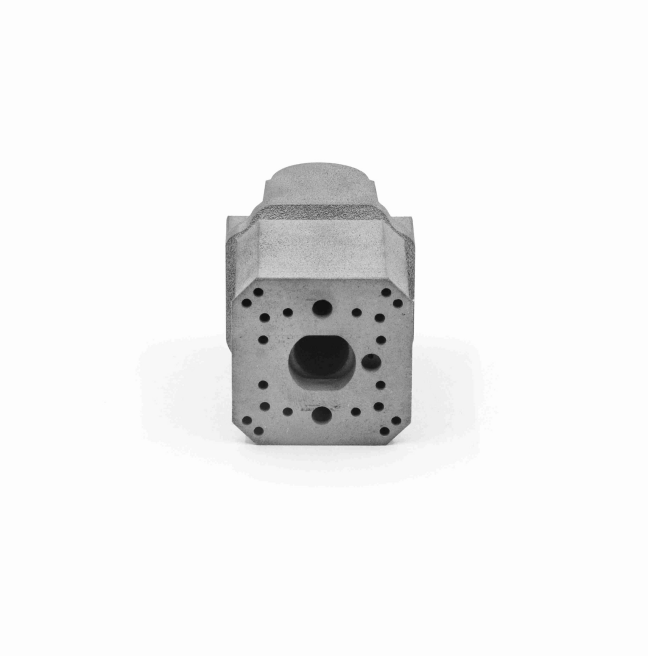
图1:SLM打印的MS1(1.2709)马氏体时效钢模仁——中央主入口,16个以上阵列出口端口,制造状态的湿润表面。时效处理后,模仁达到HRC 50-55,并在型腔面抛光至SPI-A3。
4.結果
· 35% 週期時間減少 — 從28秒減少到18秒,在首次優化運行中
· 50% 廢料減少 — 從8%減少到4% — 消除了角落翹曲
· HRC 50-55均勻硬度 — 沒有軟點,腔體表面拋光至SPI-A3
· ±0.05 mm端口精度 — 16+通道,每個端口相對於腔體都在公差範圍內
· 自支撐通道 — 建成濕潤表面,無需密封支撐標記
· 交貨時間:3週 — 從CAD到老化、拋光、可安裝的插入件
“成形通道抵達了我們無法鑽孔的角落。首次試產品的週期時間下降了35%,馬氏體鋼拋光後達到鏡面效果,沒有軟點。”
材料:MS1 / 1.2709馬氏體鋼 | 工藝:SLM + 老化 | 應用:成形冷卻模具插入件