Сервис онлайн 3D-печати
Получайте мгновенные онлайн-цены на детали из более чем 80 металлических и пластиковых материалов. Бесплатная доставка по всем заказам в США. Сертификация ISO 9001:2015, ISO 13485 и AS9100D.Начать новый расчет стоимости 3D-печати
Тип файла: STL, STP, STEP
Конфиденциальность: Все ваши файлы в безопасности с нами. Ознакомьтесь с нашей политикой конфиденциальности.Руководство по материалам для 3D-печати металлом
Цех SLM OLA представляет одно из наших основных направлений бизнеса, включающий парк из более чем 40 металлопечатающих систем. Мы поддерживаем до 8 различных сплавов и можем изготавливать детали с максимальным размером одной оси построения 800 мм.

Прямое лазерное спекание металла (DMLS) - это промышленный процесс 3D-печати металлом, который создает полностью функциональные металлические прототипы и производственные детали за 7 дней или меньше. Различные металлы позволяют создавать конечные детали, которые можно использовать для конечных применений.
Технология 3D-печати металлом обычно используется для:
- Прототипирование из материалов производственного класса
- Сложные геометрии
- Функциональные детали для конечного использования
- Уменьшение количества металлических компонентов в сборке
Возможности 3D-печати металлом
Базовые рекомендации по металлической 3D-печати включают важные конструкционные соображения, которые помогают улучшить производительность деталей, улучшить внешний вид и сократить общее время производства.
*В настоящее время Inconel 718 и Алюминий - это единственные материалы, доступные на нашей машине большого формата X Line
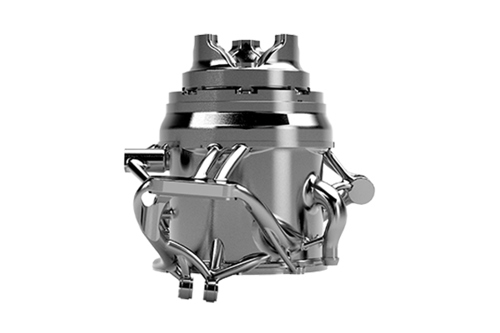
Варианты материалов для металлической 3D-печати
Ниже приведены наши доступные металлические сплавы для 3D-печати. В зависимости от материала доступны различные виды термообработки.
Stainless Steel 316L
+Aluminum Alloy AlSi10Mg
+Titanium Alloy TC4 (Ti6Al4V)
+Stainless Steel 17-4PH
+Aluminum Alloy 6061
+18Ni300 MS1(1.2709)
+CuCrZr
+CuSn10
+Inconel718(GH4169)
+CoCrMoW
+TA0
+W
+Сравнение свойств материалов
| Материал | Предел прочности при растяжении | Удлинение | Максимальная сборка |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 мкм = высокое разрешение (HR)
30, 40 и 60 мкм = стандартное разрешение (NR)
Эти цифры являются приблизительными и зависят от ряда факторов, включая, но не ограничиваясь, параметрами машины и процесса. Предоставленная информация поэтому не является обязательной и не считается сертифицированной. Когда производительность является критической, также учитывайте независимые лабораторные испытания аддитивных материалов или конечных деталей.

Стандартная отделка
Ожидаемые значения шероховатости 200-400 мкдюймов Ra (0,005-0,010 мм Ra) в зависимости от материала и разрешения. Подпорные конструкции удалены, видны линии слоев.

Пользовательская отделка
Мы предлагаем шлифованные поверхности разной зернистости и полированные зеркальные покрытия. Обязательно укажите, предназначена ли пользовательская поверхность для функциональных или эстетических целей, чтобы мы могли лучше проконсультировать вас по нашим пользовательским вариантам.
Возможности постобработки для деталей, напечатанных методом металлической 3D-печати
Улучшите прочность, точность размеров и внешний вид конечных металлических компонентов с помощью DMLS для производства.
Отделка поверхности
- 3- и 5-осевое фрезерование
- Токарная обработка
- Полировка (зеркальная или шлифованная)
- Пассивация
- Проволочная электроэрозионная обработка
- Нарезание резьбы и развертывание
Термообработка
- Снятие напряжений
- Термообработка по стандарту NADCAP
- Изостатическое горячее прессование (HIP)
- Отжиг в растворе
- Старение
Механические испытания
- Растяжение
- Твердость по Роквеллу
Анализ порошка и материал
- Отслеживаемость
- Химия
- Анализ размера и распределения частиц


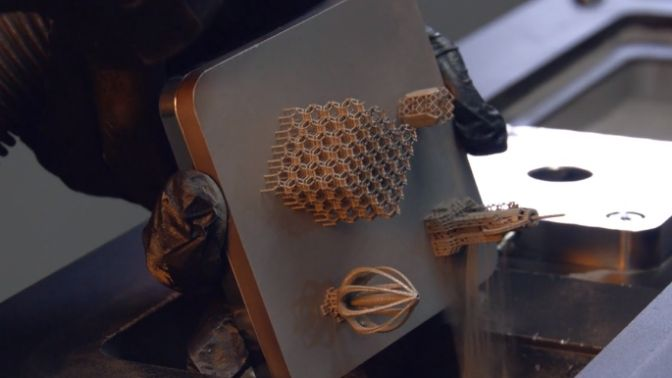
Почему стоит использовать 3D-печать металлом?
Узнайте, как технология аддитивного производства металлов может использоваться для уменьшения количества компонентов в сборке, изготовления сложных геометрий и, в конечном итоге, экономии времени и затрат.
Как работает 3D-печать металлом?
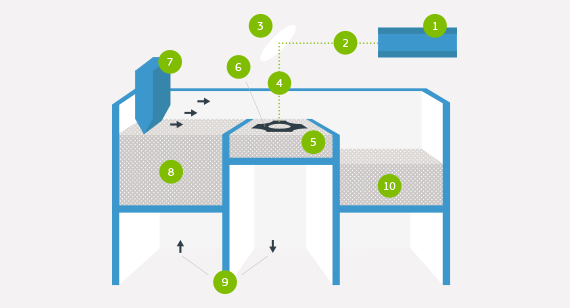
DMLS-машина начинает спектирование каждого слоя — сначала несущие конструкции на базовую пластину, затем саму деталь — с помощью лазера, направленного на слой металлического порошка. После микросварки поперечного слоя порошка платформа сборки опускается, и лезвие наносителя проходит по платформе, нанося следующий слой порошка в инертной камере сборки. Процесс повторяется слой за слоем до завершения сборки.
После завершения сборки детали вручную очищают щеткой для удаления основного количества свободного порошка, затем проводят соответствующий цикл термообработки, пока деталь все еще закреплена в системе поддержки, для снятия напряжений. Детали снимают с платформы, несущие конструкции удаляют с деталей, а затем выполняют финишную обработку пескоструйной обработкой и удалением заусенцев. Финальные детали DMLS имеют плотность почти 100%.