Онлайн-сервис 3D-печати
Получайте мгновенные онлайн-расчеты стоимости деталей из более чем 80 металлов и пластиков. Бесплатная доставка по всем заказам в США. Сертифицировано по ISO 9001:2015, ISO 13485 и AS9100D.Начать новый расчет стоимости 3D-печати
Тип файла: STL, STP, STEP
Конфиденциальность: все ваши файлы надежно защищены. Ознакомьтесь с нашей политикой конфиденциальности.Что такое литье пластмасс под давлением?
Литье под давлением — производственный процесс, при котором полость металлической формы заполняется жидкой пластиковой смолой, которая затем охлаждается и образует пластиковую деталь.
Чаще всего он используется для серийного производства пластиковых деталей благодаря низким отходам материала и низкой стоимости одной детали. Это идеальный производственный процесс для таких отраслей, как медицинское оборудование, потребительские товары и автомобилестроение.
Наше литье пластмасс под давлением выпускает прототипы на заказ и детали конечного серийного производства со сроками изготовления от 1 дня. Мы используем алюминиевые формы, обеспечивающие экономичную оснастку и ускоренные производственные циклы, и храним около 200 различных термопластичных смол.
Типичные области применения литья пластмасс под давлением:
- мелкосерийное производство
- промежуточная оснастка
- опытные партии
- функциональные испытания и прототипирование
"Для нас в HP было очень важно, что мы можем так быстро получать детали из тех же материалов, которые будем использовать в финальном производстве."
Возможности литья пластмасс
| США | Метрическая | |
|---|---|---|
| Размер | 18.9 in. x 29.6 in. x 8 in. | 480mm x 751mm x 203mm |
| Объем | 59 cu. in. | 966,837 cu. mm |
| Глубина | 4 in. services.injection.fromPartingLine | 101mm services.injection.fromPartingLine |
| Проекционная площадь формы | 175 sq. in. | 112,903 sq. mm |
Допуски: Как правило, мы выдерживаем допуск механической обработки +/- 0,003 дюйма (0,08 мм) с учетом допуска смолы, который может быть больше, но не меньше +/- 0,002 дюйма/дюйм (0,002 мм/мм).

Термопластичные материалы
Мы предлагаем широкий выбор из более чем 100 термопластичных и термореактивных материалов. Если вы ищете альтернативные варианты материалов, ознакомьтесь с нашим руководство по заменителям смол по ABS, PC, PP и другим распространенным литьевым пластикам.
Варианты обработки поверхности
Требования к уклонам зависят от запрошенного вида отделки. Также доступны стандартные отраслевые покрытия Mold-Tech.
| Обработка поверхности | Описание |
|---|---|
| PM-F0 | недекоративная, отделка на усмотрение Protolabs |
| PM-F1 | низкодекоративная, большинство следов оснастки удалено |
| PM-F2 | недекоративная, допускается электроэрозионная обработка (EDM) |
| SPI-C1 | абразивный камень зернистостью 600, 10–12 Ra |
| PM-T1 | SPI-C1 + легкая дробеструйная обработка |
| PM-T2 | SPI-C1 + средняя дробеструйная обработка |
| SPI-B1 | абразивная бумага зернистостью 600, 2–3 Ra |
| SPI-A2 | полировка алмазной пастой grade #2, 1–2 Ra |
Контроль качества и варианты отделки литых деталей на заказ
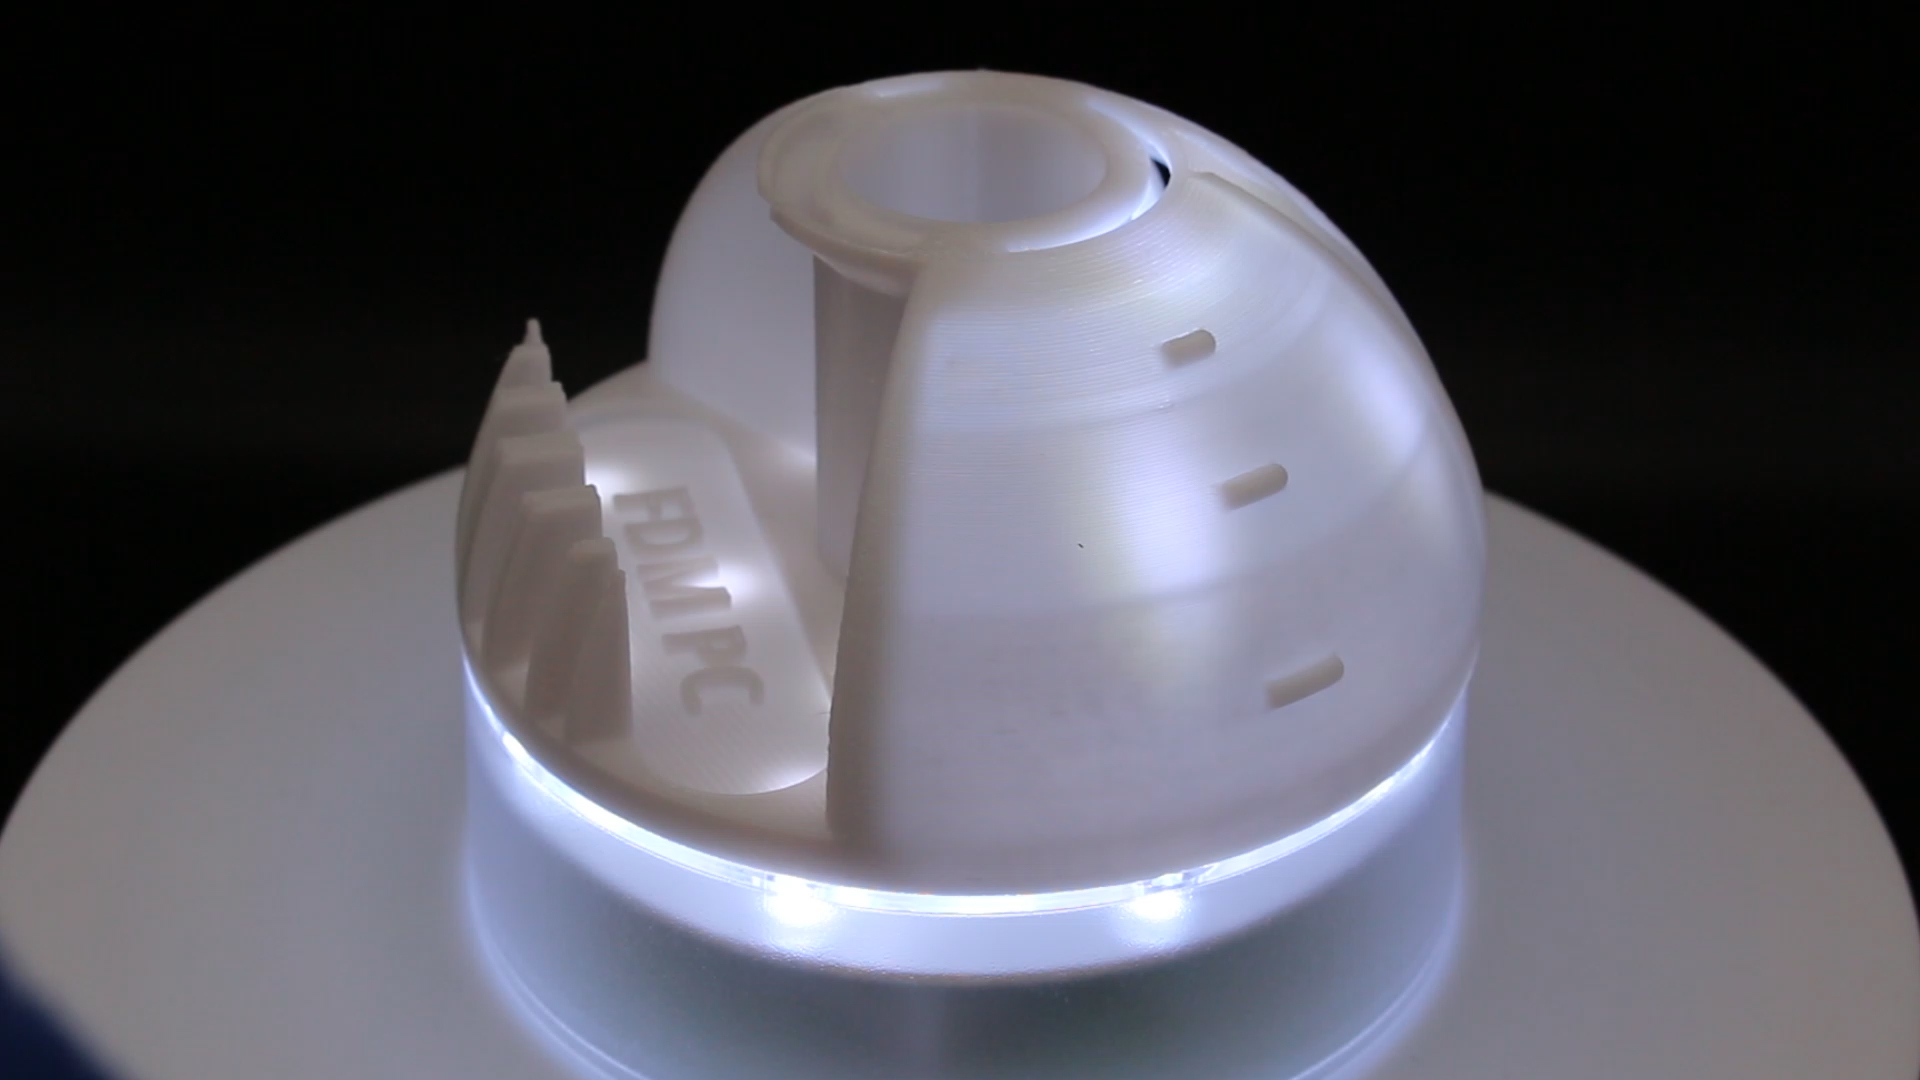
В зависимости от требований вашего применения при запросе расчета стоимости литья под давлением вы можете выбрать следующее.
Постобработка

Как работает литье пластмасс под давлением?

Производственный процесс литья деталей сложен. Еще до отливки ваших деталей мы помогаем вам с подробными заключениями по технологичности и консультационными услугами по проектированию, чтобы вы могли избежать ошибок в конструкции формы до того, как расплав попадет в пресс-форму. Далее наш производственный процесс документируется и оптимизируется с помощью методов научного литья, чтобы вы стабильно и надежно получали качественные детали в каждой производственной партии.
Критичные для качества (CTQ) размеры, указанные вами на моделях, сообщают нам, какие зоны наиболее важны для успешного изготовления ваших деталей. Когда начинается литье, процесс и образцы квалифицируются с помощью автоматизированной встроенной координатно-измерительной машины (КИМ), что позволяет получить подробный отчет FAI и исследование воспроизводимости процесса без увеличения сроков.
Наше термопластичное литье под давлением — стандартный процесс с использованием алюминиевой формы без каналов нагрева или охлаждения, из-за чего время цикла несколько больше. В рамках процесса научного литья наши литейщики независимо оптимизируют и контролируют скорость заполнения, давление выдержки и время выдержки, а также периодически проверяют качество и внешний вид деталей. В процессе литья мы используем автоматизированную встроенную КИМ, чтобы обеспечить размерную точность, а также подготовить подробное исследование воспроизводимости процесса и отчет FAI.
Гранулы смолы загружаются в цилиндр, где они плавятся, уплотняются и впрыскиваются в литниковую систему формы. Горячая смола впрыскивается в оформляющую полость через литники, и деталь формуется. Выталкивающие штифты облегчают извлечение детали из формы, после чего она попадает в приемный бункер. Когда партия завершена, детали (или первая опытная партия) упаковываются и вскоре отгружаются.