Serviço de impressão 3D online
Obtenha cotações online instantâneas para peças em mais de 80 materiais metálicos e plásticos. Envio gratuito em todos os pedidos dos EUA. Certificado ISO 9001:2015, ISO 13485 e AS9100D.Começar Uma Nova Cotação de Impressão 3D
Tipo de ficheiro: STL, STP, STEP
Privacidade: Todos os seus arquivos estão seguros conosco. Leia nossa política de privacidade.Guia de Materiais de Impressão 3D de Metal
A oficina SLM da OLA representa uma de nossas principais operações comerciais, com uma frota de mais de 40 sistemas de impressão metálica. Suportamos até 8 ligas metálicas distintas e podemos acomodar peças com dimensão máxima de construção de um único eixo de 800 mm.

A sinterização direta a laser de metal (DMLS) é um processo industrial de impressão 3D de metal que constrói protótipos metálicos totalmente funcionais e peças de produção em 7 dias ou menos. Uma variedade de metais produz peças finais que podem ser usadas para aplicações de uso final.
A tecnologia de impressão 3D de metal é comumente usada para:
- Prototipagem em materiais de grau de produção
- Geometrias complexas
- Peças funcionais e de uso final
- Reduzindo componentes metálicos em uma montagem
Capacidades de Impressão 3D de Metal
Nossas diretrizes básicas para impressão 3D de metal incluem considerações importantes de design para ajudar a melhorar a fabricabilidade da peça, aprimorar a aparência cosmética e reduzir o tempo total de produção.
*Neste momento, Inconel 718 e Alumínio são os únicos materiais disponíveis em nossa máquina de formato grande, Linha X
Opções de Materiais de Impressão 3D de Metal
Abaixo estão nossas ligas metálicas disponíveis para impressão 3D. Diversos tratamentos térmicos estão disponíveis dependendo do material.
Stainless Steel 316L
+Aluminum Alloy AlSi10Mg
+Titanium Alloy TC4 (Ti6Al4V)
+Stainless Steel 17-4PH
+Aluminum Alloy 6061
+18Ni300 MS1(1.2709)
+CuCrZr
+CuSn10
+Inconel718(GH4169)
+CoCrMoW
+TA0
+W
+Comparar Propriedades dos Materiais
| Material | Resistência à Tração | Alongamento | Construção Máxima |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 μm = alta resolução (HR)
30, 40 e 60 μm = resolução normal (NR)
Estes valores são aproximados e dependentes de vários fatores, incluindo, mas não limitado a, parâmetros de máquina e processo. A informação fornecida não é, portanto, vinculativa e não é considerada certificada. Quando o desempenho é crítico, considere também testes independentes em laboratório de materiais aditivos ou peças finais.

Acabamento Padrão
Valores de rugosidade de 200 a 400 µin Ra (0,005 a 0,010mm Ra), dependendo do material e da resolução. As estruturas de suporte são removidas e as linhas de camada são visíveis.

Acabamento Personalizado
Oferecemos superfícies escovadas em uma variedade de granulações e acabados polidos tipo espelho. Certifique-se de indicar se o acabamento superficial personalizado é para fins funcionais ou estéticos para que possamos melhor orientá-lo sobre nossas opções personalizadas.
Capacidades de Pós-Processamento para Peças Impressas em 3D em Metal
Melhore a resistência, precisão dimensional e aparência cosmética dos componentes metálicos finais com DMLS para produção.
Acabamento Superficial
- Fresamento de 3 e 5 eixos
- Torneamento
- Polimento (Espelho ou Escovado)
- Passivação
- EDM a Fio
- Rosqueamento e Brochamento
Tratamentos Térmicos
- Alívio de tensões
- Tratamento térmico NADCAP
- Prensado Isostático a Quente (HIP)
- Recozimento em solução
- Envelhecimento
Testes Mecânicos
- Tração
- Dureza Rockwell
Análise de Pó & Material
- Rastreabilidade
- Química
- Análise de tamanho e distribuição de partículas


Por que usar impressão 3D em metal?
Veja como a tecnologia de manufatura aditiva em metal pode ser usada para reduzir componentes em uma montagem, fabricar geometrias complexas e, finalmente, economizar tempo e custos.
Como funciona a impressão 3D em metal?
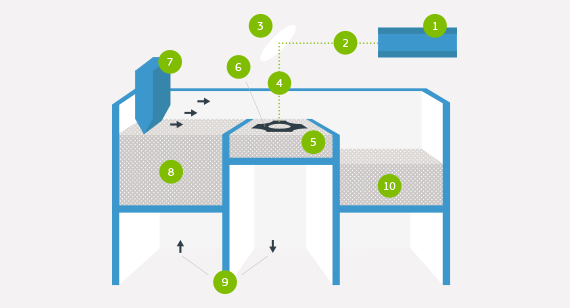
A máquina DMLS começa a sinterar cada camada—primeiro as estruturas de suporte na placa base, depois a própria peça—com um laser direcionado para uma cama de pó metálico. Após uma camada de seção transversal de pó ser micro-soldada, a plataforma de construção desce e uma lâmina de revestimento se move pela plataforma para depositar a próxima camada de pó em uma câmara de construção inerte. O processo é repetido camada por camada até que a construção esteja completa.
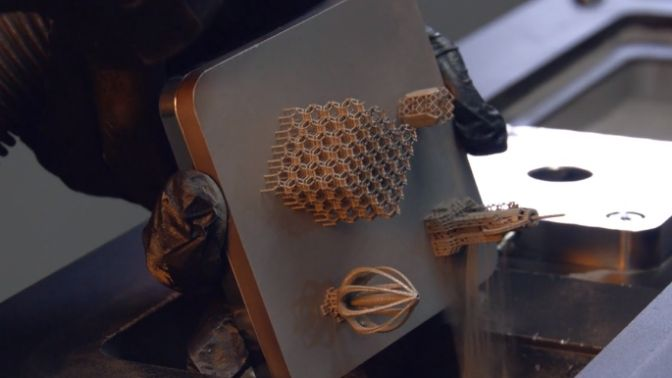
Quando a construção termina, uma escovação inicial é aplicada manualmente nas peças para remover a maior parte do pó solto, seguida pelo ciclo de tratamento térmico adequado, ainda fixado nos sistemas de suporte, para aliviar quaisquer tensões. As peças são removidas da plataforma e as estruturas de suporte são removidas das peças, depois acabadas com jateamento e desbaste, se necessário. As peças finais DMLS têm densidade próxima a 100 por cento.