Comparação completa das regras de design SLA, SLS e MJF: diretrizes gerais (buracos, postes, detalhes, folga, rosca, deformação, tolerância) + especificações de materiais para resinas Somos, nylons SLS, HP PA12 e MJF.
SLA- SLS- MJF- Regras de Impressão
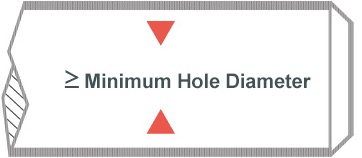
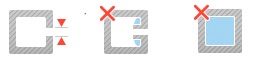
Furo. O tamanho do furo representa o diâmetro mínimo que uma máquina pode imprimir com sucesso. Para decidir o diâmetro, consulte as regras de serviços de impressão 3D na seguinte parte.
Figura 1
Furo de Escape. Prepare pelo menos um furo de escape para modelos ocos para que o material em excesso possa escapar durante o processo de impressão 3D. É melhor ter múltiplos furos de escape em diferentes locais para que o material em excesso perto do furo possa ser removido.
Figura 2
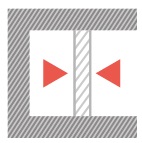
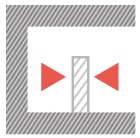
Espessura do Pórtico Vertical. No modelo, o pórtico é a parte saliente onde o comprimento excede 2 vezes a largura (o detalhe em relevo é quando o comprimento é inferior a 2 vezes a largura). A parte que não atender às diretrizes pode distorcer ou soltar-se do modelo durante a impressão. Por favor, aumente a espessura ou selecione materiais diferentes.
Pórtico suportado é quando ambas as extremidades estão ligadas à parede.
Figura 3
Pórtico não suportado é quando apenas uma extremidade está ligada à parede.
Figura 4
Detalhes em Relevo. Os detalhes em relevo são recursos elevados no modelo, por exemplo, texto. O recurso que não atender às diretrizes de espessura e altura pode não ser visível na sua impressão. Por favor, considere também o efeito do pós-processamento. A largura e a altura do recurso podem precisar de ser aumentadas ou escolher os materiais adequados.
Figura 5
Detalhes Gravados. Os detalhes gravados são recursos impressos ou recendidos abaixo do seu modelo. O recurso que não atender às diretrizes de espessura e altura pode não ser visível na sua impressão. Por favor, considere também o efeito do pós-processamento. A largura e a altura do recurso podem precisar de ser aumentadas ou escolher os materiais adequados.
Figura 6
Folga.O clareiro é a distância necessária entre duas partes de um modelo que se conectam ou são móveis. O suporte pode não ser removido se o clareiro for menor que a distância necessária.
Figura 7
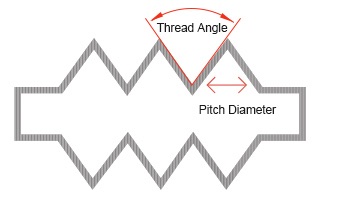
Roscas e Parafusos. Projetar e imprimir em 3D roscas e parafusos que se encaixam é um desafio. O ângulo de rosca recomendado é de 20°. O diâmetro do passo varia de acordo com diferentes materiais e o valor recomendado é maior que 0,6mm.
Figura 8
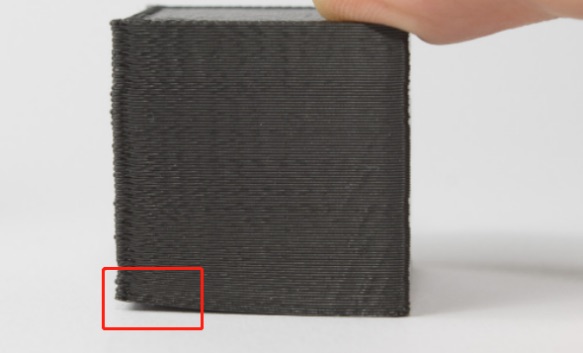
Empenamento. O empenamento ocorre devido à retração do material durante a impressão 3D, pois as diferenças de temperatura entre as camadas são muito grandes, criando tensão dentro do modelo. Quando se torna excessivo, as camadas inferiores começam a arrastar ou levantar. É uma mudança física quando o material é derretido, sinterizado, escaneado por um laser ou solidificado. Além disso, as superfícies planas são propensas ao empenamento. A solução é evitar superfícies planas grandes ou adicionar cantos arredondados aos modelos 3D.
i.e.:
Figura 9
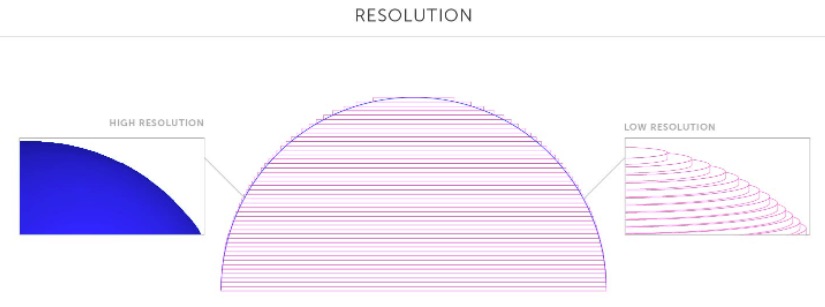
Resolução de Superfície. Para garantir uma impressão de boa qualidade, o nível de detalhe e a escolha da resolução adequada devem ser considerados. O nível de detalhe varia de acordo com diferentes tecnologias de impressão 3D e materiais. Portanto, é importante projetar o nível mínimo de detalhes do modelo 3D e escolher serviços de impressão 3D de acordo.
i.e.:
Figura 10
Tolerância. As tolerâncias descrevem quanto desvio de um valor específico é esperado ou aceitável. Na impressão 3D, as máquinas têm tolerâncias específicas. Isso significa que as impressões podem desviar ligeiramente das dimensões reais. Uma tolerância mais estreita indica maior precisão dimensional consistente.
3.Regras de Impressão SLA
Teoria da Impressão
SLA, também conhecida como Estereolitografia, é uma tecnologia de Impressão 3D que utiliza luz de laser UV para curar resina líquida camada por camada, eventualmente criando um objeto sólido.
Regras de Design
1. Parede Suportada
2. Parede não Suportada
Materiais
Espessura da Parede
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1mm
Somos® WaterShed XC 11122
1mm
3. Diâmetro Mínimo do Furo
Materiais
Diâmetro
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1.2mm
Somos® WaterShed XC 11122
0.8mm
4. Diâmetro Mínimo do Furo de Escape
Recomendação: > 2.0 mm de Diâmetro
5. Espessura Mínima do Pilar Vertical
Materiais
Pilar Suportado
Pilar não Suportado
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1.2mm
1.5mm
Somos® WaterShed XC 11122
0.5mm
0.5mm
6.Detalhe Mínimo em Relevo
Materiais
Largura & Altura
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1.2mm
Somos Tough Resin
1.5mm
Somos® WaterShed XC 11122
0.5mm
7. Detalhe Mínimo Gravado
Materiais
Largura & Altura
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1.2mm
Somos Tough Resin
1.5mm
Somos® WaterShed XC 11122
0.5mm
8. Ângulo Mínimo de Saliência Sem Suporte
Recomendação: >20° da horizontal
Materiais
Largura & Altura
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1.2mm
Somos Tough Resin
1.5mm
Somos® WaterShed XC 11122
0.5mm
9. Espaçamento Mínimo
Materiais
Distância de Espaçamento
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
2.0mm
Somos® WaterShed XC 11122
0.5mm
10.Requisitos de Design de Roscas e Parafusos
Materiais
Diâmetro de Passo
Ângulo da Rosca
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
0.6mm
20°
Somos® WaterShed XC 11122
0.5mm
20°
11. Tolerância
200μm ou 0.2%
4. Regras de Impressão SLS
Teoria da Impressão
SLS, Sinterização Seletiva a Laser, utiliza um laser de alta potência para sinterizar material em pó, guiando automaticamente o laser em pontos com base num modelo 3D, ligando o material para criar uma estrutura sólida e estável.
Regras de Design
1. Parede Suportada
Materiais
5*5mm
10*10mm
50*50mm
100*100mm
200*200mm
Nylon Branco SLS Nylon Preto SLS Fibra de vidro SLS FS3400GF PPGB
0.8mm
0.8mm
1mm
1mm
1.2mm
2. Parede não Suportada
Materiais
Espessura da Parede
Nylon Branco SLS Nylon Preto SLS Fibra de vidro SLS FS3400GF PPGB
0.8mm
3. Diâmetro Mínimo do Furo
Materiais
Diâmetro
Nylon Branco SLS Nylon Preto SLS Fibra de vidro SLS FS3400GF PPGB
1.5mm
4.Diâmetro Mínimo do Buraco de Fuga
Recomendação: > 2.0 mm de Diâmetro
5. Espessura Mínima do Pórtico Vertical
Materiais
Pórtico Suportado
Pórtico Não Suportado
Nylon Branco SLS Nylon Preto SLS Nylon SLS FS3400GF Fibra de Vidro PPGB
1mm
1mm
6. Detalhe Estampado Mínimo
Materiais
Largura & Altura
Nylon Branco SLS Nylon Preto SLS Nylon SLS FS3400GF Fibra de Vidro PPGB
1mm
7.Detalhe Mínimo de Gravação
Materiais
Largura & Altura
Nylon Branco SLS Nylon Preto SLS SLS FS3400GF fibra de vidro PPGB
1mm
Materiais
Largura & Altura
Nylon Branco SLS Nylon Preto SLS SLS FS3400GF fibra de vidro PPGB
1mm
Materiais
Distância de Limpeza
Nylon Branco SLS Nylon Preto SLS SLS FS3400GF fibra de vidro PPGB
1mm
Materiais
Diâmetro do Passo
Ângulo da Rosca
Nylon Branco SLS Nylon Preto SLS SLS FS3400GF fibra de vidro PPGB