

Moldes para Sapatos Impressos em 3D em Aço Inoxidável, Alumínio & Aço Maraging MS1 | Estudo de Caso Molde para Calçados SLM
Moldes para sapatos em metal impressos em 3D em aço inoxidável 316L, alumínio AlSi10Mg e aço maraging MS1 (1.2709). Moldes para calçados SLM com canais de resfriamento conformais, núcleos de treliça integrados e texturas de matriz de pinos. Redução de 50% no tempo de ciclo, redução de 80% no tempo de entrega, 100% de liberdade de design em relação aos moldes de alumínio CNC.
Estudo de Caso: Moldes para Sapatos Impressos em 3D —
Aço Inoxidável, Alumínio & MS1
Impressão 3D Metálica SLM | Resfriamento Conforme | Ferramentaria de Calçado Multi-Material
Estudo de Caso de Ferramentaria de Calçado
1. Contexto
Uma marca global de calçado desportivo estava a lançar uma nova linha de ténis de corrida com uma estrutura intermediária redesenhada e um novo padrão de sola. Os moldes de alumínio usinados a CNC não conseguiam fornecer a geometria de estrutura interna necessária, as matrizes de pinos integrados ou os canais de resfriamento conformes necessários para um tempo de ciclo 50% mais rápido na nova linha de injeção direta de espuma EVA. A marca precisava de quatro tipos distintos de moldes — um molde de espumação direta para a sola intermediária, um molde de sola dupla cavidade com matrizes de pinos, um molde de sola perfurada e um molde de última (parte superior) — cada um otimizado para um sistema de material diferente e perfil de ciclo. A impressão 3D metálica SLM, em três ligas diferentes, forneceu os quatro numa única cadeia de fornecimento.
2.O Desafio
Os requisitos de projeto incluíam:
· Molde de espuma direta da sola média em alumínio AlSi10Mg — redução de 50% no tempo de ciclo através de canais de resfriamento conformais internos
· Molde da sola externa em aço MS1 (1.2709) maraging — HRC 50–55 após envelhecimento, superfície de desgaste polida a espelho para injeção de EVA / TPU
· Molde de sola externa perfurada em aço inoxidável 316L — 1000+ perfizações de precisão, resistente à corrosão para serviço com agente de espumação
· Molde do último (parte superior) do calçado em aço inoxidável 316L — geometria específica por paciente por tamanho, com padrão de perfuração em malha para formação da parte superior
· Os quatro tipos de molde entregues em 4 semanas, prontos para ensaios de primeira peça
· Plataforma de liga múltipla: cada molde adaptado ao seu ciclo de serviço específico (alumínio para ciclo rápido, MS1 para desgaste sob alta pressão, 316L para corrosão / higiene)
· 100% liberdade de projeto — núcleos de treliça, resfriamento conformal, matrizes de pinos impressos como recursos monolíticos sem montagem
3. A Solução
Os quatro tipos de molde foram projetados como peças monolíticas, cada uma adaptada ao seu ciclo de serviço específico, e fabricadas por Fusão Seletiva a Laser (SLM) em três ligas diferentes. O molde de espuma direta da sola média foi impresso em alumínio AlSi10Mg com canais de resfriamento conformais internamente otimizados topologicamente que seguem o contorno da cavidade — o tempo de resfriamento diminuiu de 120 s para 60 s, a redução de tempo de ciclo que a marca procurava. O molde de sola externa de dupla cavidade com matrizes de pinos foi impresso em aço maraging MS1 (1.2709), depois envelhecido para HRC 50–55 e polido a espelho na superfície de desgaste para injeção direta de EVA / TPU.A forma de sola perfurada foi impressa em aço inoxidável 316L com mais de 1000 perfisões de precisão, a resistência à corrosão necessária para o serviço de agente de espumação. A forma do último do sapato foi impressa em aço inoxidável 316L com geometria específica por paciente por tamanho do sapato, com um padrão de perfuração em malha para a linha de formação do cabedal.
Cada forma foi entregue com sua própria receita de pós-processamento: a forma intermediária de alumínio foi aliviada de tensões e jateada; a forma de sola MS1 foi envelhecida para HRC 50–55 e polida a espelho na face de desgaste; a forma de sola 316L foi passivada de acordo com a ASTM A967 e eletropolida nas perfurações; a forma do último 316L foi jateada para um acabamento uniforme em cetim. As quatro foram entregues em 2-4 semanas, em comparação com o prazo de entrega de 12-16 semanas das formas de alumínio usinadas por CNC convencionais.
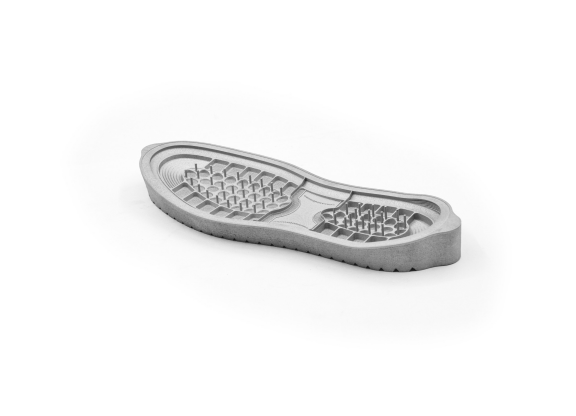
Figura 1: Forma de espumação direta do intermediário AlSi10Mg impressa por SLM — canais internos de resfriamento conformais (redução de 50% no tempo de ciclo)
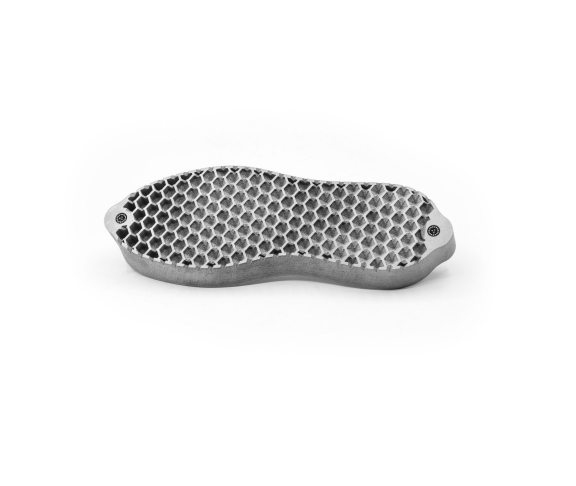
Figura 2: Mesma forma intermediária AlSi10Mg — lado da cavidade mostrando a treliça construída e as texturas de matriz de pinos
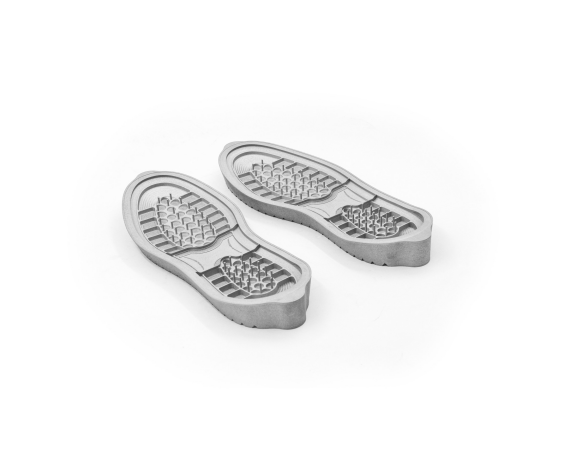
Figura 3: Par de formas de sola de aço maraging MS1 (1.2709) impresso por SLM (esquerda/direita) — cavidade de matriz de pinos, HRC 50–55 após envelhecimento, superfície de desgaste polida a espelho
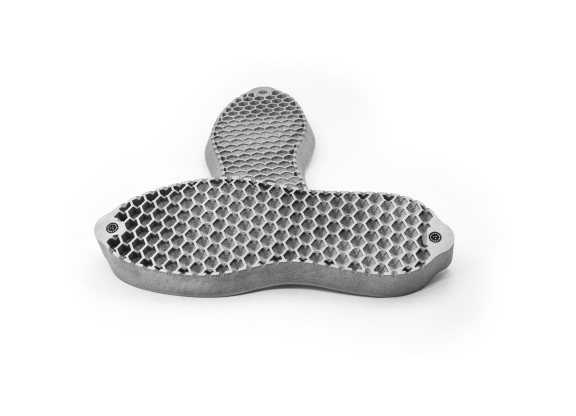
Figura 4: Mesmo par de formas de sola MS1 — vista angular mostrando o layout de pinos de ejeção e a construção monolítica de aço maraging
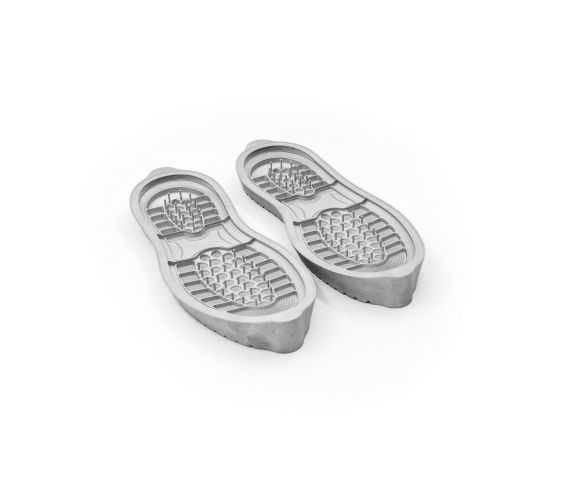
Figura 5: Forma de sola MS1 impressa por SLM — vista ampliada da cavidade de matriz de pinos e as transições de treliça/textura
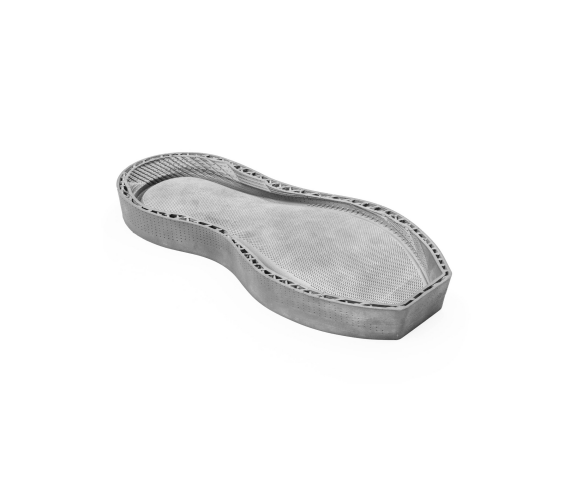
Figura 6: Forma de sola MS1 impressa por SLM — vista invertida mostrando os canais de fluxo e o roteamento da linha de resfriamento
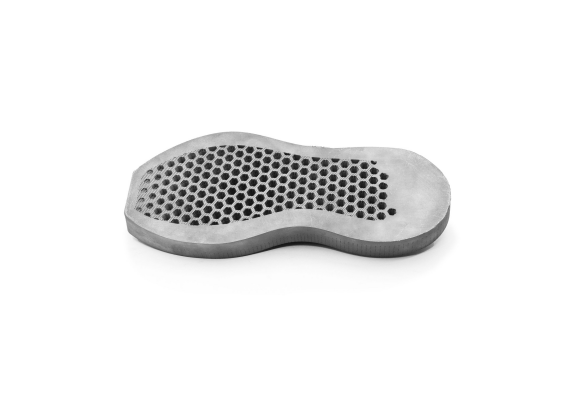
Figura 7: Molde de sola perfurada de aço inoxidável 316L impressa por SLM — 1000+ perfis precisos, resistente à corrosão para serviço de agente espumante
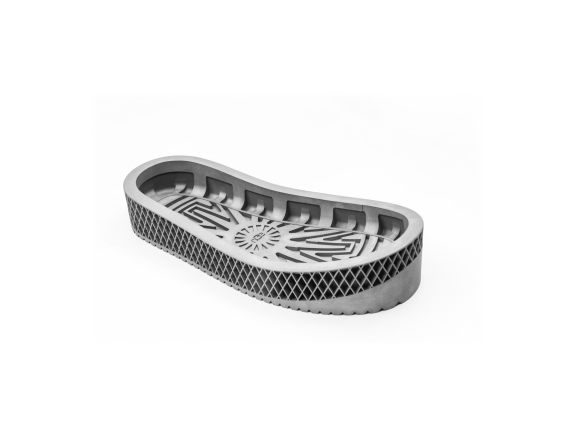
Figura 8: Molde de meia sola de aço inoxidável 316L impressa por SLM com padrão de tração diagonal em xadrez (estilo UGG) e perímetro da banda de rodagem — pronto para injeção direta
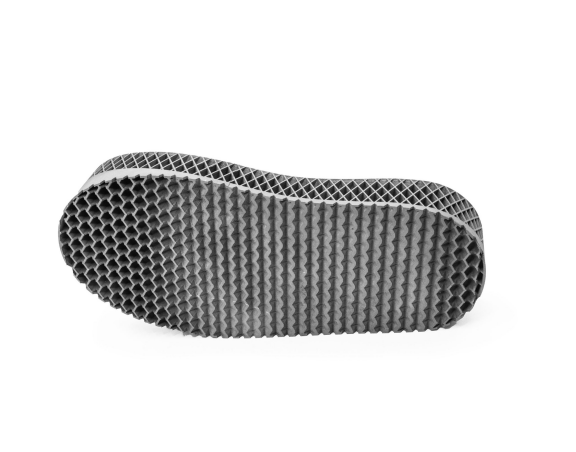
Figura 9: Molde de meia sola de aço inoxidável 316L impressa por SLM — vista angular mostrando o padrão de tração diagonal em xadrez e o perímetro da banda de rodagem integrado
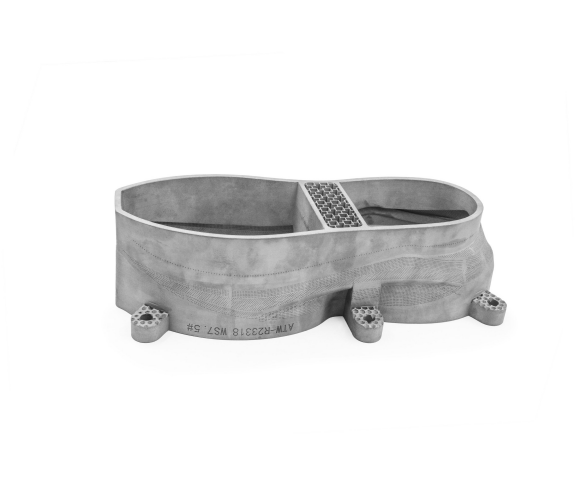
Figura 10: Molde de cabedal (parte superior) de sapato de aço inoxidável 316L impresso por SLM — geometria específica por paciente por tamanho, padrão de perfuração em malha, número de peça marcado em 3D na construção
4. O Resultado
· 50% redução do tempo de ciclo — tempo de resfriamento da meia sola 120 s → 60 s via resfriamento conformal AlSi10Mg
· 4 tipos de molde, 3 ligas — AlSi10Mg, MS1, 316L — cada uma adaptada à sua função específica
· Prazo de entrega de 2-4 semanas — vs.12-16 semanas para alumínio CNC, ensaios de primeira peça em 30 dias
· 1000+ perfurações precisas — molde de sola 316L, resistente à corrosão para serviço de espuma
· molde de envelhecimento martensítico HRC 50–55 — molde de sola MS1, polido a espelho para injeção direta de EVA/TPU
· Construção monolítica — sem inserções soldadas, sem linhas de resfriamento brasadas, sem deriva de montagem
· Últimos específicos para o paciente — molde de último 316L, uma geometria por tamanho de sapato, perfuração de malha para formação do superior
· Redução de 80% no tempo de entrega — média de 4 semanas nos quatro tipos de molde, vs. baseline CNC de 16 semanas
“Lançamos a nova treliça de intermediária e o novo piso da sola em 30 dias, não 4 meses. Alumínio para ciclo rápido, MS1 para desgaste, aço inoxidável para serviço de espuma — três ligas, uma cadeia de suprimentos, um fluxo de trabalho CAD.”
Materiais: Alumínio AlSi10Mg | Aço Maraging MS1 (1.2709) | Aço Inoxidável 316L | Processo: Impressão 3D Metálica SLM | Aplicação: Molde de Calçado Multi-Material