

MS1 (1.2709) Inserto de Molde de Resfriamento Conformal em Aço Maraging | Estudo de Caso de Molde de Injeção de Plástico Impresso 3D SLM
Inserto de molde de injeção de plástico em aço maraging MS1 (1.2709) com canais de resfriamento conformais internos, produzido por impressão 3D metálica SLM. 16+ portas de resfriamento internas, precisão posicional de ±0,05 mm, HRC 50-55 após envelhecimento, redução de 35% no tempo de ciclo, redução de 50% de resíduos. Substitui o resfriamento por insertos furos para moldes de alta cavitação.
Estudo de Caso: Molde de Inserção em Aço Maraging MS1 com Resfriamento Conforme
Material: MS1 / 1.2709 (X3NiCoMoTi18-9-5) | Processo: SLM + Envelhecimento | Molde para Injeção de Plástico com Alta Cavitação
Estudo de Caso de Impressão 3D em Metal
1. Contexto
Um moldeador preciso de plástico estava produzindo uma peça de embalagem de parede fina com 16 cavidades em uma prensa de alta tonelagem. O molde legado usava um núcleo de aço-ferramenta P20 com linhas de resfriamento retas e perfuradas, e o layout da cavidade impossibilitava a perfuração de linhas de água próximo às portas de injeção. Resultado: a peça deformava-se nas pontas, a taxa de rejeição era de 8% e o tempo de resfriamento dominava o ciclo de produção. Era necessário uma inserção de resfriamento conforme em aço maraging — canais que seguem a geometria da cavidade até as cantos que brocas convencionais não alcançam — para trazer o tempo de ciclo e a taxa de rejeição sob controle.
2. O Desafio
Os requisitos de projeto incluíam:
· 16+ portas internas de resfriamento conforme dispostas ao redor do layout da cavidade, com canais que seguem o contorno da cavidade até os cantos das portas de injeção
· Aço maraging MS1 (1.2709) — HRC 50–55 após o envelhecimento, polível para acabamento espelho SPI-A3
· Precisão posicional de ±0,05 mm em cada porta interna em relação à superfície da cavidade
· Canais sem marcas de suporte na superfície molhada (geometria autoportante durante a impressão)
· Capacidade de endurecimento total — dureza uniforme da superfície da cavidade até o núcleo da inserção, sem pontos moles
· Entrega em 3 semanas para testes de primeira peça
3.A Solução
O molde foi redesenhado com canais de resfriamento conformais otimizados por topologia que envolvem o layout da cavidade — incluindo os cantos da porta que as linhas perfuradas tradicionais não conseguiam alcançar "mdash; e fabricado por Fusão Seletiva a Laser (SLM) em pó de aço maraging MS1 (1.2709). O processo SLM imprimiu a rede de canais complexa, a entrada principal central, as 16+ portas de saída e a geometria voltada para a cavidade em uma única construção, sem juntas brasadas ou linhas perfuradas. Todos os canais foram orientados para serem auto-sustentáveis durante a impressão, para que a molhada seja construída como está — sem marcas de suporte para atravessar ou selar.
Após a impressão, a peça foi aliviada de tensões a 490 °C, tratada por solução a 820 °C, envelhecida a 480 °C por 5 horas para atingir HRC 50–55, depois usinada na face da cavidade e polida para SPI-A3. O aço maraging foi escolhido especificamente porque endurece uniformemente da superfície ao núcleo (sem risco de descarburização), mantém a estabilidade dimensional através do envelhecimento (<0,05% de distorção) e é polido para o acabamento óptico necessário para peças de embalagem cosméticas.
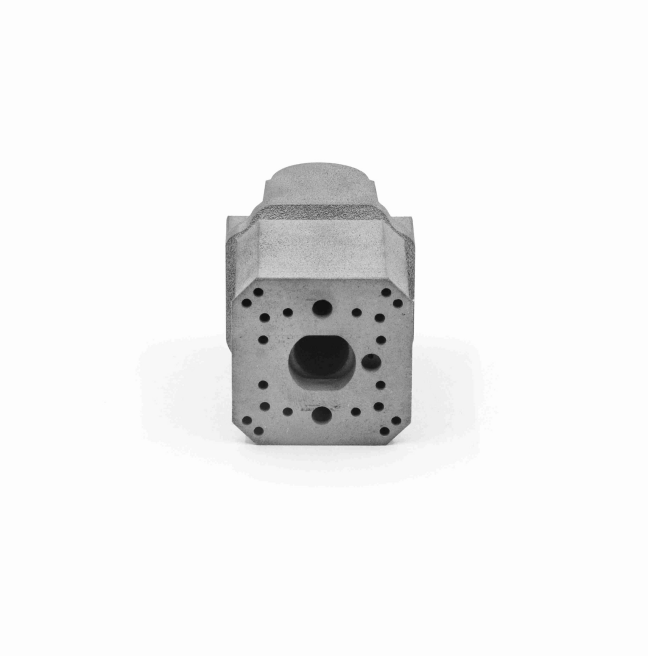
Figura 1: Peça do molde de aço maraging MS1 (1.2709) impressa por SLM — entrada principal central, 16+ portas de saída em arranjo, superfícies molhadas como construídas. Após o envelhecimento, a peça atingiu HRC 50–55 e foi polida para SPI-A3 na face da cavidade.
4.O Resultado
· Redução de 35% no tempo de ciclo — de 28 s para 18 s na primeira otimização
· Redução de 50% de resíduos — de 8% para 4% — deformação angular nas cantos eliminada
· Dureza uniforme HRC 50–55 — sem pontos moles, polimento para SPI-A3 na face da cavidade
· Precisão de porta de ±0,05 mm — 16+ canais, todas as portas dentro da tolerância em relação à cavidade
· Canais autoportantes — superfície molhada construída, sem marcas de suporte para selar
· Prazo de entrega: 3 semanas — do CAD ao insert envelhecido, polido e pronto para instalação
“Os canais conformais chegaram a cantos que nunca poderíamos furar. O tempo de ciclo reduziu 35% na primeira peça, e o aço maraging poliu para um acabamento espelhado sem pontos moles.”
Material: Aço MS1 / 1.2709 Maraging | Processo: SLM + Envelhecimento | Aplicação: Insert de molde com resfriamento conformal