

316L SLM 3D 프린팅 원심 터빈 임펠러 | 일체형 항공 엔진 블레이드 사례 연구
SLM 금속 3D 프린팅으로 제조된 60개 이상의 방사형 블레이드를 가진 일체형 원심 터빈 임펠러. 단일 조각 블레이드 + 허브 구조, 3D 마킹된 일련 번호 및 재료 등급, 납접 접점 없음. 8% 효율 증대, 25% 중량 감소, G2.5 동적 밸런스.
사례 연구: 단일 중심 원심 터빈 임펠러
316L 스테인리스 스틸 | SLM | 3D 마킹 블레이드가 장착된 항공기 엔진 / 가스 터빈 임펠러
금속 3D 프린팅 응용 분야
1. 배경
항공기 엔진 부품 공급업체는 소형 터보제트 시제품용 고속 원심 터빈 단계를 개발하고 있었습니다. 기존의 용접 임펠러 설계는 용접 부위에서 블레이드 팁 균열 문제가 발생했으며, 용접 고정장치로 인해 블레이드 프로파일이 제한되어 효율성이 낮았습니다. 시제품 프로그램의 내구성 및 추적성 요구사항을 모두 충족시키기 위해 최적화된 블레이드 기하학과 직접 3D 마킹 식별 기능을 갖춘 완전 단일체 임펠러가 필요했습니다.
2. 과제
설계 요구사항은 다음과 같습니다:
· 완전 공기역학 프로파일을 갖춘 60개 이상의 방사형 블레이드, 100% 단일체 — 용접된 블레이드 루트 없음
· 88% 이상의 단계 효율성을 제공하는 최적화된 3D 블레이드 트위스트
· 재료 등급과 일련 번호를 허브 표면에 직접 3D 프린팅 (접착 라벨 없음, 제거할 수 있는 레이저 마크 없음)
· 전체 작동 속도(24,000 rpm)에서 G2.5 동적 밸런스
· 고온 산화 저항성 및 NDT 호환성을 위한 316L 스테인리스 스틸
3. 해결책
임펠러는 CFD로 최적화된 방사형 블레이드와 재료 등급 및 고유 일련 번호가 사전 마킹된 허브 표면을 갖춘 단일 부품으로 재설계되었으며, 그 후 316L 스테인리스 스틸로 선택적 레이저 용해(SLM) 방식으로 제조되었습니다.날의 후퇴 각, 전연 반경, 그리고 출구 감싸는 각도는 CFD로 조정되었으며, 허브는 무게 대비 강도를 최적화하기 위한 토폴로지 최적화가 적용되었습니다. 허브 표면의 3D 마킹 텍스트는 동일한 빌드 과정에서 볼록한 문자로 인쇄되어, 인쇄 후 마킹 공정이 필요 없었습니다. 인쇄 후, 부품은 샤프트 보어에서 마무리 가공되고, G2.5 동적 밸런싱이 적용되며, 전속력으로 가동 테스트가 진행되었습니다.
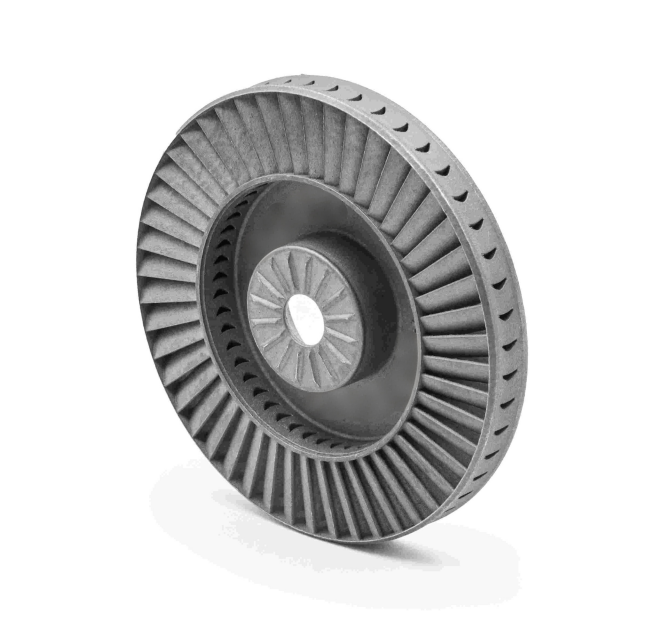
그림 1: SLM으로 인쇄된 316L 터빈 임펠러 - 앞면에서 보는 60개 이상의 방사형 블레이드와 허브 표면의 3D 마킹된 재료 등급
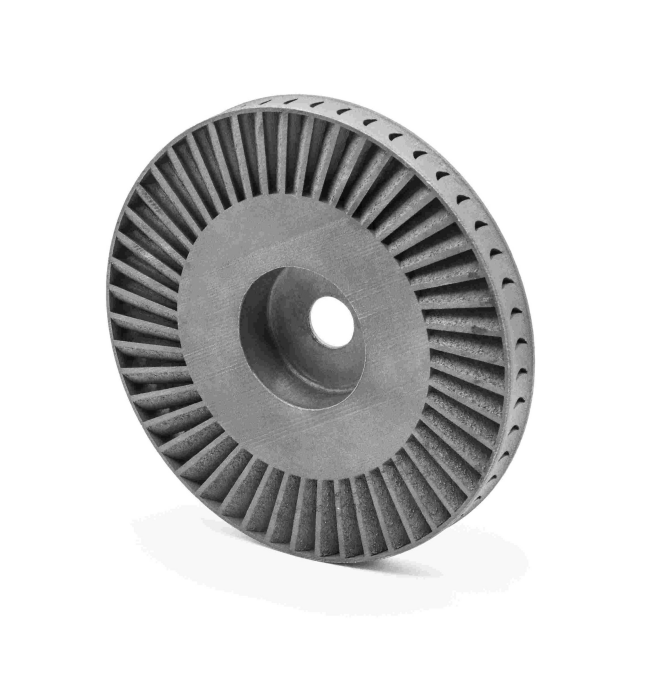
그림 2: 동일한 임펠러의 뒷면 - 단일 허브, 용접된 블레이드 루트 없음, 샤프트 보어 마무리 가공 준비 완료
4. 결과
· 88% 단계 효율 - 기존 용접 설계 대비 +8 포인트
· 25% 무게 감소 - 토폴로지 최적화 허브를 통해
· 단일 구조 - 용접된 블레이드 루트 없음, 피로 고장 모드 없음
· 내장 추적성 - 재료 등급 + 일련 번호가 동일한 빌드에서 3D 인쇄됨
· 24,000 rpm에서 G2.5 밸런싱 - 엔진 직접 설치 준비 완료
· 리드 타임: 4 주 - CAD에서 밸런싱 및 가동 테스트된 임펠러까지
“내장 추적성과 8포인트 효율 향상을 갖춘 단일 임펠러를 얻었습니다.3D 인쇄된 텍스트는 부품의 일부입니다 — 떨어져 나가거나 연마로 제거될 수 없습니다.
재료: 316L 스테인리스 스틸 | 공정: SLM / 메탈 3D 프린팅 | 용도: 원심 터빈 임펠러