Comparaison complète des règles de conception SLA, SLS et MJF : directives générales (trous, poteaux, détails, jeu, filets, gauchissement, tolérance) + spécifications de matériaux pour les résines Somos, nylons SLS, HP PA12 et MJF.
SLA- SLS- MJF- Règles d'impression
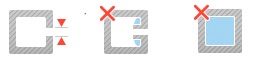
Trou. La taille du trou représente le diamètre minimum qu'une machine peut imprimer avec succès. Pour décider du diamètre, veuillez consulter les règles des services d'impression 3D dans la partie suivante.
Figure 1
Trou d'évacuation. Préparez au moins un trou d'évacuation pour les modèles creux afin que le matériau en excès puisse s'échapper pendant le processus d'impression 3D. Il est préférable d'avoir plusieurs trous d'évacuation à différents endroits afin que le matériau en excès à proximité du trou puisse être retiré.
Figure 2
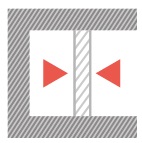
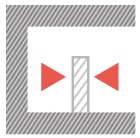
Épaisseur des piliers verticaux. Dans le modèle, le pilier est la partie saillante où la longueur dépasse 2 fois la largeur (un détail en relief est lorsque la longueur est inférieure à 2 fois la largeur). Les parties qui ne respectent pas ces lignes directrices peuvent se déformer ou se détacher du modèle pendant l'impression. Veuillez augmenter l'épaisseur ou sélectionner des matériaux différents.
Un pilier soutenu est lorsque les deux extrémités sont connectées à un mur.
Figure 3
Un pilier non soutenu est lorsqu'une seule extrémité est connectée à un mur.
Figure 4
Détails en relief. Les détails en relief sont des éléments saillants sur le modèle, par exemple du texte. Les détails qui ne respectent pas les lignes directrices d'épaisseur et de hauteur peuvent ne pas être visibles sur votre impression. Veuillez également tenir compte des effets du post-traitement. La largeur et la hauteur de la fonctionnalité peuvent devoir être augmentées ou choisir les matériaux appropriés.
Figure 5
Détails gravés. Les détails gravés sont des éléments imprimés ou en creux sous votre modèle. Les détails qui ne respectent pas les lignes directrices d'épaisseur et de hauteur peuvent ne pas être visibles sur votre impression. Veuillez également tenir compte des effets du post-traitement. La largeur et la hauteur de la fonctionnalité peuvent devoir être augmentées ou choisir les matériaux appropriés.
Figure 6
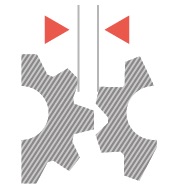
Jeu de tolérance.Le jeu est la distance nécessaire entre deux parties connectées ou mobiles d'un modèle. Le support ne pourra pas être retiré si le jeu est inférieur à la distance requise.
Figure 7
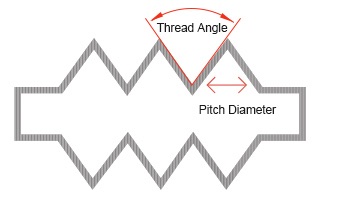
Filetages et vis. Concevoir et imprimer en 3D des filetages et des vis qui s'ajustent est un défi. L'angle de filetage recommandé est de 20°. Le diamètre en fonction du pas varie selon les matériaux et la valeur recommandée est supérieure à 0,6 mm.
Figure 8
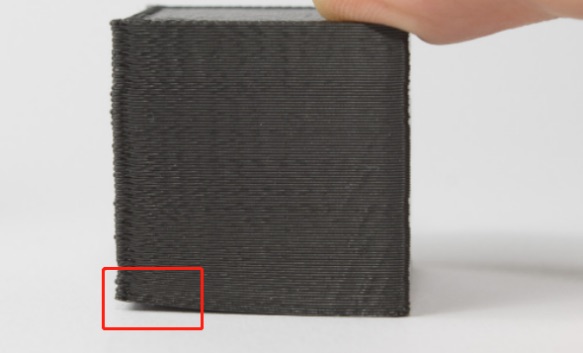
Déformation. La déformation se produit en raison du retrait du matériau lors de l'impression 3D, car les différences de température entre les couches sont trop importantes, créant ainsi des tensions à l'intérieur du modèle. Lorsque cela devient trop important, les couches inférieures commencent à se déformer ou à se soulever. Il s'agit d'un changement physique lorsque le matériau est fondu, fritté, scanné par un laser ou solidifié. De plus, les surfaces planes sont sujettes à la déformation. La solution consiste à éviter les grandes surfaces planes ou à ajouter des coins arrondis aux modèles 3D.
c'est-à-dire.:
Figure 9
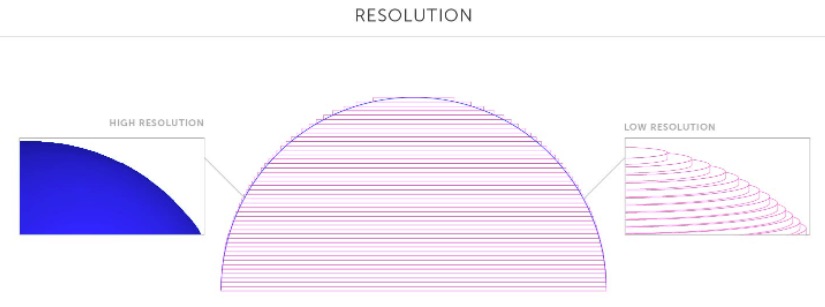
Résolution de surface. Pour garantir une impression de bonne qualité, le niveau de détail et le choix de la bonne résolution doivent être pris en compte. Le niveau de détail varie selon les technologies et les matériaux d'impression 3D. Par conséquent, il est important de concevoir le niveau de détail minimal du modèle 3D et de choisir les services d'impression 3D en conséquence.
c'est-à-dire.:
Figure 10
Tolérance. Les tolérances décrivent à quel point l'écart par rapport à une valeur particulière est attendu ou acceptable. En impression 3D, les machines ont des tolérances spécifiques. Cela signifie que les impressions peuvent légèrement s'écarter des dimensions réelles. Une tolérance plus stricte indique une précision dimensionnelle constamment plus élevée.
3.Règles d'impression SLA
Théorie de l'impression
SLA, également connue sous le nom de Stéréolithographie, est une technologie d'impression 3D qui utilise un laser UV pour durcir couche par couche une résine liquide, et finalement créer un objet solide.
Règles de conception
1. Paroi supportée
2. Paroi non supportée
Matériaux
Épaisseur de paroi
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1mm
Somos® WaterShed XC 11122
1mm
3. Diamètre minimum d'un trou
Matériaux
Diamètre
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1.2mm
Somos® WaterShed XC 11122
0.8mm
4. Diamètre minimum d'un trou d'évacuation
Recommandation : > 2.0 mm de diamètre
5. Épaisseur minimum d'un poteau vertical
Matériaux
Poteau supporté
Poteau non supporté
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1.2mm
1.5mm
Somos® WaterShed XC 11122
0.5mm
0.5mm
6.Détail minimum en relief
Matériaux
Largeur & Hauteur
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1,2mm
Somos Tough Resin
1,5mm
Somos® WaterShed XC 11122
0,5mm
7. Détail minimum gravé
Matériaux
Largeur & Hauteur
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1,2mm
Somos Tough Resin
1,5mm
Somos® WaterShed XC 11122
0,5mm
8. Angle minimum de surplomb non supporté
Recommandation : >20° par rapport au niveau
Matériaux
Largeur & Hauteur
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1,2mm
Somos Tough Resin
1,5mm
Somos® WaterShed XC 11122
0,5mm
9. Espacement minimum
Matériaux
Distance d'espacement
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
2,0mm
Somos® WaterShed XC 11122
0,5mm
10.Exigences de conception pour filetages et vis
Matériaux
Diamètre au pas
Angle de filet
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
0,6mm
20°
Somos® WaterShed XC 11122
0,5mm
20°
11. Tolérance
200μm ou 0,2%
4. Règles d'impression SLS
Théorie d'impression
Le SLS (Sinterisation Sélective par Laser) utilise un laser haute puissance pour frittée de la poudre de matériau, guidant automatiquement le laser à des points spécifiques basés sur un modèle 3D, liant le matériau pour créer une structure solide et stable.