

Moules pour Chaussures Imprimés en 3D en Acier Inoxydable, Aluminium & Acier Maraging MS1 | Étude de Cas Moule pour Chaussures SLM
Moules pour chaussures en métal imprimés en 3D en acier inoxydable 316L, aluminium AlSi10Mg et acier maraging MS1 (1.2709). Moules pour chaussures SLM avec canaux de refroidissement conformes, noyaux en treillis intégrés et textures de matrice de broches. Réduction de 50% du temps de cycle, réduction de 80% du délai de livraison, 100% de liberté de conception par rapport aux moules en aluminium CNC.
Étude de cas : Moules de chaussure imprimés en 3D —
Acier inoxydable, aluminium & MS1
Impression 3D métallique SLM | Refroidissement conforme | Outilerie de chaussure multi-matériaux
Étude de cas : Outilerie de chaussure
1. Contexte
Une marque mondiale de chaussures sportives lançait une nouvelle ligne de chaussures de course avec une semelle intermédiaire en treillis entièrement repensée et un nouveau motif de semelle extérieure. Les moules en aluminium usinés CNC traditionnels ne pouvaient pas fournir la géométrie de treillis interne requise, les tableaux d'épingles intégrés ou les canaux de refroidissement conformes nécessaires pour un temps de cycle 50 % plus rapide sur la nouvelle ligne d'injection directe de mousse EVA. La marque avait besoin de quatre types de moules distincts — un moule de moulage direct de semelle intermédiaire, un moule de semelle extérieure à double cavité avec des tableaux d'épingles, un moule de semelle perforée et un dernier de chaussure (partie supérieure) —, chacun optimisé pour un système de matériau et un profil de cycle différents. L'impression 3D métallique SLM, en trois alliages différents, a fourni les quatre dans une seule chaîne d'approvisionnement.
2.Le Défi
Les exigences de conception comprenaient:
· Moule de mousse directe pour semelle intermédiaire en aluminium AlSi10Mg — réduction de 50% du temps de cycle via des canaux de refroidissement conformes internes
· Moule de semelle extérieure en acier MS1 (1.2709) à durcissement par vieillissement — HRC 50–55 après vieillissement, surface d'usure polie miroir pour l'injection EVA / TPU
· Moule de semelle extérieure perforé en acier inoxydable 316L — 1000+ perforations de précision, résistant à la corrosion pour le service d'agent de mousse
· Moule de dernier (partie supérieure) en acier inoxydable 316L — géométrie spécifique au patient par taille, avec motif de perforation en maille pour le formage de la partie supérieure
· Les quatre types de moules livrés en 4 semaines, prêts pour les essais de premier article
· Plateforme multi-alliages: chaque moule adapté à son cycle de service spécifique (aluminium pour cycle rapide, MS1 pour usure à haute pression, 316L pour corrosion/hygiène)
· 100% de liberté de conception — noyaux en treillis, refroidissement conforme, tableaux d'épingles imprimés comme fonctionnalités monolithiques sans assemblage
3. La Solution
Les quatre types de moules ont été conçus comme des pièces monolithiques, chacune adaptée à son cycle de service spécifique, et fabriqués par Fusion Laser Sélective (SLM) dans trois alliages différents. Le moule de mousse directe pour semelle intermédiaire a été imprimé en aluminium AlSi10Mg avec des canaux de refroidissement conformes internes optimisés par topologie qui suivent le contour de la cavité — le temps de refroidissement est passé de 120 s à 60 s, réductions du temps de cycle que la marque recherchait. Le moule double cavité pour semelle extérieure avec tableaux d'épingles a été imprimé en acier MS1 (1.2709) à durcissement par vieillissement, puis vieilli à HRC 50–55 et poli miroir sur la surface d'usure pour l'injection directe EVA / TPU.Le moule de semelle extérieure perforé a été imprimé en acier inoxydable 316L avec plus de 1000 perforations de précision, la résistance à la corrosion nécessaire pour le service d'agent moussant. Le moule de forme de chaussure a été imprimé en acier inoxydable 316L avec une géométrie spécifique au patient par pointure, avec un motif de perforation en maille pour la ligne de formation du dessus.
Chaque moule a été livré avec sa propre recette de post-traitement : le moule de semelle intermédiaire en aluminium a été décontraint et sablé ; le moule de semelle extérieure MS1 a été vieilli à HRC 50-55 et poli miroir sur la surface d'usure ; le moule de semelle extérieure 316L a été passivé selon ASTM A967 et électropoli sur les perforations ; le moule de forme 316L a été sablé à un fini satiné uniforme. Les quatre ont été livrés en 2-4 semaines, contre un délai de 12-16 semaines pour les moules en aluminium usinés conventionnellement par CNC.
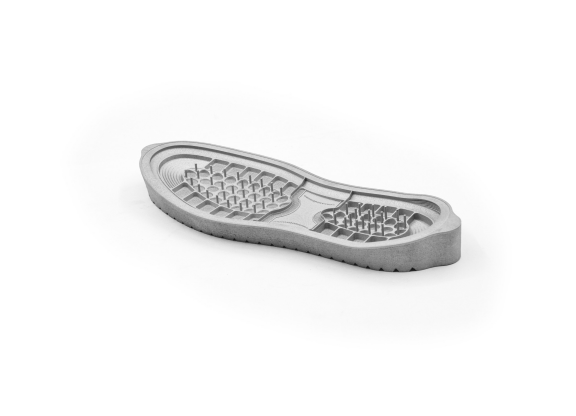
Figure 1 : Moule de moulage direct par mousse de semelle intermédiaire AlSi10Mg imprimé par SLM — canaux de refroidissement conformes internes (réduction de 50% du temps de cycle)
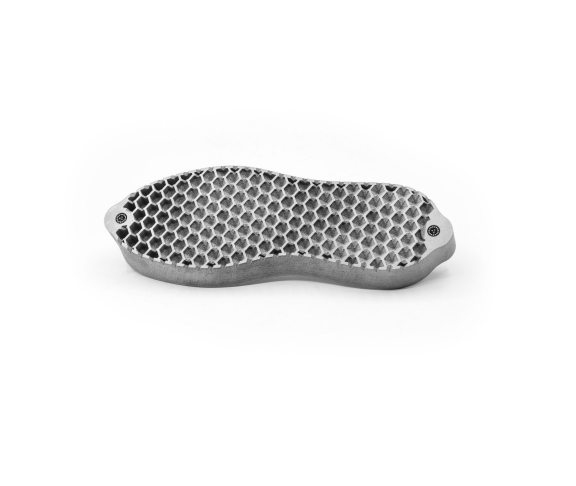
Figure 2 : Même moule de semelle intermédiaire AlSi10Mg — côté cavité montrant le treillis et les textures de matrice de broches tel que construit
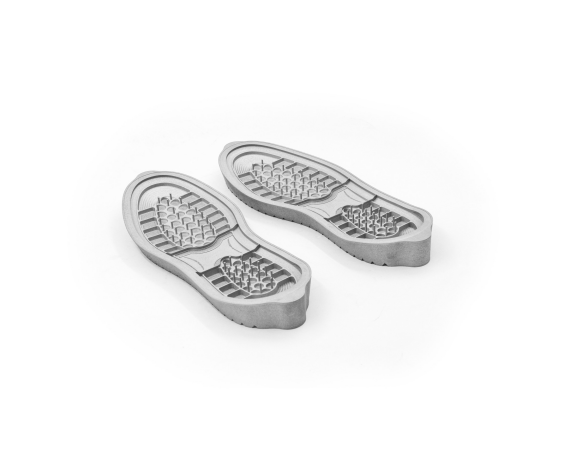
Figure 3 : Paire de moules de semelle extérieure en acier maraging MS1 (1.2709) imprimée par SLM (gauche/droite) — cavité de matrice de broches, HRC 50-55 après vieillissement, surface d'usure polie miroir
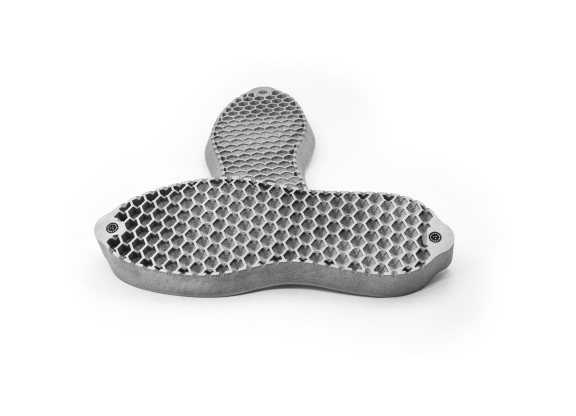
Figure 4 : Même paire de moules de semelle extérieure MS1 — vue oblique montrant la disposition des broches d'éjection et la construction monolithique en acier maraging
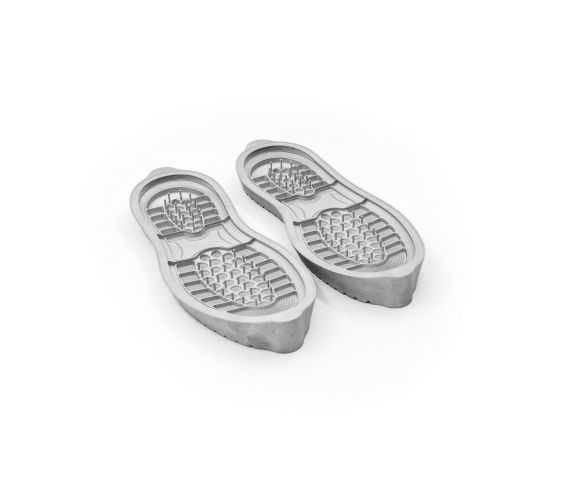
Figure 5 : Moule de semelle extérieure MS1 imprimé par SLM — vue rapprochée de la cavité de matrice de broches et des transitions de treillis/texture
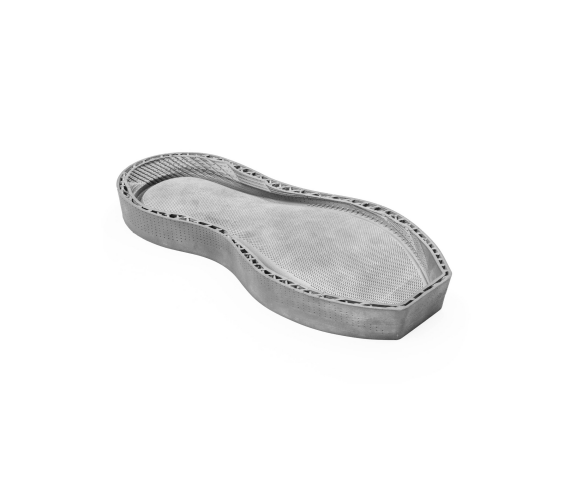
Figure 6 : Moule de semelle extérieure MS1 imprimé par SLM — vue inversée montrant les canaux de flux et le routage des lignes de refroidissement
@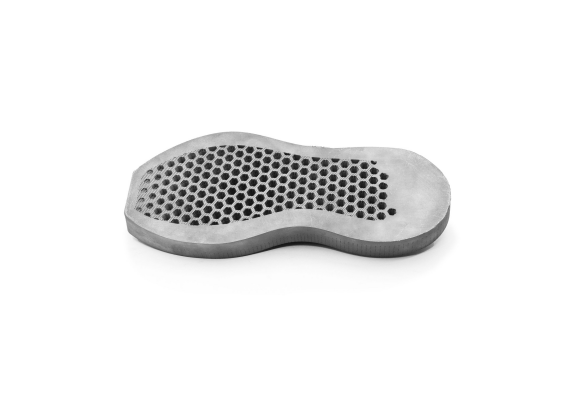
Figure 7: Moule de semelle extérieure perforée en acier inoxydable 316L imprimée par SLM — 1000+ perforations de précision, résistant à la corrosion pour l'utilisation d'agent moussant
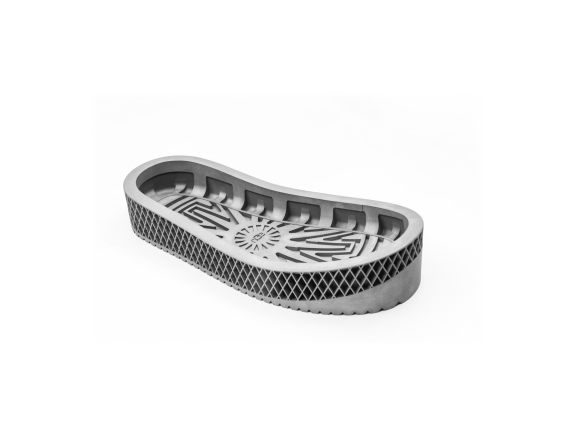
Figure 8: Moule de semelle intermédiaire en 316L imprimé par SLM avec motif de traction en losange (style UGG) et périmètre de bande de roulement — prêt pour l'injection directe
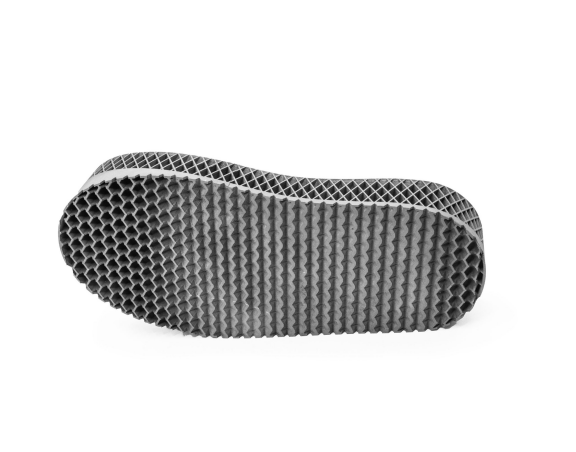
Figure 9: Moule de semelle intermédiaire en 316L imprimé par SLM — vue en angle montrant le motif de traction en losange et le périmètre de bande de roulement intégré
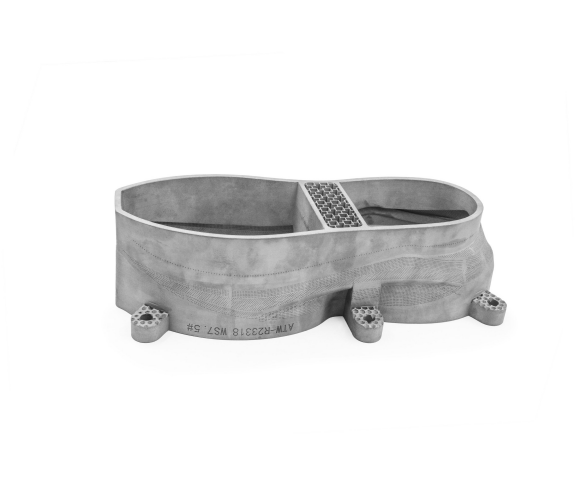
Figure 10: Moule de forme supérieure de chaussure en acier inoxydable 316L imprimé par SLM — géométrie spécifique au patient par taille, motif de perforation en maille, numéro de pièce marqué en 3D dans la construction
4. Le Résultat
· Réduction de 50% du temps de cycle — temps de refroidissement de la semelle intermédiaire 120 s → 60 s via le refroidissement conforme AlSi10Mg
· 4 types de moules, 3 alliages — AlSi10Mg, MS1, 316L — chacun adapté à son usage spécifique
· Délai de 2-4 semaines — vs.12-16 semaines pour l'aluminium CNC, essais de premier article en 30 jours
· 1000+ perforations de précision — moule de semelle extérieure en 316L, résistant à la corrosion pour le service de mousse
· Moule en acier maraging HRC 50–55 — moule de semelle extérieure MS1, poli miroir pour l'injection directe EVA / TPU
· Construction monolithique — aucun insert soudé, aucune ligne de refroidissement brasée, aucun dérive d'assemblage
· Dernières spécifiques au patient — moule de dernière en 316L, une géométrie par pointure, perforation en treillis pour le formage de la partie supérieure
· Réduction de 80% du délai de livraison — 4 semaines en moyenne pour les quatre types de moules, contre 16 semaines de référence pour le CNC
“Nous avons lancé la nouvelle semelle intermédiaire en treillis et la nouvelle semelle extérieure en 30 jours, pas 4 mois. L'aluminium pour un cycle rapide, le MS1 pour l'usure, l'inoxydable pour le service de mousse — trois alliages, une chaîne d'approvisionnement, un flux de travail CAD.”
Matériaux : AlSi10Mg Aluminium | MS1 (1.2709) Acier Maraging | Acier Inoxydable 316L | Processus : Impression 3D Métallique SLM | Application : Moules de Chaussures Multi-Matériaux