

MS1 (1.2709) Insert de Moule en Acier Maraging avec Refroidissement Conformal | Étude de Cas d'Impression 3D SLM pour Moule d'Injection de Plastique
Insert de moule d'injection de plastique en acier maraging MS1 (1.2709) avec canaux de refroidissement conformaux internes, produit par impression 3D métallique SLM. 16+ ports de refroidissement internes, précision de positionnement ±0,05 mm, HRC 50-55 après vieillissement, réduction de 35% du temps de cycle, réduction de 50% des déchets. Remplace le refroidissement par inserts forés pour les moules à haute cavitation.
Étude de cas : Insert de moule en acier Maraging MS1 avec refroidissement conforme
Matériau : MS1 / 1.2709 (X3NiCoMoTi18-9-5) | Processus : SLM + Vieillissement | Moule d'injection de plastique à cavitation élevée
Étude de cas d'impression 3D métallique
1. Contexte
Un moulage de précision en plastique produisait une pièce d'emballage paroi mince à 16 cavités sur une presse à forte tonnage. Le moule traditionnel utilisait un noyau en acier-outil P20 avec des lignes de refroidissement droites, et la disposition des cavités rendait impossible le perçage de lignes d'eau près des gates. Résultat : la pièce se déformait dans les coins, le taux de rebut atteignait 8%, et le temps de refroidissait dominait le cycle. Un insert de refroidissement conforme en acier maraging — des canaux qui suivent la géométrie de la cavité dans les coins où les forets conventionnels ne peuvent atteindre — était nécessaire pour maîtriser le temps de cycle et le taux de rebut.
2. Le Défi
Les exigences de conception comprenaient :
· 16+ ports internes de refroidissement conforme disposés autour de la disposition de la cavité, avec des canaux qui suivent le contour de la cavité dans les coins des gates
· Acier maraging MS1 (1.2709) — HRC 50–55 après vieillissement, polissable à un fini miroir SPI-A3
· Précision positionnelle de ±0,05 mm sur chaque port interne par rapport à la surface de la cavité
· Canaux sans marques de support sur la surface mouillée (géométrie autoportante pendant l'impression)
· Capacité de trempe totale — dureté uniforme de la surface de la cavité au noyau de l'insert, sans points mous
· Livraison en 3 semaines pour les essais de première pièce
3.La solution
L'insert de moule a été redessiné avec des canaux de refroidissement conformes optimisés par topologie qui s'enroulent autour de la disposition de la cavité — y compris les angles de la goulotte que les lignes forées traditionnelles ne pouvaient pas atteindre — et fabriqué par fusion sélective par laser (SLM) en poudre d'acier maraging MS1 (1.2709). Le processus SLM a imprimé le réseau de canaux complexe, l'entrée principale centrale, les 16+ ports de sortie et la géométrie faisant face à la cavité en une seule construction sans joints brasés ni lignes forées. Tous les canaux ont été orientés pour être autoportants pendant l'impression, de sorte que la surface mouillée est telle que construite — sans marques de support à traverser ou à sceller.
Après impression, l'insert a été relâché de contraintes à 490 °C, traité par solution à 820 °C, vieilli à 480 °C pendant 5 heures pour atteindre HRC 50–55, puis usiné en finition sur la face de la cavité et poli jusqu'à SPI-A3. L'acier maraging a été choisi spécifiquement car il durcit uniformément de la surface au cœur (sans risque de décarburation), maintient la stabilité dimensionnelle par vieillissement (<0,05% de déformation) et se polit jusqu'à l'optique requise pour les pièces d'emballage cosmétique.
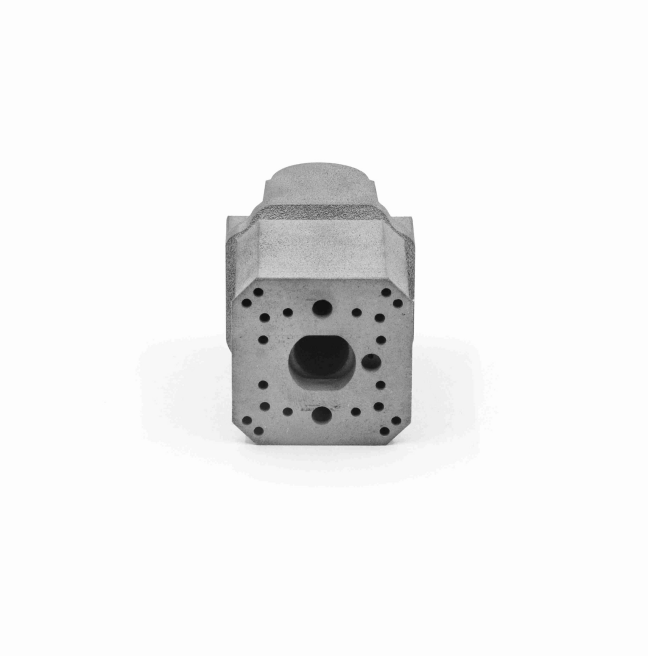
Figure 1 : Insert de moule en acier maraging MS1 (1.2709) imprimé par SLM — entrée principale centrale, 16+ ports de sortie disposés en réseau, surfaces mouillées telles que construites. Après vieillissement, l'insert a atteint HRC 50–55 et a été poli jusqu'à SPI-A3 sur la face de la cavité.
4.Le Résultat
· Réduction de 35% du temps de cycle — de 28 s à 18 s lors du premier cycle optimisé
· Réduction de 50% des déchets — de 8% à 4% — déformation des coins éliminée
· Dureté uniforme HRC 50–55 — aucun point mou, polissage à SPI-A3 sur la face de la cavité
· Précision des ports de ±0,05 mm — 16+ canaux, chaque port dans la tolérance par rapport à la cavité
· Canaux autoporteurs — surface mouillée en l'état, aucune marque de support à sceller
· Délai de livraison : 3 semaines — du CAO à l'insert vieilli, poli, prêt à être installé
“Les canaux conformes ont atteint des coins auxquels nous ne pouvions jamais percer. Le temps de cycle a diminué de 35% sur la première pièce, et l'acier maraging a été poli à un fini miroir sans points mous.”
Matériau : Acier MS1 / 1.2709 Maraging | Processus : SLM + Vieillissement | Application : Insert de moule à refroidissement conforme
@