Servicio de impresión 3D en línea
Obtén cotizaciones en línea instantáneas para piezas en más de 80 materiales metálicos y plásticos. Envío gratuito en todos los pedidos de EE.UU. Certificado ISO 9001:2015, ISO 13485 y AS9100D.Comienza una nueva cotización de impresión 3D
Tipo de archivo: STL, STP, STEP
Privacidad: Todos sus archivos están seguros con nosotros. Lea nuestra política de privacidad.Guía de Materiales de Impresión 3D de Metal
El taller SLM de OLA representa una de nuestras operaciones principales, con una flota de más de 40 sistemas de impresión de metal. Apoyamos hasta 8 aleaciones distintas y podemos accommodar piezas con dimensiones de construcción de un solo eje de hasta 800 mm.

La sinterización directa por láser de metal (DMLS) es un proceso industrial de impresión 3D de metal que construye prototipos de metal totalmente funcionales y piezas de producción en 7 días o menos. Una variedad de metales producen piezas finales que pueden usarse para aplicaciones de uso final.
La tecnología de impresión 3D de metal se usa comúnmente para:
- Prototipado en materiales de grado de producción
- Geometrías complejas
- Piezas funcionales de uso final
- Reducción de componentes metálicos en un ensamblaje
Capacidades de Impresión 3D de Metal
Nuestras pautas básicas para la impresión 3D de metal incluyen consideraciones de diseño importantes para ayudar a mejorar la fabricabilidad de las piezas, mejorar la apariencia cosmética y reducir el tiempo total de producción.
*Actualmente, Inconel 718 y Aluminio son los únicos materiales disponibles en nuestra máquina de gran formato, Línea X
Opciones de material para impresión 3D de metal
A continuación se muestran nuestras aleaciones metálicas disponibles para impresión 3D. Varios tratamientos térmicos están disponibles dependiendo del material.
Stainless Steel 316L
+Aluminum Alloy AlSi10Mg
+Titanium Alloy TC4 (Ti6Al4V)
+Stainless Steel 17-4PH
+Aluminum Alloy 6061
+18Ni300 MS1(1.2709)
+CuCrZr
+CuSn10
+Inconel718(GH4169)
+CoCrMoW
+TA0
+W
+Comparar Propiedades de los Materiales
| Material | Resistencia a la tracción | Alargamiento | Construcción Máxima |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 μm = alta resolución (HR)
30, 40 y 60 μm = resolución normal (NR)
Estas cifras son aproximadas y dependen de varios factores, incluyendo pero no limitado a, parámetros de máquina y proceso. Por lo tanto, la información proporcionada no es vinculante y no se considera certificada. Cuando el rendimiento es crítico, también considere las pruebas de laboratorio independientes de materiales aditivos o piezas finales.

Acabado estándar
Se esperan valores de rugosidad de 200 a 400 µin Ra (0.005 a 0.010 mm Ra), dependiendo del material y la resolución. Las estructuras de soporte se eliminan y las líneas de capa son visibles.

Acabado personalizado
Ofrecemos superficies cepilladas en una gama de granos y acabados pulidos espejo. Asegúrese de indicar si el acabado superficial personalizado es para fines funcionales o estéticos para que podamos asesorarle mejor sobre nuestras opciones personalizadas.
Capacidades de posprocesamiento para piezas impresas en 3D de metal
Mejore la resistencia, la precisión dimensional y la apariencia cosmética de los componentes metálicos finales con DMLS para producción.
Acabado superficial
- Torneado de 3 y 5 ejes
- Torneado
- Pulido (Espejo o Cepillado)
- Pasivación
- EDM por hilo
- Roscado y mandrinado
Tratamientos térmicos
- Alivio de tensiones
- Tratamiento térmico NADCAP
- Prensado isostático en caliente (HIP)
- Recocido de solución
- Envejecimiento
Pruebas Mecánicas
- Tracción
- Dureza Rockwell
Análisis de polvo y material
- Trazabilidad
- Química
- Análisis de tamaño y distribución de partículas


¿Por qué usar impresión 3D metálica?
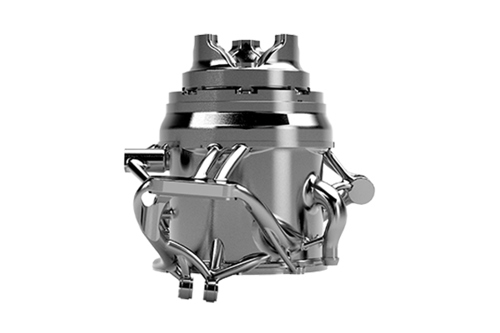
Vea cómo la tecnología de fabricación aditiva de metal puede utilizarse para reducir componentes dentro de un ensamblaje, fabricar geometrías complejas y, en última instancia, ahorrarle tiempo y costos.
¿Cómo funciona la impresión 3D de metal?
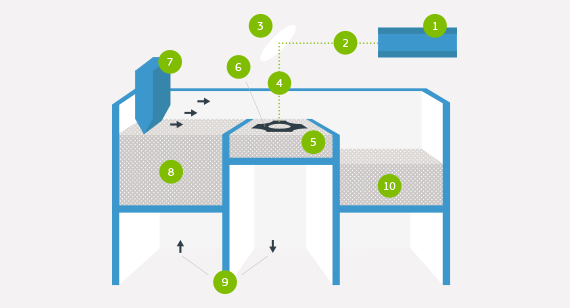
La máquina DMLS comienza a sinterizar cada capa: primero las estructuras de soporte a la placa base, luego la propia pieza, con un láser dirigido sobre una cama de polvo metálico. Después de que una capa de sección transversal de polvo es microsoldada, la plataforma de construcción se desplaza hacia abajo y una cuchilla de recubrimiento se desplaza por la plataforma para depositar la siguiente capa de polvo en una cámara de construcción inerte. El proceso se repite capa por capa hasta que la construcción esté completa.
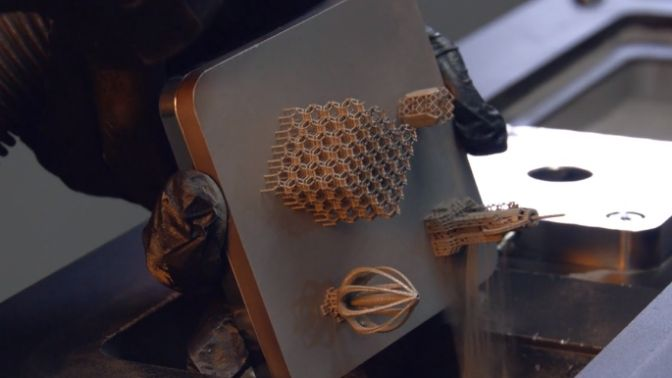
Cuando la construcción termina, se realiza un cepillado inicial en las piezas para eliminar la mayor parte del polvo suelto, seguido del ciclo de tratamiento térmico apropiado mientras aún está fijado en los sistemas de soporte para aliviar cualquier estrés. Las piezas se eliminan de la plataforma y las estructuras de soporte se eliminan de las piezas, luego se terminan con cualquier granallado y desbarbado necesario. Las piezas finales DMLS tienen casi el 100 por ciento de densidad.