Comparación completa de las reglas de diseño de SLA, SLS y MJF: directrices generales (agujeros, pilares, detalles, holgura, roscas, deformación, tolerancia) + especificaciones de materiales para resinas Somos, nylons SLS, HP PA12 y MJF.
Reglas de impresión SLA- SLS- MJF
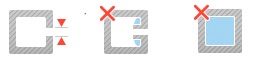
Agujero. El tamaño del agujero representa el diámetro mínimo que una máquina puede imprimir con éxito. Para decidir el diámetro, consulte las reglas de los servicios de impresión 3D en la siguiente parte.
Figura 1
Agujero de escape. Prepare al menos un agujero de escape para el modelo hueco de modo que el material en exceso pueda escapar durante el proceso de impresión 3D. Es recomendable tener varios agujeros de escape en diferentes ubicaciones para que se pueda retirar el material en exceso cerca del agujero.
Figura 2
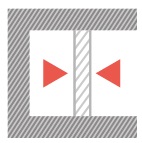
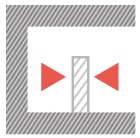
Grosor del poste vertical. En el modelo, el poste es la parte sobresaliente en la que la longitud supera 2 veces el ancho (un detalle en relieve es cuando la longitud es menor que 2 veces el ancho). La pieza que no cumpla con las pautas podría deformarse o desprenderse del modelo durante la impresión. Aumente el grosor o seleccione otros materiales.
Un poste soportado es aquel en el que ambos extremos están conectados a la pared.
Figura 3
Un poste no soportado es aquel en el que solo un extremo está conectado a la pared.
Figura 4
Detalles en relieve. Los detalles en relieve son características sobresalientes del modelo, por ejemplo, texto. La característica que no cumpla con las pautas de grosor y altura podría no ser visible en su impresión. Tenga en cuenta también el efecto del posprocesamiento. Es posible que deban aumentarse el ancho y la altura de la característica o elegir los materiales adecuados.
Figura 5
Detalles grabados. Los detalles grabados son características impresas o hundidas por debajo de su modelo. La característica que no cumpla con las pautas de grosor y altura podría no ser visible en su impresión. Tenga en cuenta también el efecto del posprocesamiento. Es posible que deban aumentarse el ancho y la altura de la característica o elegir los materiales adecuados.
Figura 6
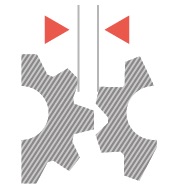
Holgura. La holgura es la distancia necesaria entre dos piezas conectadas o móviles de un modelo. El soporte podría no poder retirarse si la holgura es menor que la distancia requerida.
Figura 7
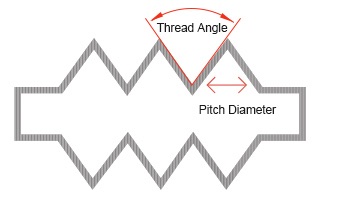
Roscas y tornillos. Diseñar e imprimir en 3D roscas y tornillos que se ajusten es todo un desafío. El ángulo de rosca recomendado es de 20°. El diámetro de paso varía según los diferentes materiales y el valor recomendado es mayor que 0.6 mm.
Figura 8
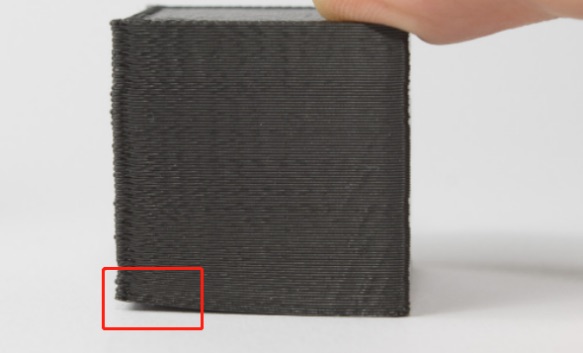
Deformación. La deformación ocurre debido a la contracción del material durante la impresión 3D, ya que las diferencias de temperatura entre las capas son demasiado grandes, lo que crea tensión dentro del modelo. Cuando esta se vuelve excesiva, las capas inferiores comienzan a arrastrarse o levantarse. Es un cambio físico que ocurre al fundir, sinterizar, escanear con láser o solidificar. Además, las superficies planas son propensas a deformarse. La solución es evitar grandes superficies planas o añadir esquinas redondeadas a los modelos 3D.
p. ej.:
Figura 9
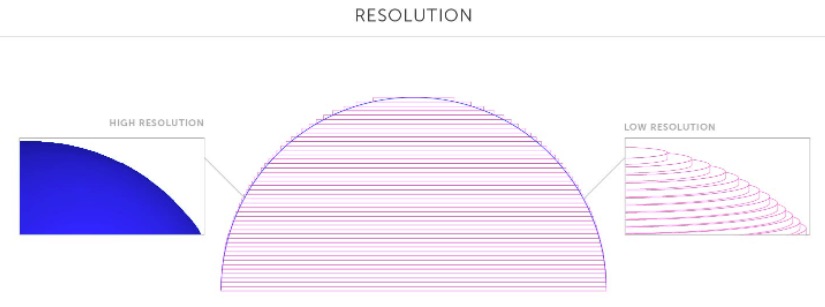
Resolución de superficie. Para garantizar una impresión de buena calidad, se debe considerar el nivel de detalle y elegir la resolución adecuada. El nivel de detalle varía según las diferentes tecnologías y materiales de impresión 3D. Por lo tanto, es importante diseñar los detalles del nivel mínimo del modelo 3D y elegir los servicios de impresión 3D en consecuencia.
p. ej.:
Figura 10
Tolerancia. Las tolerancias describen cuánta desviación de un valor determinado se espera o se considera aceptable. En la impresión 3D, las máquinas tienen tolerancias específicas. Esto significa que las impresiones pueden desviarse ligeramente de las dimensiones reales. Una tolerancia más estricta indica una precisión dimensional constantemente más alta.
3. Reglas de impresión SLA
Teoría de impresión
SLA, también conocida como estereolitografía, es una tecnología de impresión 3D que utiliza luz láser UV para seguir curando resina líquida capa por capa y, finalmente, crear un objeto sólido.
Reglas de diseño
1. Pared soportada
2. Pared no soportada
Materiales
Grosor de pared
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1mm
Somos® WaterShed XC 11122
1mm
3. Diámetro mínimo del agujero
Materiales
Diámetro
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1.2mm
Somos® WaterShed XC 11122
0.8mm
4. Diámetro mínimo del agujero de escape
Recomendación: > 2.0 mm de diámetro
5. Grosor mínimo del poste vertical
Materiales
Poste soportado
Poste no soportado
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1.2mm
1.5mm
Somos® WaterShed XC 11122
0.5mm
0.5mm
6. Detalle en relieve mínimo
Materiales
Ancho y alto
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1.2mm
Somos Tough Resin
1.5mm
Somos® WaterShed XC 11122
0.5mm
7. Detalle grabado mínimo
Materiales
Ancho y alto
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1.2mm
Somos Tough Resin
1.5mm
Somos® WaterShed XC 11122
0.5mm
8. Ángulo mínimo de voladizo no soportado
Recomendación: >20° respecto al nivel
Materiales
Ancho y alto
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1.2mm
Somos Tough Resin
1.5mm
Somos® WaterShed XC 11122
0.5mm
9. Holgura mínima
Materiales
Distancia de holgura
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
2.0mm
Somos® WaterShed XC 11122
0.5mm
10. Requisitos de diseño de roscas y tornillos
Materiales
Diámetro de paso
Ángulo de rosca
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
0.6mm
20°
Somos® WaterShed XC 11122
0.5mm
20°
11. Tolerancia
200μm o 0.2%
4. Reglas de impresión SLS
Teoría de impresión
SLS, sinterización selectiva por láser, utiliza un láser de alta potencia para sinterizar material en polvo, dirigiendo el láser automáticamente en puntos basados en un modelo 3D y uniendo el material entre sí para crear una estructura sólida y estable.