Moldes de calzado impresos en 3D en acero inoxidable, aluminio y acero maraging MS1 | Caso de estudio de moldes de calzado SLM
Moldes de calzado impresos en metal 3D en acero inoxidable 316L, aluminio AlSi10Mg y acero maraging MS1 (1.2709). Moldes de calzado SLM con canales de refrigeración conformados, núcleos de celosía integrados y texturas de matriz de pines. Reducción del 50% en el tiempo de ciclo, reducción del 80% en el plazo de entrega y 100% de libertad de diseño frente a los moldes de aluminio mecanizados por CNC.
Caso de estudio: moldes de calzado impresos en 3D —
Acero inoxidable, aluminio & MS1
Impresión 3D de metales SLM | Refrigeración conformada | Herramentales multimaterial para calzado
Caso de estudio de herramentales para calzado
1. Antecedentes
Una marca mundial de calzado deportivo lanzaba una nueva línea de zapatillas de alto rendimiento con una retícula de mediasuela completamente rediseñada y un nuevo patrón de dibujo para la suela exterior. Los moldes convencionales de aluminio mecanizados por CNC no podían lograr la geometría reticulada interna requerida, las matrices integradas de pines ni los canales de refrigeración conformada necesarios para un tiempo de ciclo un 50 % más rápido en la nueva línea de inyección directa de espuma EVA. La marca necesitaba cuatro tipos de moldes distintos — un molde de espumado directo para la mediasuela, un molde de suela exterior de doble cavidad con matrices de pines, un molde de dibujo perforado y un molde de horma (capellada) — cada uno optimizado para un sistema de material y un perfil de ciclo diferentes. La impresión 3D de metales SLM, en tres aleaciones diferentes, entregó los cuatro mediante una sola cadena de suministro.
2. El desafío
Los requisitos de diseño incluían:
· Molde de espumado directo para mediasuela en aluminio AlSi10Mg — reducción del 50 % en el tiempo de ciclo mediante canales internos de refrigeración conformada
· Molde de suela exterior en acero maraging MS1 (1.2709) — dureza HRC 50–55 tras el envejecimiento, superficie de desgaste con pulido espejo para inyección de EVA / TPU
· Molde de suela exterior perforado en acero inoxidable 316L — más de 1000 perforaciones de precisión, resistente a la corrosión para el servicio con agentes espumantes
· Molde de horma (capellada) en acero inoxidable 316L — geometría personalizada por talla, con patrón de perforación en malla para el conformado de la capellada
· Los cuatro tipos de moldes entregados en un plazo de 4 semanas, listos para las pruebas de primera pieza
· Plataforma multialeación: cada molde adaptado a su función específica (aluminio para ciclos rápidos, MS1 para desgaste a alta presión, 316L para resistencia a la corrosión / higiene)
· 100 % de libertad de diseño — núcleos reticulados, refrigeración conformada y matrices de pines impresos como elementos monolíticos sin necesidad de ensamblaje
3. La solución
Los cuatro tipos de moldes se diseñaron como piezas monolíticas, cada uno adaptado a su ciclo de trabajo específico, y se fabricaron por fusión selectiva por láser (SLM) en tres aleaciones diferentes. El molde de espumado directo para mediasuela se imprimió en aluminio AlSi10Mg con canales internos de refrigeración conformada optimizados topológicamente que siguen el contorno de la cavidad: el tiempo de enfriamiento se redujo de 120 s a 60 s, la reducción del tiempo de ciclo que la marca buscaba. El molde de suela exterior de doble cavidad con matrices de pines se imprimió en acero maraging MS1 (1.2709), se envejeció posteriormente hasta alcanzar una dureza HRC 50–55 y se pulió a espejo en la superficie de desgaste para la inyección directa de EVA / TPU. El molde de suela exterior perforado se imprimió en acero inoxidable 316L con más de 1000 perforaciones de precisión, brindando la resistencia a la corrosión necesaria para el servicio con agentes espumantes. El molde de horma se imprimió en acero inoxidable 316L con geometría personalizada por talla, con un patrón de perforación en malla para la línea de conformado de capelladas.
Cada molde se entregó con su propia receta de posprocesamiento: el molde de mediasuela de aluminio se sometió a alivio de tensiones y a granallado con microesferas; el molde de suela exterior de MS1 se envejeció hasta alcanzar una dureza HRC 50–55 y se pulió a espejo en la cara de desgaste; el molde de suela exterior de 316L se pasivó según la norma ASTM A967 y se electropulió en las perforaciones; el molde de horma de 316L se granalló con microesferas hasta obtener un acabado satinado uniforme. Los cuatro se entregaron en 2-4 semanas, frente al plazo de entrega de 12-16 semanas de los moldes convencionales de aluminio mecanizados por CNC.
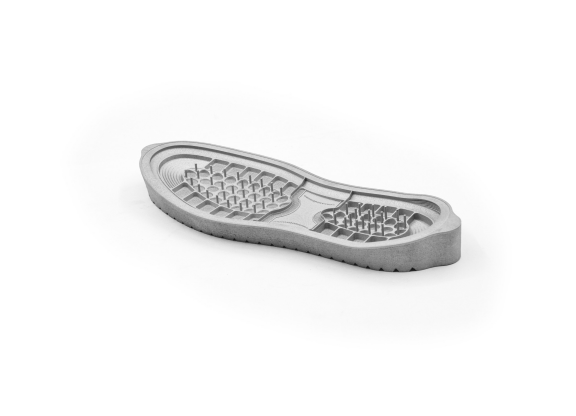
Figura 1: Molde de espumado directo para mediasuela de AlSi10Mg impreso por SLM — canales internos de refrigeración conformada (reducción del 50 % en el tiempo de ciclo)
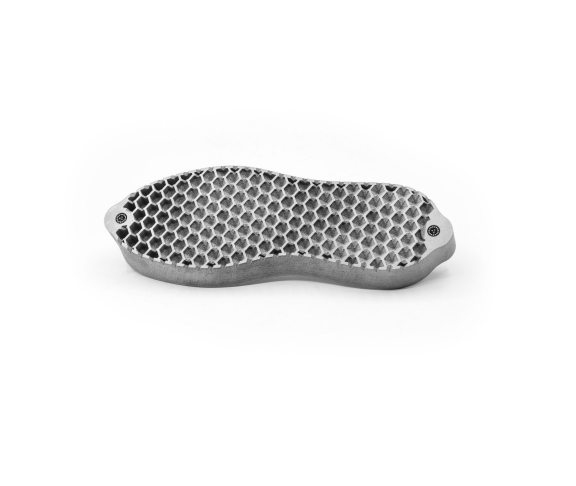
Figura 2: El mismo molde de mediasuela de AlSi10Mg — lado de la cavidad que muestra la retícula tal como se fabricó y las texturas de la matriz de pines
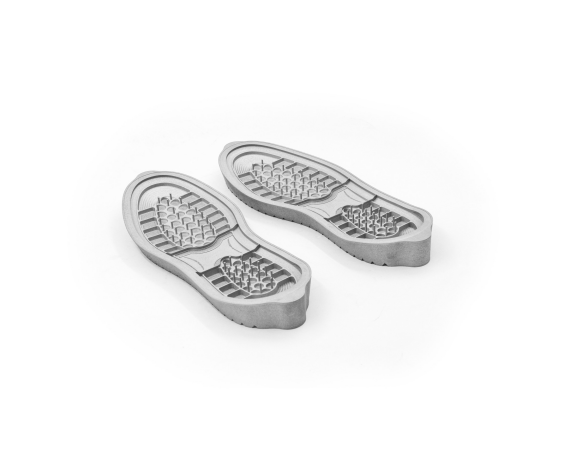
Figura 3: Par de moldes de suela exterior (izquierdo/derecho) en acero maraging MS1 (1.2709) impreso por SLM — cavidad con matriz de pines, dureza HRC 50–55 tras el envejecimiento, superficie de desgaste con pulido espejo
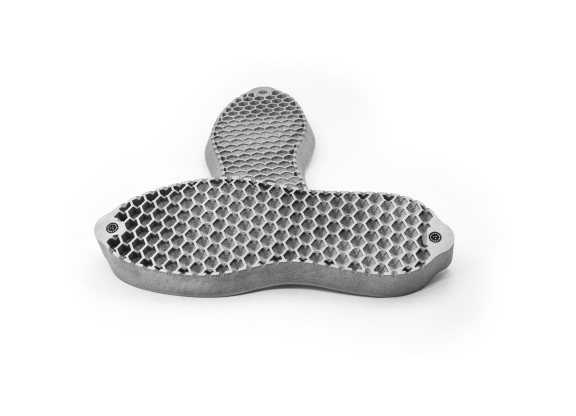
Figura 4: El mismo par de moldes de suela exterior de MS1 — vista en ángulo que muestra la disposición de los pines expulsores y la construcción monolítica en acero maraging
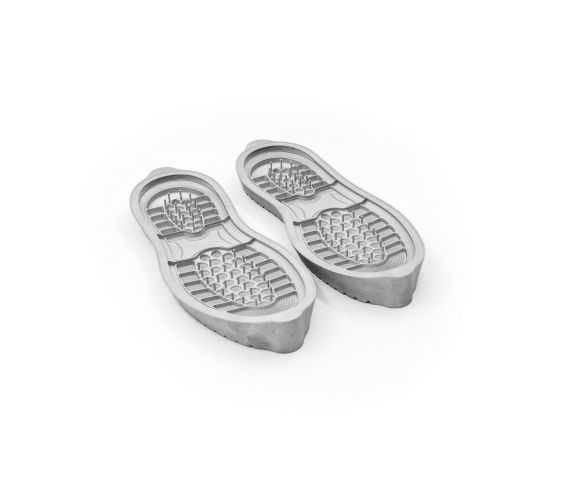
Figura 5: Molde de suela exterior de MS1 impreso por SLM — vista de detalle de la cavidad con matriz de pines y las transiciones entre retícula y textura
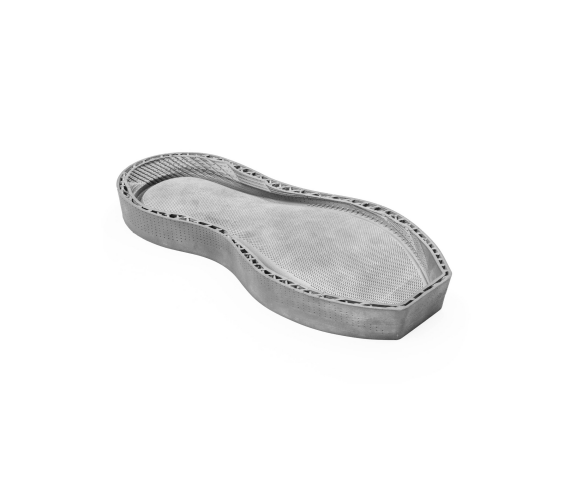
Figura 6: Molde de suela exterior de MS1 impreso por SLM — vista invertida que muestra los canales de flujo y el trazado de las líneas de refrigeración
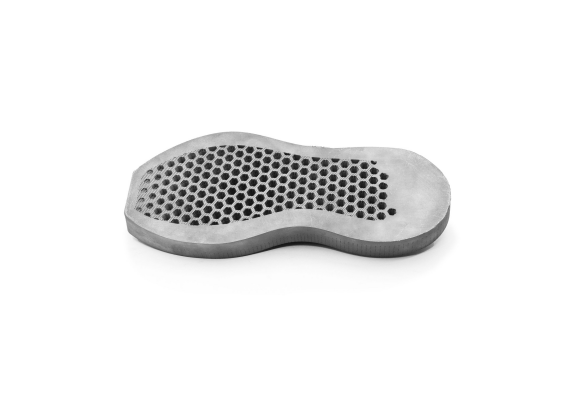
Figura 7: Molde de suela exterior perforado en acero inoxidable 316L impreso por SLM — más de 1000 perforaciones de precisión, resistente a la corrosión para el servicio con agentes espumantes
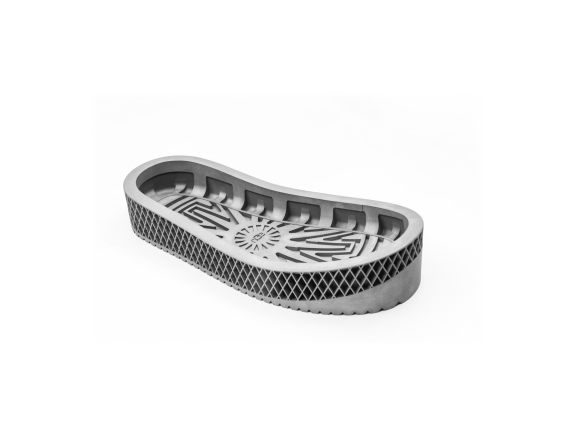
Figura 8: Molde de mediasuela de 316L impreso por SLM con patrón de tracción de retícula cruzada en rombos (estilo UGG) y perímetro del dibujo — listo para inyección directa
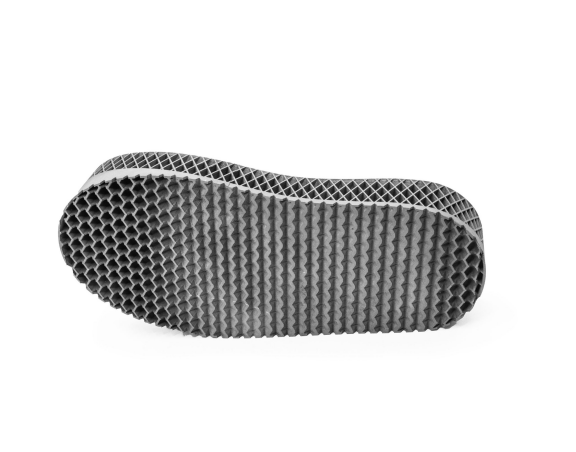
Figura 9: Molde de mediasuela de 316L impreso por SLM — vista en ángulo que muestra el patrón de tracción de retícula cruzada en rombos y el perímetro del dibujo integrado
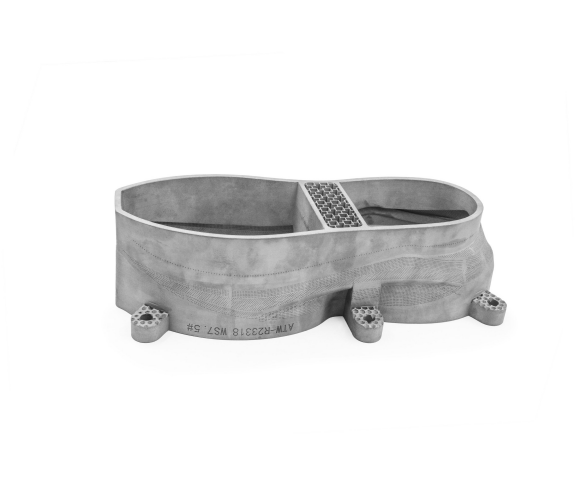
Figura 10: Molde de horma (capellada) en acero inoxidable 316L impreso por SLM — geometría personalizada por talla, patrón de perforación en malla, número de pieza marcado en 3D durante la impresión
4. El resultado
· Reducción del 50 % en el tiempo de ciclo — tiempo de enfriamiento de la mediasuela de 120 s → 60 s gracias a la refrigeración conformada en AlSi10Mg
· 4 tipos de moldes, 3 aleaciones — AlSi10Mg, MS1, 316L — cada una adaptada a su función específica
· Plazo de entrega de 2-4 semanas — frente a 12-16 semanas para el aluminio mecanizado por CNC, pruebas de primera pieza en 30 días
· Más de 1000 perforaciones de precisión — molde de suela exterior en 316L, resistente a la corrosión para el servicio de espumado
· Molde maraging con dureza HRC 50–55 — molde de suela exterior de MS1, con pulido espejo para la inyección directa de EVA / TPU
· Construcción monolítica — sin insertos soldados, sin líneas de refrigeración brasadas, sin desviaciones por ensamblaje
· Hormas personalizadas por talla — molde de horma en 316L, una geometría por cada talla, perforación en malla para el conformado de capelladas
· Reducción del 80 % en el plazo de entrega — promedio de 4 semanas en los cuatro tipos de moldes, frente a la referencia de 16 semanas con mecanizado CNC
“Lanzamos la nueva retícula de la mediasuela y el nuevo dibujo de la suela exterior en 30 días, no en 4 meses. Aluminio para ciclos rápidos, MS1 para el desgaste, acero inoxidable para el servicio de espumado — tres aleaciones, una sola cadena de suministro, un solo flujo de trabajo CAD.”
Materiales: Aluminio AlSi10Mg | Acero maraging MS1 (1.2709) | Acero inoxidable 316L | Proceso: Impresión 3D de metales SLM | Aplicación: Moldes de calzado multimaterial