preparación-archivo-STL
Especificaciones profesionales de diseño STL para impresión 3D que cubren la optimización de resolución (tolerancia angular/cordal) y soluciones para 7 errores comunes de malla para garantizar la imprimibilidad.
Preparación de archivos STL
1. Archivo STL
El archivo STL es el formato estándar para impresión 3D, es el acrónimo de Standard Triangle Language/ Standard Tessellation Languages/ StereoLithography.
Los archivos STL son las traducciones de modelos 3D en los que se almacena toda la información. Consiste en una serie de triángulos conectados que describen la geometría de superficie de un modelo 3D sin representar color, textura u otros atributos comunes del modelo. Cuanto más complejo es el modelo 3D, más triángulos se utilizan y mayor es la resolución.
Como el formato de archivo más utilizado para la impresión 3D, todos los archivos STL pueden ser creados por programas de diseño asistido por computadora (CAD). Al identificar los archivos STL con la extensión de archivo .stl, se exportan los archivos STL.
Antes de la impresión 3D, el archivo STL necesita una herramienta llamada slicer 3D para dividir el archivo en cientos y a veces miles de capas planas horizontales. El slicer es un software de impresión 3D que convierte modelos digitales 3D en instrucciones de impresión para su impresora 3D para crear un objeto. En combinación con el slicer 3D, permite que una computadora se comunique con la impresora 3D para garantizar que el archivo sea imprimible.
Exportar archivo STL en resolución correcta
Como el archivo STL utiliza una serie de triángulos conectados para recrear la geometría de superficie de un modelo 3D, mientras mayor es la resolución, más triángulos se utilizarán y el tamaño del archivo STL será mayor. Elegir los parámetros de exportación adecuados para optimizar la superficie del modelo 3D, cuyos parámetros principales son la tolerancia de cuerda y la tolerancia angular.
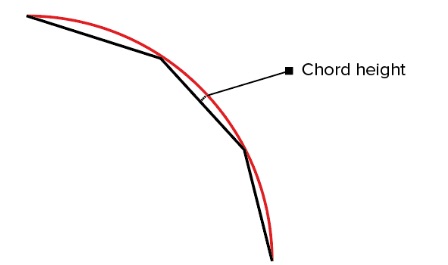
- La tolerancia de cuerda controla la precisión dimensional global de los archivos STL. Se recomienda que la tolerancia de cuerda se establezca mejor como 1/20 del grosor de capa de impresión 3D, pero nunca menos de 0.001mm. Un valor de tolerancia de cuerda más pequeño resultará en un archivo STL de mayor resolución con más triángulos y mayor tamaño de archivo.
es decir:
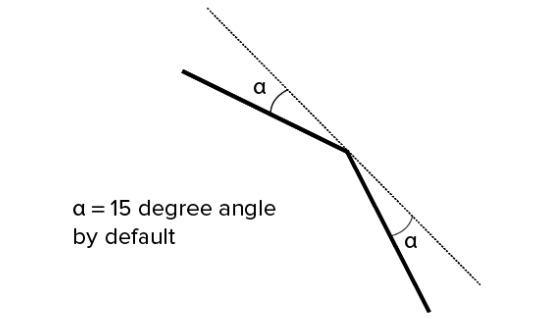
- La tolerancia angular controla el ángulo máximo permitido entre los vectores normales de cualquier dos triángulos vecinos en la malla. La tolerancia angular se mide en grados, un valor menor resulta en un modelo de mayor resolución.Especificando la tolerancia angular como un parámetro de control de ángulo adimensional que varía en valor de 0 a 1 para hacer que el STL tenga alta resolución.
es decir:
| Materiales | 5*5mm | 10*10mm | 50*50mm | 100*100mm | 200*200mm |
|---|---|---|---|---|---|
| Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060 | 0.6mm | 0.8mm | 1mm | 1.2mm | 1.5mm |
| Somos® WaterShed XC 11122 | 0.4mm | 0.8mm | 1mm | 1mm | 1.2mm |
Por favor, recuerde evitar exportar archivos STL innecesariamente grandes. Suba el archivo STL en el motor de cotización instantánea de Kings3D y le ayudaremos a optimizar y corregir el archivo.
Consejos:
- Establezca la tolerancia de cuerda como 1/20 del grosor de capa de impresión 3D, pero nunca haga que sea menor a 0.001mm.
- Especifique la tolerancia angular en un valor de 0 a 1.
3. Evite exportar archivos STL innecesariamente grandes.
Errores Comunes en Archivos STL
1. Carcasas de Ruido
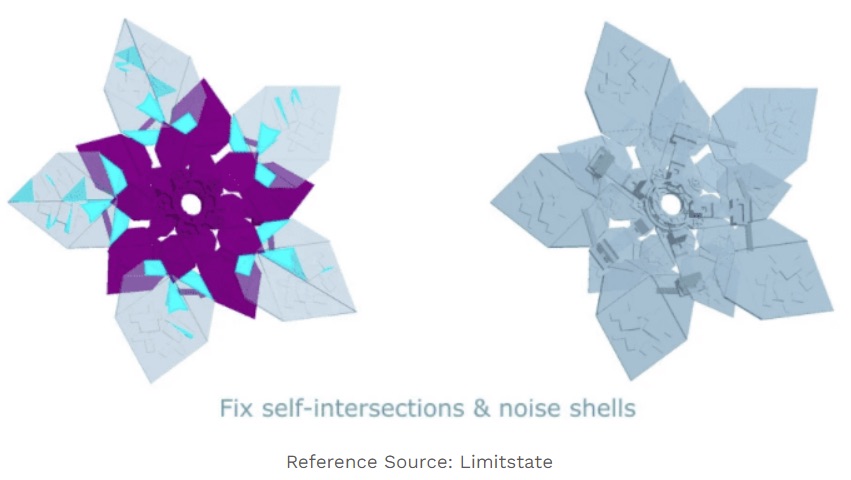
Las capas externas de un modelo 3D están hechas de carcasas. Las carcasas de ruido son carcasas demasiado pequeñas para construir las capas externas del modelo, que son redundantes e inútiles. Si hay demasiadas carcasas pequeñas presentes en el diseño, puede tomar más tiempo de impresión.
es decir:
Solución:
Las carcasas de ruido se pueden eliminando volteando los triángulos invertidos para lograr una sola sólida antes de exportar. Y el software de reparación puede detectar fácilmente las carcasas de ruido y eliminarlas.
2.Triángulos que se cruzan y se superponen
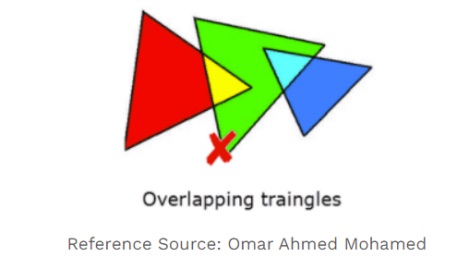
El archivo STL se compone de una malla de triángulos, y cuando dos superficies se superponen y se cruzan entre sí, se llama triángulos que se cruzan o se superponen. Los triángulos que se cruzan o se superponen suelen provocar fallos en el corte o incluso en la impresión. Por ejemplo, si introduces en una impresora SLS un archivo STL con triángulos que se cruzan o se superponen, el láser pasará demasiadas veces por esa superficie, lo que puede alterar las propiedades del material y aumentará inevitablemente el tiempo y el coste de impresión, ya que el modelo requerirá más material.
es decir:
Solución:
Afortunadamente, normalmente no requiere mucho esfuerzo reparar este error. Estos triángulos pueden unirse o eliminarse mediante el software de reparación.
3. Bordes de límite
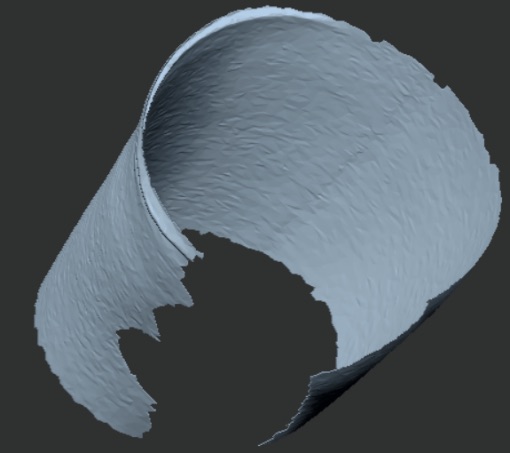
Los bordes de límite ocurren cuando algunos bordes del archivo STL no están conectados a solo una cara, lo que significa que el modelo tiene agujeros y una superficie abierta que no es imprimible.
es decir:
Solución:
Encuentre los agujeros y ciérrelos en las formas deseadas. Pero cómo se cierre el agujero afectará la forma original del modelo. Elija APLANADO o CURVATURA según corresponda.
- Aplanado (FLAT) – El software intentará rellenar el agujero con una superficie lo más plana posible. Recomendado para modelos de ingeniería con superficies rectas.
- CURVATURA – El software intentará analizar la estructura geométrica alrededor del agujero y seguir esta geometría mientras se completa el agujero. Recomendado para modelos amorfos con terrenos curvos.
4. Bordes no-manifold
Los bordes no-manifold ocurren cuando más de dos caras están unidas al mismo borde.Hay dos casos de aristas no-manifoldos:
- Una superficie extra dentro del modelo, que divide el modelo en dos.
es decir:
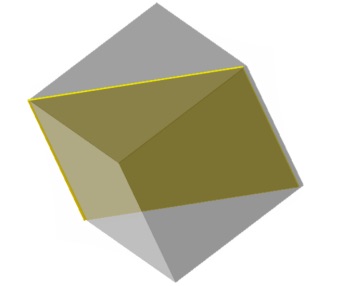
Solución: Eliminar la superficie excedente.
- Dos elementos comparten una arista, lo que hace que dos modelos se conviertan en uno.
es decir:
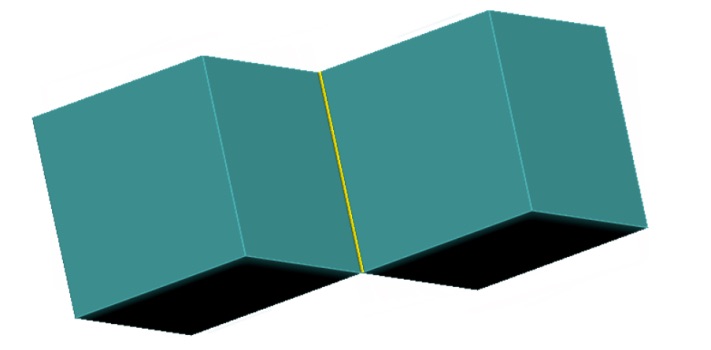
Solución:
- Si dos elementos están destinados a conectarse entre sí, la solución es aumentar el grosor de la conexión entre los dos elementos hasta el grosor de pared recomendado en la tecnología de impresión seleccionada.
- Si dos elementos son dos elementos separados, la solución es aumentar la distancia entre los dos elementos. Se recomienda guardar dos elementos en un solo archivo STL cuando sea necesario.
5. Superficies en colisión
Cuando el archivo STL consta de varias partes del modelo y debería haber un espacio entre estas partes, pero de alguna manera, chocan entre sí. Crea un espacio interno dentro del modelo y el software de corte no puede reconocerlo.
Solución:
Al modelar, asegúrese de mantener el espaciado deseado entre las partes. Fusione las partes separadas del modelo cuando estén en el espaciado deseado para un solo archivo STL.
6. Polígonos en colisión
Los polígonos en colisión son el producto de una división defectuosa de la malla de polígonos.
Solución:
Elimine selectivamente los polígonos en colisión. La goma de borrar suele crear un agujero y se puede cerrar utilizando los métodos descritos.
7. Agujeros o espacios en una malla
Los agujeros o espacios en una malla ocurren cuando los triángulos adyacentes no comparten dos vértices comunes.Si este error se pasa por alto, la impresora no podrá imprimir correctamente el diseño.
es decir:
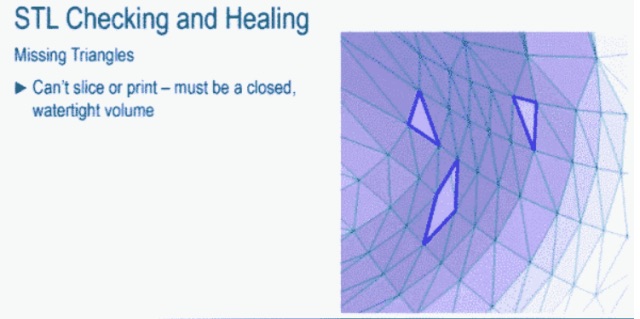
Solución:
El software de reparación puede detectar fácilmente los triángulos faltantes.
8. Malla sobre refinada
Cuando el número total de triángulos de la malla STL es mayor que el requerido, se denomina malla sobre refinada. No provocará errores al imprimir, pero es difícil manejar el archivo STL innecesariamente grande. Además, esos pequeños detalles no pueden ser impresos.
Solución:
Utilice la configuración predeterminada del software CAD al exportar el archivo STL o siga las pautas correctas de resolución para archivos STL.