

MS1 (1.2709) Acero Maraging de Enfriamiento Conforme para Molde Inserto | Estudio de Caso de Molde de Inyección de Plástico Impreso en 3D SLM
Insert de molde de inyección de plástico de acero maraging MS1 (1.2709) con canales de enfriamiento conformales internos, producido por impresión 3D metálica SLM. 16+ puertos de enfriamiento internos, precisión posicional de ±0,05 mm, HRC 50-55 después del envejecimiento, reducción del tiempo de ciclo del 35%, reducción de residuos del 50. Reemplaza el enfriamiento de insertos taladrados para moldes de alta cavitación.
Estudio de Caso: Inserto de Molde de Acero Maraging MS1 con Enfriamiento Conforme
Material: MS1 / 1.2709 (X3NiCoMoTi18-9-5) | Proceso: SLM + Envejecimiento | Molde de Inyección de Plástico de Alta Cavitación
Estudio de Caso de Impresión 3D de Metales
1. Antecedentes
Un moldeador preciso de plástico estaba produciendo una parte de empaque de pared delgada de 16 cavidades en una prensa de alta tonelada. El molde tradicional utilizaba un núcleo de acera de herramienta P20 con líneas de enfriado perforadas rectas, y el diseño de las cavidades hacía imposible perforar líneas de agua cerca de las puertas. Resultado: la parte se deformaba en las esquinas, la tasa de desecho era del 8% y el tiempo de enfriado dominaba el ciclo. Se necesitaba un inserto de enfriamiento conforme en acero maraging — canales que siguen la geometría de la cavidad hasta las esquinas donde las brocas convencionales no pueden llegar — para controlar el tiempo de ciclo y la tasa de desecho.
2. El Desafío
Los requisitos de diseño incluían:
· 16+ puertos internos de enfriamiento conforme dispuestos alrededor del diseño de la cavidad, con canales que siguen el contorno de la cavidad hasta las esquinas de las puertas
· Acero maraging MS1 (1.2709) — HRC 50–55 después del envejecimiento, pulible hasta un acabado espejo SPI-A3
· Precisión posicional de ±0.05 mm en cada puerto interno en relación con la superficie de la cavidad
· Canales sin marcas de soporte en la superficie mojada (geometría autoportante durante la impresión)
· Capacidad de endurecimiento completo — dureza uniforme desde la superficie de la cavidad hasta el núcleo del inserto, sin puntos blandos
· Entregable en 3 semanas para las pruebas del primer artículo
3. La Solución
El inserto del molde fue rediseñado con canales de enfriamiento conformes optimizados topológicamente que envuelven el diseño de la cavidad — incluyendo las esquinas de las puertas que las líneas perforadas tradicionales no podían alcanzar — y fabricado por Fusión Selectiva por Láser (SLM) en polvo de acero maraging MS1 (1.2709). El proceso SLM imprimió la red de canales compleja, la entrada principal central, los 16+ puertos de salida y la geometría orientada a la cavidad en una sola construcción sin juntas de soldadura ni líneas perforadas. Todos los canales se orientaron para ser autoportantes durante la impresión, por lo que la superficie mojada es tal como se construyó — sin marcas de soporte que romper o sellar.
Después de la impresión, el inserto fue liberado de tensiones a 490 °C, tratado en solución a 820 °C, envejecido a 480 °C durante 5 horas para alcanzar HRC 50–55, luego mecanizado final en la cara de la cavidad y pulido a SPI-A3. El acero maraging fue elegido específicamente porque se endurece uniformemente desde la superficie hasta el núcleo (sin riesgo de descarburización), mantiene la estabilidad dimensional durante el envejecimiento (<0.05% de distorsión) y se pule hasta el acabado óptico requerido para las partes cosméticas de empaque.
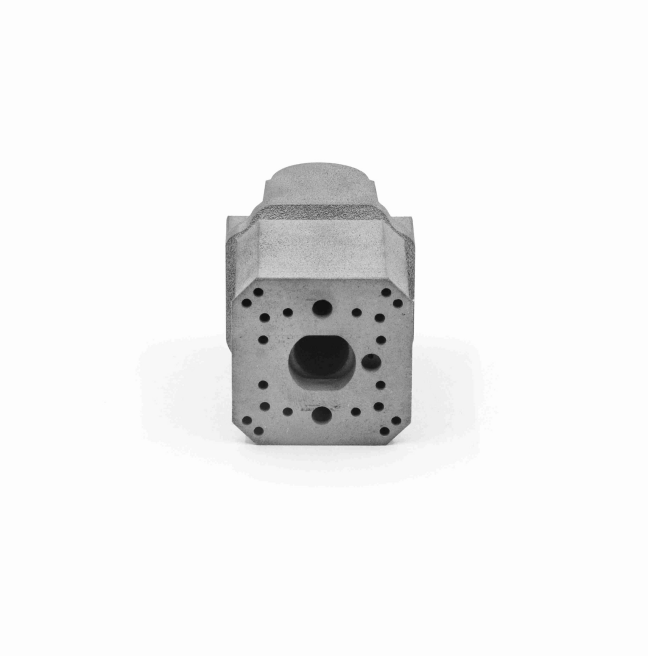
Figura 1: Inserto de molde de acero maraging MS1 (1.2709) impreso por SLM — entrada principal central, 16+ puertos de salida dispuestos, superficies mojadas tal como se construyeron. Después del envejecimiento, el inserto alcanzó HRC 50–55 y se pulió a SPI-A3 en la cara de la cavidad.
4. El Resultado
· Reducción del tiempo de ciclo del 35% — de 28 s a 18 s en la primera ejecución optimizada
· Reducción del 50% de desechos — de 8% a 4% — deformación en las esquinas eliminada
· Dureza uniforme HRC 50–55 — sin puntos blandos, pulido a SPI-A3 en la cara de la cavidad
· Precisión de ±0.05 mm en los puertos — 16+ canales, cada puerto dentro de la tolerancia en relación con la cavidad
· Canales autoportantes — superficie mojada tal como se construyó, sin marcas de soporte que sellar
· Tiempo de entrega: 3 semanas — de CAD a inserto envejecido, pulido y listo para ajustar
“Los canales conformes llegaron a esquinas a las que nunca pudimos perforar. El tiempo de ciclo se redujo en un 35% en el primer artículo, y el acero maraging se pulió a un acabado espejo sin puntos blandos.”
Material: Acero Maraging MS1 / 1.2709 | Proceso: SLM + Envejecimiento | Aplicación: Inserto de Molde de Enfriamiento Conforme