Vollständiger Vergleich der SLA-, SLS- und MJF-Designregeln: Allgemeine Richtlinien (Löcher, Pfosten, Details, Spiel, Gewinde, Verzug, Toleranz) + Materialspezifikationen für Somos-Harze, SLS-Nylon, HP PA12 und MJF.
SLA- SLS- MJF- Druckregeln
Loch. Die Lochgröße steht für den minimalen Durchmesser, den eine Maschine erfolgreich drucken kann. Um den Durchmesser zu bestimmen, überprüfen Sie bitte die 3D-Druck-Serviceregeln im folgenden Abschnitt.
Abbildung 1
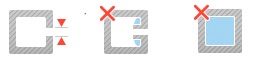
Entlüftungsloch. Bereiten Sie für Hohlmodelle mindestens ein Entlüftungsloch vor, damit überschüssiges Material während des 3D-Druckprozesses entweichen kann. Es ist am besten, mehrere Entlüftungsöffnungen an verschiedenen Stellen zu haben, damit überschüssiges Material in der Nähe des Lochs entfernt werden kann.
Abbildung 2
Dicke der senkrechten Säule. Im Modell ist die Säule der hervorstehende Teil, dessen Länge das Doppelte der Breite übersteigt (geprägtes Detail ist, wenn die Länge weniger als das Doppelte der Breite beträgt). Teile, die den Richtlinien nicht entsprechen, können während des Druckes verziehen oder vom Modell abfallen. Bitte erhöhen Sie die Dicke oder wählen Sie andere Materialien.
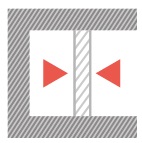
Unterstützte Säule ist, wenn beide Enden an einer Wand verbunden sind.
Abbildung 3
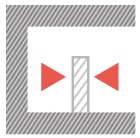
Nicht unterstützte Säule ist, wenn nur ein Ende an einer Wand verbunden ist.
Abbildung 4
Geprägte Details. Geprägte Details sind Merkmale, die auf dem Modell erhöht sind, zum Beispiel Text. Merkmale, die den Richtlinien für Dicke und Höhe nicht entsprechen, sind auf Ihrem Druckeventuell nicht sichtbar. Bitte beachten Sie auch die Auswirkungen der Nachbearbeitung. Die Breite und Höhe des Merkmals müssen möglicherweise erhöht werden oder Sie wählen die geeigneten Materialien.
Abbildung 5
Gravierte Details. Gegravte Details sind Merkmale, die in Ihr Modell eingearbeitet oder vertieft sind. Merkmale, die die Richtlinien für Dicke und Höhe nicht erfüllen, sind auf Ihrem Druckeventuell nicht sichtbar. Bitte beachten Sie auch die Auswirkungen der Nachbearbeitung. Die Breite und Höhe des Merkmals müssen möglicherweise erhöht werden oder Sie wählen die geeigneten Materialien.
Abbildung 6
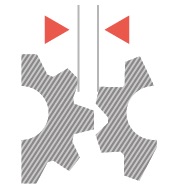
Abstand.Clearance ist der Abstand, der zwischen zwei verbundenen oder beweglichen Teilen eines Modells benötigt wird. Unterstützung wird möglicherweise nicht entfernt, wenn der Abstand kleiner als der erforderliche Abstand ist.
Abbildung 7
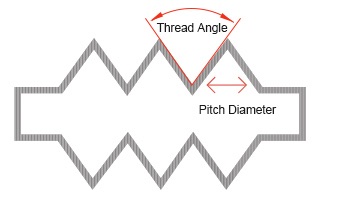
Gewinde und Schrauben. Das Design und der 3D-Druck von Gewinden und Schrauben, die passen, ist eine Herausforderung. Der empfohlene Gewindeinkel beträgt 20°. Der mittlere Durchmesser variiert je nach Material, und der empfohlene Wert beträgt mehr als 0,6 mm.
Abbildung 8
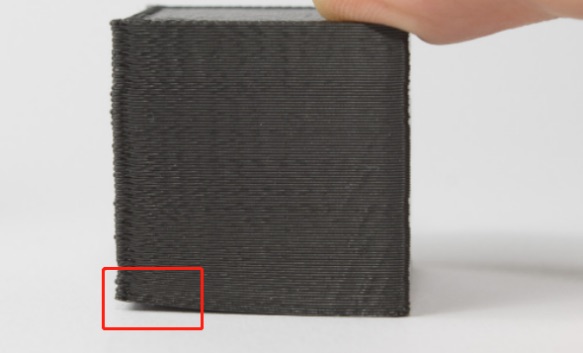
Verwerfen. Verwerfen tritt aufgrund von Materialschrumpfung beim 3D-Druck auf, da die Temperaturunterschiede zwischen den Schichten zu groß sind, was zu Spannungen im Modell führt. Wenn es zu viel wird, beginnen die unteren Schichten zu reißen oder anzuheben. Es handelt sich um eine physikalische Veränderung, wenn das Material geschmolzen, sintert, mit einem Laser gescannt oder aushärtet. Darüber hinaus sind flache Flächen anfällig für Verwerfen. Die Lösung besteht darin, große flache Flächen zu vermeiden oder abgerundete Ecken zu den 3D-Modellen hinzuzufügen.
d.h.:
Abbildung 9
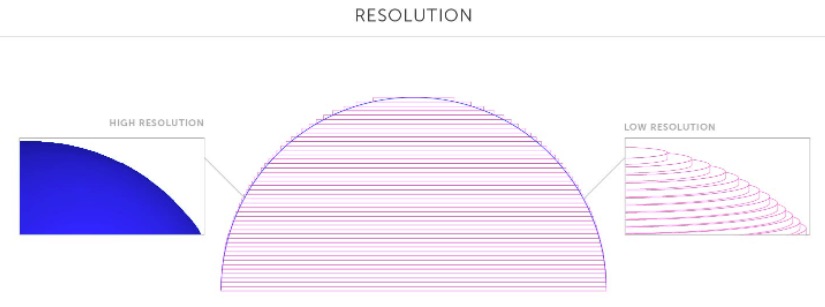
Oberflößenaufösung. Um eine gute Druckqualität zu gewährleisten, sollte das Detailniveau und die richtige Berücksichtigung der Auflösung beachtet werden. Das Detailniveau variiert je nach 3D-Drucktechnologie und Materialien. Daher ist es wichtig, das Mindestdetailniveau des 3D-Modells zu gestalten und die 3D-Druckdienste entsprechend auszuwählen.
d.h.:
Abbildung 10
Toleranz. Toleranzen beschreiben, wie stark eine Abweichung von einem bestimmten Wert erwartet oder akzeptiert wird. Beim 3D-Druck haben Maschinen spezifische Toleranzen. Das bedeutet, dass Drucke geringfügig von den tatsächlichen Abmessungen abweichen können. Eine engere Toleranz bedeutet eine konstant höhere Maßhaltigkeit.
3.SLA Druckregeln
Drucktheorie
SLA, auch bekannt als Stereolithographie, ist ein 3D-Druckverfahren, das UV-Laserlicht verwendet, um Flüssigharz Schicht für Schicht zu härten, und schließlich ein festes Objekt zu erstellen.
Designregeln
1. Abgestützte Wand
2. Unabgestützte Wand
Materialien
Wandstärke
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1mm
Somos® WaterShed XC 11122
1mm
3. Minimales Lochdurchmesser
Materialien
Durchmesser
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1.2mm
Somos® WaterShed XC 11122
0.8mm
4. Minimales Entlüftungslochdurchmesser
Empfehlung: > 2.0 mm Durchmesser
5. Minimale vertikale Säulendicke
Materialien
Abgestützte Säule
Unabgestützte Säule
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1.2mm
1.5mm
Somos® WaterShed XC 11122
0.5mm
0.5mm
6.Minimale erhabene Details
Materialien
Breite & Höhe
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1,2mm
Somos Tough Resin
1,5mm
Somos® WaterShed XC 11122
0,5mm
7. Minimale eingravierte Details
Materialien
Breite & Höhe
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1,2mm
Somos Tough Resin
1,5mm
Somos® WaterShed XC 11122
0,5mm
8. Minimale Winkel für überhängende, ungestützte Strukturen
Empfehlung: >20° von der Waagerechten
Materialien
Breite & Höhe
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1,2mm
Somos Tough Resin
1,5mm
Somos® WaterShed XC 11122
0,5mm
9. Minimale Freiraum
Materialien
Freiraum-Distanz
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
2,0mm
Somos® WaterShed XC 11122
0,5mm
10.Threads and Screws Design Requirements
Materials
Pitch Diameter
Thread Angle
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
0.6mm
20°
Somos® WaterShed XC 11122
0.5mm
20°
11. Tolerance
200μm or 0.2%
4. SLS Printing Rules
Printing Theory
SLS, Selective Laser Sintering, uses a high-power laser to sinter powdered material, leading the laser automatically at points based on a 3D model, binding the material together to create a solid and stable structure.
Design Rules
1. Supported Wall
Materials
5*5mm
10*10mm
50*50mm
100*100mm
200*200mm
SLS White Nylon SLS Black Nylon SLS FS3400GF fiberglass PPGB
0.8mm
0.8mm
1mm
1mm
1.2mm
2. Unsupported Wall
Materials
Wall Thickness
SLS White Nylon SLS Black Nylon SLS FS3400GF fiberglass PPGB
0.8mm
3. Minimum Hole Diameter
Materials
Diameter
SLS White Nylon SLS Black Nylon SLS FS3400GF fiberglass PPGB