

3D-Gedruckte Schuhformen aus Rostfreiem Stahl, Aluminium & MS1 Maraging-Stahl | SLM-Schuhform Fallstudie
Metallische 3D-gedruckte Schuhformen aus rostfreiem Stahl 316L, Aluminium AlSi10Mg und MS1 (1.2709) Maraging-Stahl. SLM-Schuhformen mit konformen Kühlkanälen, integrierten Gitterkernen und Pin-Array-Oberflächen. 50% Reduzierung der Zykluszeit, 80% Reduzierung der Lieferzeit, 100% Designfreiheit gegenüber CNC-Aluminiumformen.
Fallstudie: 3D-gedruckte Schuhformen —
Edelstahl, Aluminium & MS1
SLM-Metall-3D-Druck | Konforme Kühlung | Mehrstoff-Fußwerkzeugtechnik
Fallstudie zur Fußwerkzeugtechnik
1. Hintergrund
Ein globaler Sportartikelhersteller brachte eine neue Linie von Laufschuhen mit vollständig neu konstruiertem Mittelfußgitter und neuem Außensohlenprofil auf den Markt. Die herkömmlichen CNC-gefrästen Aluminiumformen konnten die erforderliche innere Gittergeometrie, die integrierten Pin-Arrays oder die konformen Kühlkanäle nicht liefern, die für eine 50% schnellere Zykluszeit an der neuen EVA-Schaum-Direktinjektionslinie erforderlich waren. Die Marke benötigte vier verschiedene Formtypen — eine Mittelfuß-Direktschaumform, eine Zweikavitäten-Außensohlenform mit Pin-Arrays, eine gelochte Laufsohlenform und eine Schuhspannform (Obermaterial) — jeweils optimiert für ein anderes Materialsystem und Zyklusprofil. Der SLM-Metall-3D-Druck in drei verschiedenen Legierungen lieferte alle vier in einer einzigen Lieferkette.
2.Die Herausforderung
Die Designanforderungen umfassten:
· Mittelsohlen-Direktschaumform aus AlSi10Mg-Aluminium — 50% Zykluszeitreduktion durch interne konforme Kühlkanäle
· Außensohlenform aus MS1 (1.2709) Maraging-Stahl — HRC 50–55 nach Alterung, spiegelglatt polierte Verschleißfläche für EVA/TPU-Spritzguss
· Durchbrochene Außensohlenform aus 316L-Edelstahl — 1000+ Präzisionsbohrungen, korrosionsbeständig für Schaummittel-Einsatz
· Schuhleisten (Obermaterial)-Form aus 316L-Edelstahl — patientenspezifische Geometrie pro Größe mit Maschenbohrungsmuster für die Oberformung
· Alle vier Formtypen innerhalb von 4 Wochen geliefert, bereit für erste Artikel-Tests
· Mehrlegierungsplattform: jede Form auf ihren spezifischen Einsatz abgestimmt (Aluminium für schnellen Zyklus, MS1 für Hochdruckverschleiß, 316L für Korrosion/Hygiene)
· 100% Designfreiheit — Gitterkerne, konforme Kühlung, Pin-Arrays als monolithische Merkmale ohne Montage gedruckt
3. Die Lösung
Die vier Formtypen wurden als monolithische Teile entworfen, jeweils auf ihren spezifischen Zyklus abgestimmt, und durch Selektives Laserschmelzen (SLM) in drei verschiedenen Legierungen hergestellt. Die Mittelsohlen-Direktschaumform wurde in AlSi10Mg-Aluminium mit topologieoptimierten internen konformen Kühlkanälen gedruckt, die der Hohlform folgen — die Kühlzeit sank von 120 s auf 60 s, die Zykluszeitreduktion, die die Marke anstrebte. Die Zweihohlform für die Außensohle mit Pin-Arrays wurde in MS1 (1.2709) Maraging-Stahl gedruckt, dann auf HRC 50–55 gehärtet und die Verschleißfläche für den direkten EVA/TPU-Spritzguss spiegelglatt poliert.Der perforierte Sohlenformkörper wurde aus 316L Edelstahl mit 1000+ präzisen Perforationen im 3D-Druck gefertigt, was die für den Einsatz mit Schaummittel erforderliche Korrosionsbeständigkeit bietet. Der Schuhspannformkörper wurde aus 316L Edelstahl mit patientenspezifischer Geometrie pro Schuhgröße und einem maschenförmigen Perforationsmuster für die Oberteilformlinie im 3D-Druck hergestellt.
Jeder Formkörper wurde mit seinem eigenen Nachbearbeitungsrezept geliefert: der Aluminiumzwischensohlenformkörper wurde spannungsarm geglüht und sandgestrahlt; der MS1 Sohlenformkörper wurde auf HRC 50-55 gehärtet und auf der Tragfläche spiegelglanpoliert; der 316L Sohlenformkörper wurde gemäß ASTM A967 passiviert und an den Perforationen elektropoliert; der 316L Spannformkörper wurde sandgestrahlt, um ein einheitliches Satin-Finish zu erzielen. Alle vier Formkörper wurden innerhalb von 2-4 Wochen geliefert, im Vergleich zu den 12-16 Wochen Lieferzeit bei konventionell CNC-gefrästen Aluminiumformkörpern.
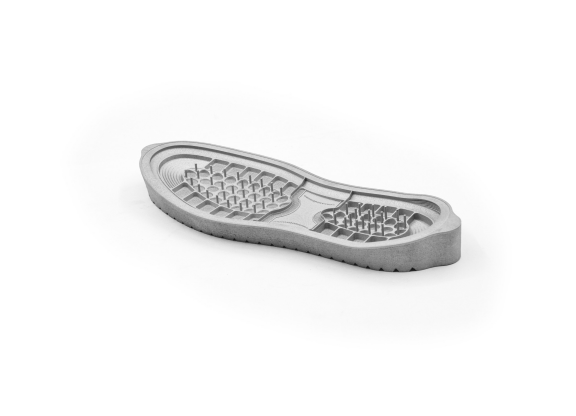
Abbildung 1: Mit SLM (Selektives Laserschmelzen) gedruckter AlSi10Mg Zwischensohlenformkörper für direktes Schaumformen — interne konforme Kühlkanäle (50% Reduzierung der Zykluszeit)
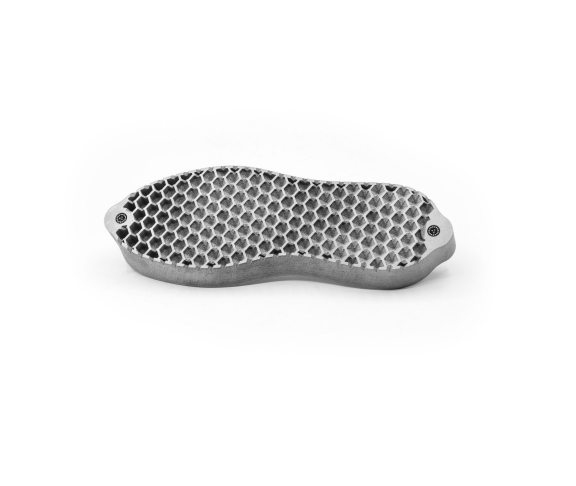
Abbildung 2: Gleicher AlSi10Mg Zwischensohlenformkörper — Kavitätsseite mit dem im Druck hergestellten Gitter- und Stiftarray-Muster
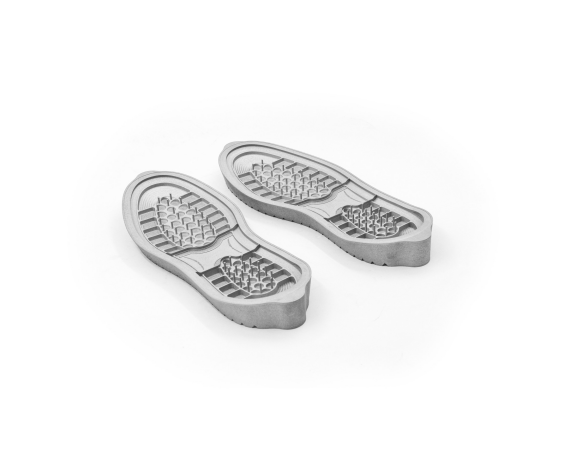
Abbildung 3: Mit SLM gedrucktes MS1 (1.2709) Martenstahl-Sohlenformkörperpaar (links/rechts) — Stiftarray-Kavität, HRC 50-55 nach Härtung, spiegelglanpolierte Tragfläche
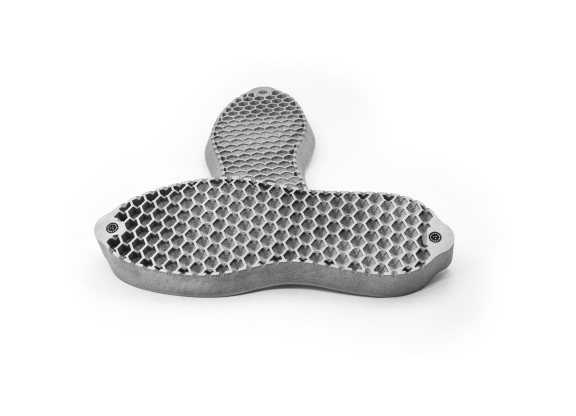
Abbildung 4: Gleiches MS1 Sohlenformkörperpaar — schräge Ansicht, die den Auswerfstiftaufbau und die monolithische Martenstahl-Konstruktion zeigt
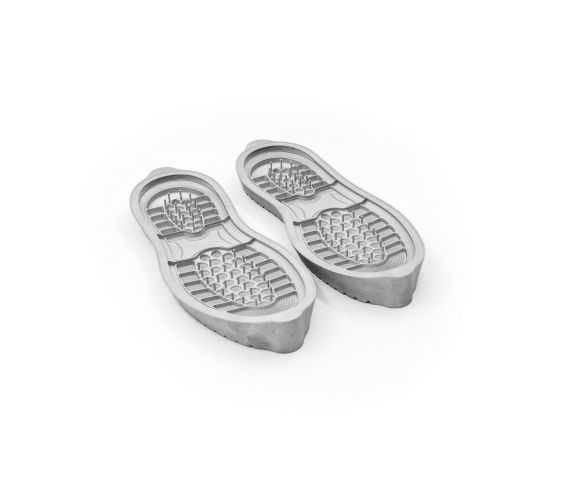
Abbildung 5: Mit SLM gedruckter MS1 Sohlenformkörper — Nahaufnahme der Stiftarray-Kavität und des Übergangs zwischen Gitter/Muster
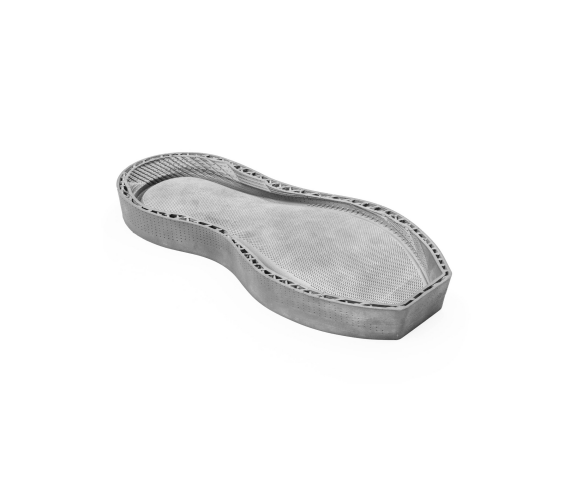
Abbildung 6: Mit SLM gedruckter MS1 Sohlenformkörper — invertierte Ansicht, die die Strömungskanäle und die Kühlleitungsverlegung zeigt
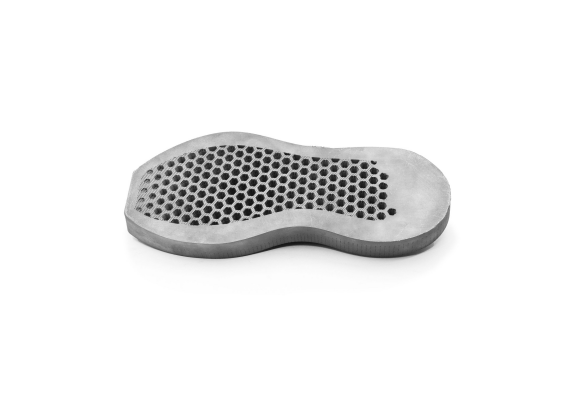
Abbildung 7: SLM-gedruckte 316L Edelstahl-Durchstoßsohlenform — 1000+ Präzisionsdurchbrüche, korrosionsbeständig für Schaummittel
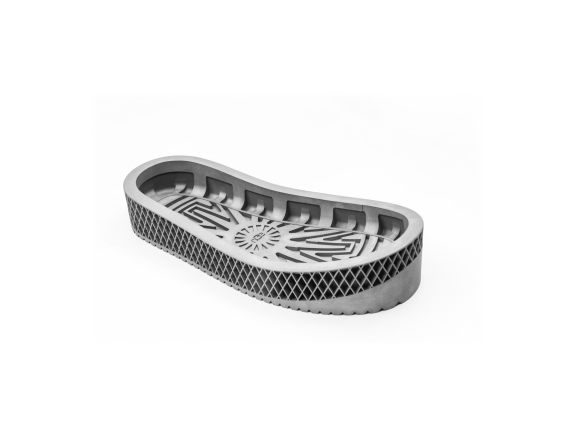
Abbildung 8: SLM-gedruckte 316L Mittelsohlenform mit Diamant-Querrillenprofil (UGG-Stil) und Laufsohlenrand — direkt einspritzbereit
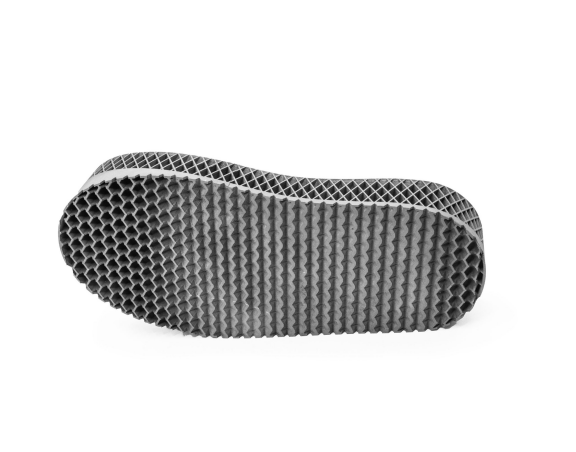
Abbildung 9: SLM-gedruckte 316L Mittelsohlenform — Schrägansicht, das Diamant-Querrillenprofil und der integrierte Laufsohlenrand zeigend
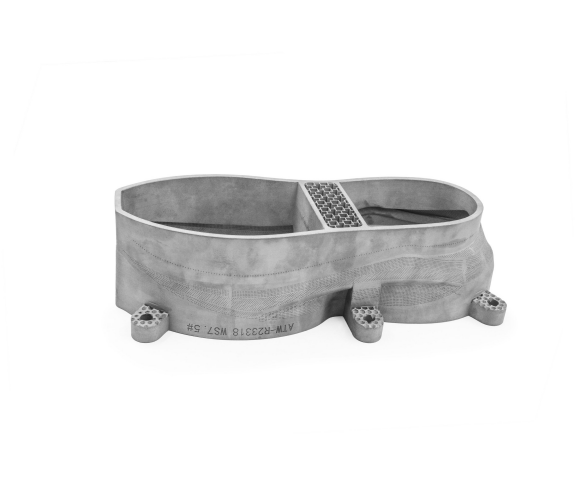
Abbildung 10: SLM-gedruckte 316L Edelstahl-Schuhspannform (Oberteil) — patientenspezifische Geometrie pro Größe, Mesh-Durchbruchmuster, Teilenummer 3D-markiert im Aufbau
4. Das Ergebnis
· 50% Reduzierung der Zykluszeit — Mittelsohlenkühlzeit 120 s → 60 s durch AlSi10Mg konforme Kühlung
· 4 Formtypen, 3 Legierungen — AlSi10Mg, MS1, 316L — jeweils auf ihre spezifische Anwendung abgestimmt
· 2-4 Wochen Vorlaufzeit — vs.12-16 Wochen für CNC-Aluminium, erste Artikel-Tests in 30 Tagen
· 1000+ Präzisionslochungen — 316L Sohlenform, korrosionsbeständig für Schaumstoffanwendungen
· HRC 50–55 Maraging-Stahlform — MS1 Sohlenform, spiegelblank poliert für direkte EVA/TPU-Einspritzung
· Monolithischer Aufbau — keine geschweißten Einsätze, keine verlöteten Kühllinien, kein Montagedrift
· Patientenspezifische Leisten — 316L Leistenform, eine Geometrie pro Schuhgröße, Mesh-Lochungen für die Oberteilformgebung
· 80% Reduzierung der Durchlaufzeit — 4-wöchiger Durchschnitt bei allen vier Formtypen, im Vergleich zur 16-wöchigen CNC-Basis
“Wir haben das neue Mittelfußgitter und das neue Sohlenprofil in 30 Tagen, nicht in 4 Monaten eingeführt. Aluminium für schnelle Zykluszeiten, MS1 für Abrieb, rostfreier Stahl für Schaumstoffanwendungen — drei Legierungen, eine Lieferkette, ein CAD-Arbeitsablauf.”
Materialien: AlSi10Mg Aluminium | MS1 (1.2709) Maraging-Stahl | 316L rostfreier Stahl | Verfahren: SLM Metall-3D-Druck | Anwendung: Mehrstoff-Schuhschablonen