

STL-Dateivorbereitung
Professionelle STL-Designspezifikationen für den 3D-Druck, die Optimierung der Auflösung (Sehnen-/Winkeltoleranz) und Lösungen für 7 häufige Mesh-Fehler zur Gewährleistung der Druckbarkeit abdecken.
STL-Dateivorbereitung
1. STL-Datei
STL ist der Standarddateiformat für den 3D-Druck, die Abkürzung von Standard Triangle Language/ Standard Tessellation Languages/ StereoLithography.
STL-Dateien sind die Übersetzungen von 3D-Modellen, in denen alle Informationen gespeichert sind. Sie bestehen aus einer Reihe verbundener Dreiecke, die die Geometrie der Oberfläche eines 3D-Modells beschreiben, ohne Farbe, Textur oder andere übliche Modellattribute darzustellen. Je komplexer das 3D-Modell, desto mehr Dreiecke werden verwendet und desto höher ist die Auflösung.
Als am häufigsten verwendetes Dateiformat für den 3D-Druck können alle STL-Dateien von CAD- (computerunterstützten Design) Modellprogrammen erstellt werden. Durch die Identifizierung von STL-Dateien mit der Dateierweiterung .stl werden STL-Dateien exportiert.
Vor dem 3D-Druck benötigt die STL-Datei ein Werkzeug namens 3D-Slicer, um die Datei in Hunderte und manchmal Tausende flache horizontale Schichten zu zerschneiden. Der Slicer ist eine 3D-Druck-Software, die digitale 3D-Modelle in Druckanweisungen für Ihren 3D-Drucker umwandelt, um ein Objekt zu erstellen. In Verbindung mit dem 3D-Slicer ermöglicht er es einem Computer, mit dem 3D-Drucker zu kommunizieren, um sicherzustellen, dass die Datei druckbar ist.
STL-Datei mit korrekter Auflösung exportieren
Da STL-Dateien eine Reihe verbundener Dreiecke verwenden, um die Oberflächengeometrie eines 3D-Modells wiederherzustellen, wird bei höherer Auflösung mehr Dreiecke verwendet und die Dateigröße wird größer. Die richtigen Exportparameter wählen, um die Oberfläche des 3D-Modells zu optimieren, wobei die Hauptparameter Sehnen- und Winkeltoleranz sind.
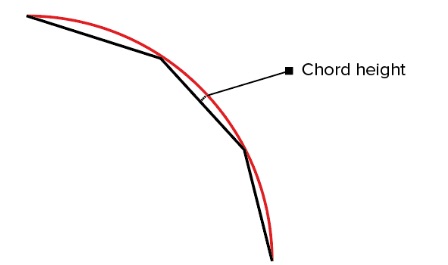
- Die Sehnentoleranz steuert die globale Genauigkeit der STL-Dateien. Es wird empfohlen, die Sehnentoleranz besser auf 1/20 der 3D-Druckschichtdicke einzustellen, aber nie weniger als 0,001mm. Ein kleinerer Wert für die Sehnentoleranz führt zu einer STL-Datei mit höherer Auflösung, mehr Dreiecken und größerer Dateigröße.
d.h.:
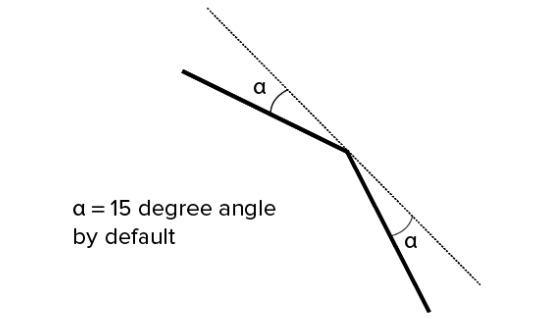
- Die Winkeltoleranz steuert den maximal erlaubten Winkel zwischen den Normalenvektoren beliebiger benachbarter Dreiecke im Gitter. Die Winkeltoleranz wird in Grad gemessen, ein niedrigerer Wert führt zu einem Modell mit höherer Auflösung.Die Angabe der Winkeltoleranz als dimensionsloses Winkelsteuerparameter, der sich im Wert von 0 bis 1 ändert, um die STL-Datei in hoher Auflösung zu erstellen.
d.h.:
| Materialien | 5*5mm | 10*10mm | 50*50mm | 100*100mm | 200*200mm |
|---|---|---|---|---|---|
| Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060 | 0.6mm | 0.8mm | 1mm | 1.2mm | 1.5mm |
| Somos® WaterShed XC 11122 | 0.4mm | 0.8mm | 1mm | 1mm | 1.2mm |
Bitte denken Sie daran, unnötig große STL-Dateien nicht zu exportieren. Laden Sie die STL-Datei in den Sofortangebot-Engine von Kings3D hoch, und wir helfen Ihnen, die Datei zu optimieren und zu korrigieren.
Tipps:
- Setzen Sie die Sehnenabweichung auf 1/20 der 3D-Druckschichtdicke, aber machen Sie sie nie kleiner als 0,001mm.
- Geben Sie die Winkeltoleranz mit einem Wert zwischen 0 und 1 an.
3. Vermeiden Sie den Export unnötig großer STL-Dateien.
Häufige STL-Dateifehler
1. Rauschhüllen
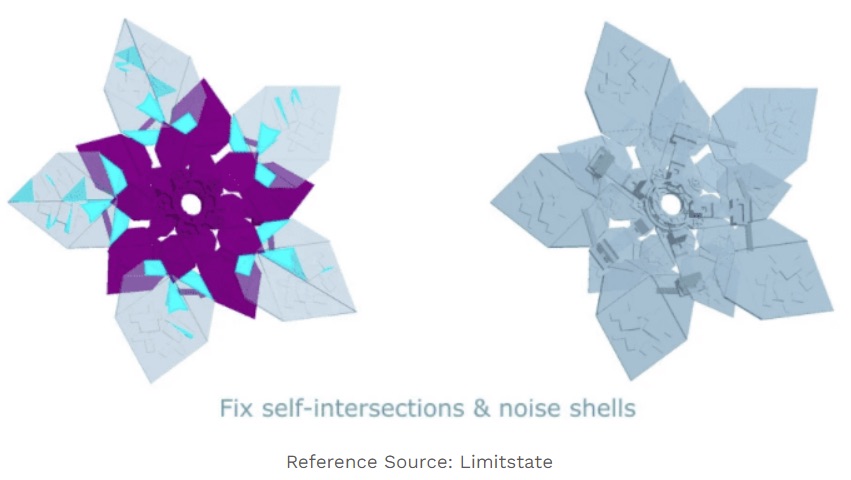
Die äußeren Schichten eines 3D-Modells bestehen aus Hüllen. Rauschhüllen sind Hüllen, die zu klein sind, um die äußeren Schichten des Modells aufzubauen, und sind daher redundant und nutzlos. Wenn zu viele kleine Hüllen im Design vorhanden sind, kann die Druckzeit länger dauern.
d.h.:
Lösung:
Rauschhüllen können entfernt werden, indem die invertierten Dreiecke gedreht werden, um einen einzigen festen Körper zu erreichen, bevor exportiert wird. Reparatursoftware kann Rauschhüllen leicht erkennen und entfernen.
2.Sich schneidende und überlappende Dreiecke
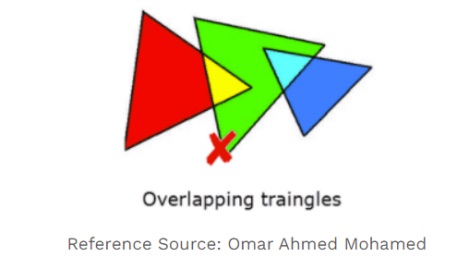
Eine STL-Datei besteht aus einem Dreiecksnetz, und wenn sich zwei Oberflächen kreuzen und überlappen, spricht man von sich schneidenden oder überlappenden Dreiecken. Sich schneidende oder überlappende Dreiecke führen in der Regel zu Schnittfehlern oder sogar zu Druckfehlern. Wenn Sie beispielsweise eine STL-Datei mit sich schneidenden oder überlappenden Dreiecken in einen SLS-Drucker laden, wird der Laser diese Oberfläche zu oft durchlaufen, was die Materialeigenschaften verändern kann. Unvermeidlich wird die Druckzeit und -kosten erhöht, da das Modell mehr Material erfordern wird.
d.h.:
Lösung:
Glücklicherweise erfordert die Behebung dieses Fehlers normalerweise nicht viel Aufwand. Diese Dreiecke können mit Reparatursoftware vereinheitlicht oder entfernt werden.
3. Randkanten
Randkanten entstehen, wenn einige Kanten der STL-Datei nicht nur mit einer Fläche verbunden sind, was bedeutet, dass das Modell Löcher und offene, nicht druckbare Oberflächen hat.
d.h.:
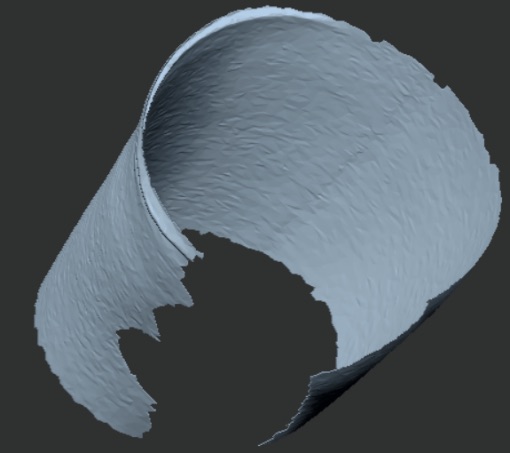
Lösung:
Finden Sie die Löcher und schließen Sie sie in der gewünschten Form. Wie das Loch geschlossen wird, beeinflusst jedoch die ursprüngliche Form des Modells. Wählen Sie FLACH oder KÜMMERGUNG entsprechend.
- Flach (FLACH) – Die Software versucht, das Loch mit einer möglichst flachen Oberfläche zu füllen. Empfohlen für technische Modelle mit geraden Oberflächen.
- KÜMMERUNG – Die Software versucht, die geometrische Struktur um das Loch herum zu analysieren und diese Geometrie beim Schließen des Lochs beizubehalten. Empfohlen für amorphe Modelle mit gekrümmten Geländeformen.
4. Nicht-mannigfaltige Kanten
Nicht-mannigfaltige Kanten entstehen, wenn mehr als zwei Flächen an derselben Kante befestigt sind.Es gibt zwei Arten von nicht-mannigfaltigen Kanten:
- Eine zusätzliche Fläche im Inneren des Modells, die das Modell in zwei Teile teilt.
d.h.:
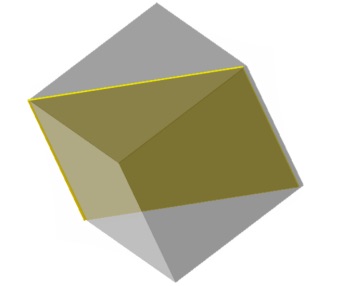
Lösung: Löschen Sie die überschüssige Fläche.
- Zwei Elemente teilen sich eine Kante, was zwei Modelle zu einem macht.
d.h.:
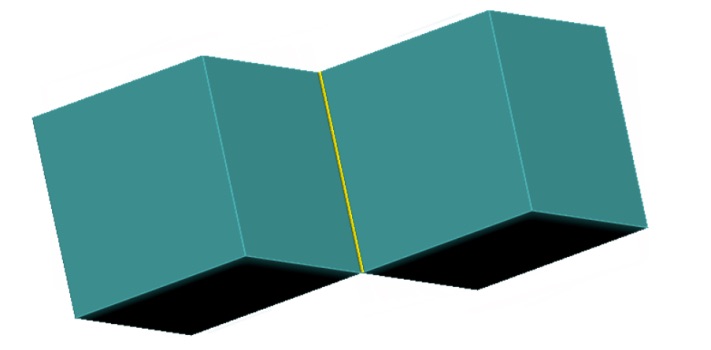
Lösung:
- Wenn zwei Elemente miteinander verbunden werden sollen, ist die Lösung die Erhöhung der Dicke der Verbindung zwischen den beiden Elementen auf die empfohlene Wandstärke in der ausgewählten Drucktechnologie.
- Wenn zwei Elemente getrennte Elemente sind, ist die Lösung die Erhöhung des Abstands zwischen den beiden Elementen. Es wird empfohlen, zwei Elemente bei Bedarf in einer einzigen STL-Datei zu speichern.
5. Kollidierende Flächen
Wenn eine STL-Datei aus mehreren Teilen des Modells besteht und zwischen diesen Teilen ein Abstand sein sollte, sie sich aber irgendwie gegenseitig durchdringen. Dadurch entsteht ein innerer Raum im Modell, den die Slicing-Software nicht erkennen kann.
Lösung:
Beim Modellieren sicherstellen, dass der gewünschte Abstand zwischen den Teilen eingehalten wird. Die separaten Modellteile an dem gewünschten Abstand für eine einzelne STL-Datei zusammenführen.
6. Kollidierende Polygone
Kollidierende Polygone sind das Ergebnis einer fehlerhaften Aufteilung des Polygonnetzes.
Lösung:
Die kollidierenden Polygone gezielt löschen. Der Radierer erzeugt normalerweise ein Loch, das mit den beschriebenen Methoden geschlossen werden kann.
7. Löcher oder Lücken in einem Netz
Löcher oder Lücken in einem Netz entstehen, wenn benachbarte Dreiecke keine zwei gemeinsamen Eckpunkte teilen.Wenn dieser Fehler übersehen wird, kann der Drucker das Design nicht korrekt drucken.
d.h.:
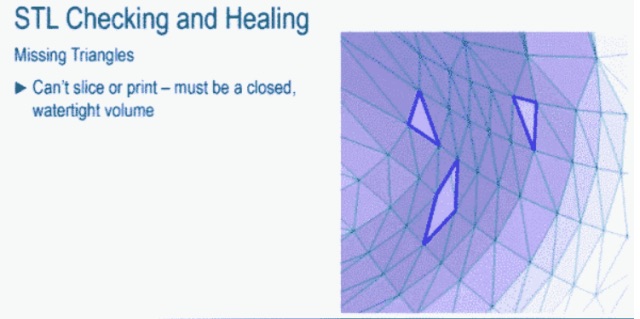
Lösung:
Die Reparatursoftware kann die fehlenden Dreiecke leicht erkennen.
8. Übermäßig fein mesh
Wenn die Gesamtzahl der Dreiecke des STL-Mesh größer ist als erforderlich, spricht man von einem übermäßig feinen Mesh. Dies führt beim Drucken zu keinem Fehler, aber es ist schwierig, die unnötig große STL-Datei zu handhaben. Darüber hinaus können diese winzigen Details nicht gedruckt werden.
Lösung:
Verwenden Sie beim Exportieren der STL-Datei die Standardeinstellungen der CAD-Software oder folgen Sie den Richtlinien für die korrekte Auflösung der STL-Datei.