

MS1 (1.2709) Maraging-Stahl-Konform-Kühlungs-Formeinsatz | SLM-3D-Druck-Kunststoff-Spritzgussform-Fallstudie
MS1 (1.2709) Maraging-Stahl-Einsatz für Kunststoff-Spritzgussformen mit konformen internen Kühlkanälen, hergestellt durch SLM-Metall-3D-Druck. 16+ interne Kühlanschlüsse, Positionsgenauigkeit von ±0,05 mm, HRC 50-55 nach Alterung, 35% Reduzierung der Zykluszeit, 50% Reduzierung des Ausschusses. Ersetzt gekühlte Bohrungseinsätze für Hochkavitätsformen.
Fallstudie: MS1-Maratierstahlform mit konformer Kühlung
Material: MS1 / 1.2709 (X3NiCoMoTi18-9-5) | Prozess: SLM + Alterung | Hochkavitärer Kunststoffspritzgussform
Metall-3D-Druck-Fallstudie
1. Hintergrund
Ein Präzisionskunststoffspritzgießer produzierte einen dünnwandigen Verpackungsteil mit 16 Kavitäten auf einer Hochdruck-Spritzgussmaschine. Die alte Form verwendete einen P20-Werkzeugstahlkern mit geraden gebohrten Kühlleitungen, und die Kavitätenanordnung machte es unmöglich, Kühlleitungen in der Nähe der Tore zu bohren. Ergebnis: Das Teil verformte sich an den Ecken, die Ausschussquote betrug 8 %, und die Kühlzeit dominierte den Zyklus. Ein konformer Kühlkörper aus Maraging-Stahl – Kanäle, die der Kavitätsgemetrie in die Ecken folgen, die herkömmliche Bohrer nicht erreichen können – war erforderlich, um Zykluszeit und Ausschussrate unter Kontrolle zu bringen.
2. Die Herausforderung
Die Designanforderungen umfassten:
· 16+ interne konforme Kühlkanäle um die Kavitätenanordnung herum angeordnet, mit Kanälen, die der Kavitätenkontur in die Torecken folgen
· MS1 (1.2709) Maraging-Stahl – HRC 50-55 nach Alterung, polierbar bis zu einem SPI-A3-Spiegelglanz
· ±0,05 mm Positionsgenauigkeit für jeden internen Kanal relativ zur Kavitätoberfläche
· Kanäle ohne Stützmarkierungen auf der benetzten Oberfläche (selbsttragende Geometrie während des Druckens)
· Vollhärtungsfähigkeit – gleichmäßige Härte von der Kavitätoberfläche bis zum Kern des Einsatzes, keine weichen Stellen
· Lieferung in 3 Wochen für erste Versuche
3.Die Lösung
Der Formstempel wurde mit topologieoptimierten konformen Kühlkanälen umgestaltet, die das Hohlraumlayout umschließen — einschließlich der Gatorecken, die die herkömmlich gebohrten Linien nicht erreichen konnten — und durch Selektives Laserschmelzen (SLM) aus MS1 (1.2709) Maraging-Stahl-Pulver hergestellt. Der SLM-Prozess druckte das komplexe Kanalnetzwerk, den zentralen Hauptzulauf, die 16+ Auslassanschlüsse und die zur Hohlraumfläche gerichtete Geometrie in einem einzigen Bauvorgang ohne verlötete Verbindungen und ohne gebohrte Linien. Alle Kanäle waren so ausgerichtet, dass sie während des Druckens selbsttragend waren, sodass die benetzte Oberfläche so hergestellt ist — keine Stützmarken, die durchbrochen oder versiegelt werden müssen.
Nach dem Druckvorgang wurde der Stempel bei 490 °C spannungsarm geglüht, bei 820 °C lösungsgeglüht, 5 Stunden bei 480 °C ausgehärtet, um HRC 50–55 zu erreichen, und anschließend an der Hohlraumfläche finishbearbeitet und zu SPI-A3 poliert. Der Maraging-Stahl wurde speziell ausgewählt, weil er gleichmäßig von der Oberfläche bis zum Kern härtet (kein Risiko der Entkohlung), während des Aushärtens die Maßhaltigkeit beibehält (<0,05% Verzerrung) und zu dem optischen Finish poliert werden kann, das für kosmetische Verpackungsteile erforderlich ist.
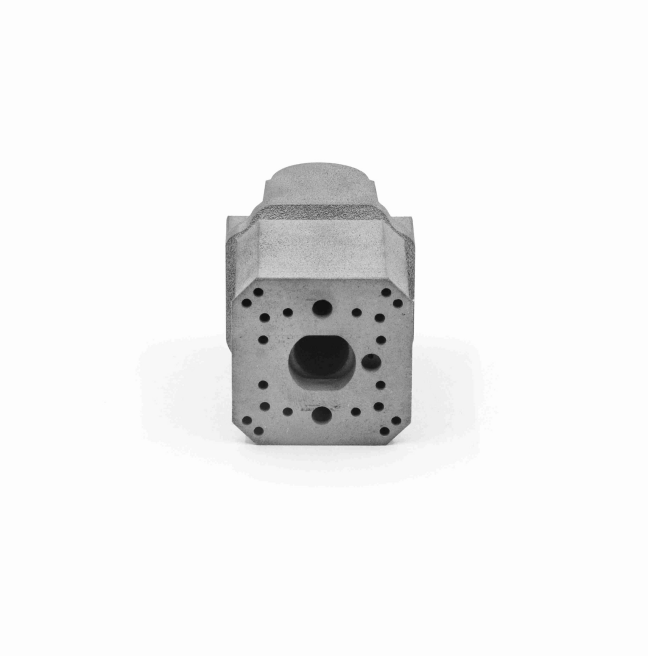
Abbildung 1: Mit SLM gedruckter MS1 (1.2709) Maraging-Stahl-Formstempel — zentraler Hauptzulauf, 16+ angeordnete Auslassanschlüsse, so hergestellte benetzte Oberflächen. Nach dem Auslagern erreichte der Stempel HRC 50–55 und wurde an der Hohlraumfläche zu SPI-A3 poliert.
4.Das Ergebnis
· 35% Reduzierung der Zykluszeit — von 28 s auf 18 s beim ersten optimierten Lauf
· 50% Reduzierung des Ausschusses — von 8% auf 4% — Eckenverformung eliminiert
· HRC 50–55 gleichmäßige Härte — keine weichen Stellen, poliert auf SPI-A3 an der Kavitätsoberfläche
· ±0,05 mm Portgenauigkeit — 16+ Kanäle, jeder Port innerhalb der Toleranz relativ zur Kavität
· Selbsttragende Kanäle — feuchtigkeitsberührte Oberfläche im Originalzustand, keine Stützmarken zum Abdichten
· Lieferzeit: 3 Wochen — von CAD bis gealtert, poliert, einsatzbereiter Einsatz
“Die konformen Kanäle erreichten Ecken, die wir nie bohren konnten. Die Zykluszeit sank beim ersten Artikel um 35%, und das Maraging-Stahl polierte zu einem Spiegelglanz ohne weiche Stellen.”
Material: MS1 / 1.2709 Maraging-Stahl | Prozess: SLM + Altern | Anwendung: konform gekühlter Kavitätseinsatz