

SLM-Metall-Druck-Leitfaden
Vollständige SLM-Metall-3D-Druck-Designregeln: Dicke von unterstützten/nicht unterstützten Wänden, minimale Lochgrößen, erhabene/gravierte Details, Toleranzen (±0,2mm oder 0,2%), Richtlinien für Stützstrukturen, Ausrichtungsstrategien, und selbsttragende Kanal Designs für AlSi10Mg und 316L Edelstahl.
SLM- Metall- Druck- Anleitung
Minimale Winkel für ungestützte Überhänge
Empfehlung: >20° von der Horizontalen
Minimale Abstandsanforderungen
Anforderungen an Gewinde und Schrauben
Toleranz
200μm oder 0,2%
MJF-Druckregeln
Drucktheorie
MJF, Multi Jet Fusion, ist ein Prozess, bei dem sowohl Flüssigkeits- als auch Detailierungsmittel von einem Tintenstrahlkopf auf das Pulverbett aufgetragen werden, bevor das Material durch eine Infrarot-Heizung zu einer festen Schicht verschmolzen wird, bis das Objekt vollständig geformt ist.
Designregeln
Gestützte Wand
Ungestützte Wand
Minimaler Lochdurchmesser
Minimaler Durchmesser für Entlüftungslöcher
Empfehlung: > 2,0 mm Durchmesser
Minimale Dicke vertikaler Stützen
Minimale erhabene Details
Minimale eingravierte Details
Minimale Winkel für ungestützte Überhänge
Empfehlung: >20° von der Horizontalen
Minimale Abstandsanforderungen
Anforderungen an Gewinde und Schrauben
Toleranz
200μm oder 0,2%
SLM-Druckregeln
Drucktheorie
SLM, Selektives Laserschmelzen, ist eine Technologie, bei der Metallpulver unter der Hitze hochenergetischer Laserlichter vollständig geschmolzen wird, bevor die Teile schichtweise abkühlen und aushärten.
Designregeln
1. Gestützte & ungestützte Wände
| Materialien | 5*5mm | 10*10mm | 50*50mm | 100*100mm | 200*200mm |
|---|---|---|---|---|---|
| AlSi10Mg | 0,4mm | 0,4mm | 0,5mm | 0,8mm | 1mm |
| 316L Edelstahl | 0,3mm | 0,5mm | 1,2mm | 2mm | / |
2.Minimales Lochdurchmesser
| Materialien | Durchmesser (vertikal) |
|---|---|
| AlSi10Mg | 0,5mm |
| 316L Edelstahl | 0,5mm |
3. Minimales Entweichlochdurchmesser
Empfehlung: > 2,0 mm Durchmesser
4. Minimale vertikale Säulendicke
| Materialien | Abgestützte Säule | Nicht abgestützte Säule |
|---|---|---|
| AlSi10Mg | 0,5mm | 0,5mm |
| 316L Edelstahl | 0,5mm | 0,5mm |
5. Minimale erhabene Detailgröße
| Materialien | Breite | Höhe | Abstand |
|---|---|---|---|
| AlSi10Mg | 0,2-0,3mm | 0,2mm | 0,3mm |
| 316L Edelstahl | 0,2-0,3mm | 0,2mm | 0,3mm |
6. Minimale eingravierte Detailgröße
| Materialien | Breite | Höhe |
|---|---|---|
| AlSi10Mg | 0,8mm | 0,5mm |
| 316L Edelstahl | 0,8mm | 0,5mm |
7.Toleranz
±0,2mm oder 0,2%
Faustregeln
Oberflächen mit einem Winkel von 0-45 Grad zur Bauplattform benötigen Stützstrukturen.
Die empfohlene Maximalgröße für runde Löcher ohne Stützstrukturen beträgt 3mm.
Machen Sie Kanäle und Löcher möglichst selbsttragend.
Machen Sie das Teil so leicht wie möglich.
Runden Sie die Ecken, wenn möglich.
Größe
Bei OLA3D setzen wir zwei SLM-Metalldrucker ein: BLT und HBD. Die Größe des Druckraums bestimmt die maximale Größe für gedruckte Teile:
BLT 250mm x 250mm x 300mm
HBD 320mm x 320mm x 400mm
Über Stützstrukturen
Stützstrukturen werden im Metalldruck verwendet, um das Teil während des Druckes zu stützen und auch zur Wärmeableitung vom Körper. Grundsätzlich sollte jedes Teil so gestaltet werden, dass es einfach zu stützen ist, da alle Stützstrukturen entsprechend des Druckers modelliert werden. Die Stützstrukturen werden mit dem Teil gedruckt und verbinden das Teil mit der Bauplattform des Druckers. Nach dem Druck werden die Stützstrukturen in der Nachbearbeitung entfernt, sodass ihre Anzahl möglichst minimiert werden sollte. Auch die Oberflächenqualität wird durch die Stützstrukturen beeinflusst, was jedoch durch verschiedene Nachbearbeitungstechniken behoben werden kann.
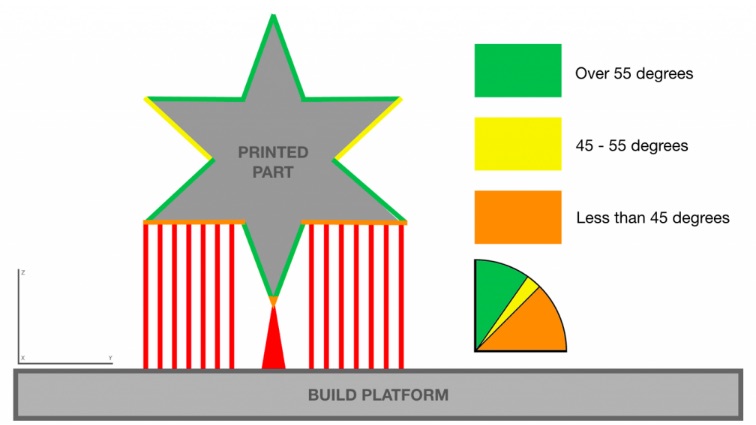
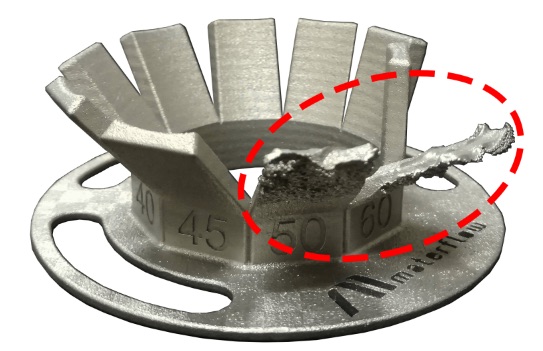
Alle Oberflächen, die einen Winkel von 0-45 Grad zur Bauplattform haben, benötigen Stützstrukturen. Für die Qualitätskontrolle sollten auch Oberflächen mit 45-55 Grad Stützstrukturen haben, da 45 Grad immer noch ein kritischer Winkel ist. Bild 1 zeigt ein gestütztes Teil, das an der Bauplattform befestigt ist. Die Farben deuten die Winkel in Bezug auf die Bauplattform an.
Einschränkungen
Ausrichtung
Bei der Gestaltung eines Teils sollten Sie immer die Ausrichtung berücksichtigen. Die Ausrichtung spielt eine entscheidende Rolle beim Drucken und in der Oberflächenqualität. Im Allgemeinen hat die Oberseite eine bessere Qualität als die Unterseite.In der Regel benötigen Downskins Stützstrukturen, was die Oberflächenqualität weiter beeinträchtigt.
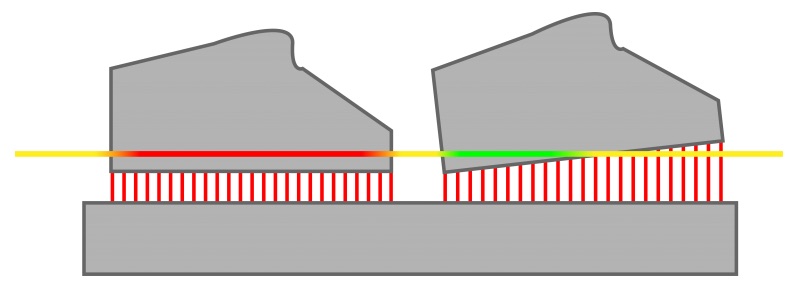
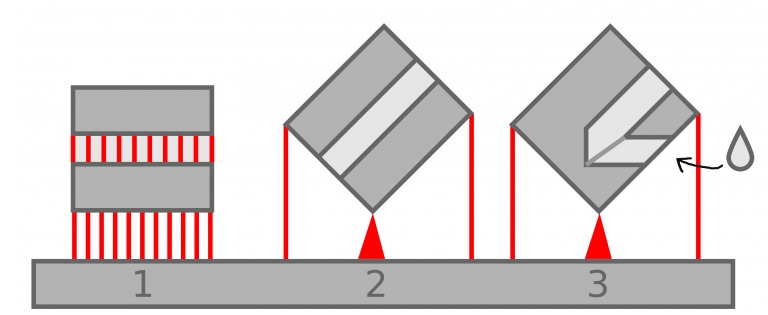
Es wird empfohlen, das Teil im Verhältnis zur X- und/oder Y-Achse zu neigen, um die zu verschmelzende Schichtfläche beim Druck zu minimieren. Dies minimiert auch die thermische Spannung und den Verformungseffekt. In Bild 3 stellt die horizontale Linie eine einzelne Bauschicht dar. Das Bild zeigt, wie das Objekt auf der linken Seite stärker von thermischer Spannung (der rote Teil der Linie) betroffen ist, da der Laser gleichzeitig mehr Material verschmilzt. Das geneigte Objekt auf der rechten Seite ist weniger betroffen.
Bohrungen und Kanäle
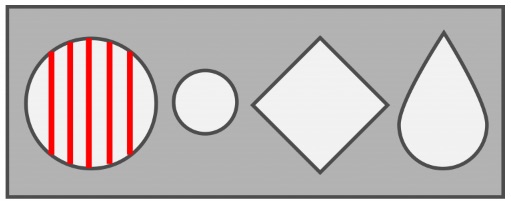
Interne Kanäle müssen bei der Ausrichtung eines Teils berücksichtigt werden. In manchen Fällen ist es schwierig oder sogar unmöglich, interne Stützstrukturen zu entfernen, daher sollten die Kanäle selbsttragend und/oder in einem Winkel von 45-90 Grad zur Bühne sein. Kanäle in Tropfen-, Diamant-, Ellipsen- und Dreiecksform sind selbsttragend.
Bild 4 zeigt, dass ein rundes Loch mit einem Durchmesser über 3mm Stützstrukturen benötigt. Kürzere Löcher können gebohrt werden, um die Stützstrukturen zu entfernen, aber bei längeren internen Kanälen wird das Entfernen schwierig. Das tropfenförmige Profil ist selbsttragend und benötigt keine Stützstrukturen. Bei verschiedenen Formen sollten die Wände mindestens einen Winkel von 45 Grad zur Bühne haben. Je höher der Winkel, desto besser die Oberflächenqualität und desto geringer die Fehleranfälligkeit beim Druck.
Bohrungen und Kanäle mit Gewinde sollten senkrecht ohne Stützstrukturen gedruckt werden. In der Regel erfordern die Gewinde ein Nachbearbeiten mit einem Gewindebohrer nach dem Druck.
Das untenstehende Bild zeigt drei Optionen, um einen Kanal mit einem Durchmesser über 3mm zu stützen. Option 1 erfordert Stützstrukturen, was die Oberflächenqualität beeinträchtigt und den Arbeitsaufwand in der Nachbearbeitung erhöht. Das Downskin hat zu viele unnötige Stützstrukturen und die horizontale Ausrichtung verursacht zu viel thermische Spannung auf der großen Oberfläche, was zu Verformungen führen kann.
Option 2 ist die optimale Methode, das betreffende Objekt auszurichten und zu drucken. Da die Oberflächen einen Winkel von über 45 Grad zur Bühne haben, benötigen das Downskin und der interne Kanal keine Stützstrukturen.Die Stützen sind nur am unteren Rand und an den Seiten erforderlich, um das Objekt im Gleichgewicht zu halten.
Option 3 zeigt ein ähnliches Objekt mit einem Kanal in einem anderen Winkel. In solchen Fällen ist es ratsam, die Kanäle selbsttragend zu gestalten, dh tropfenförmig oder ähnlich anstatt rund.
Optimieren Sie Ihr Modell für den 3D-Druck
Machen Sie das Teil leichter
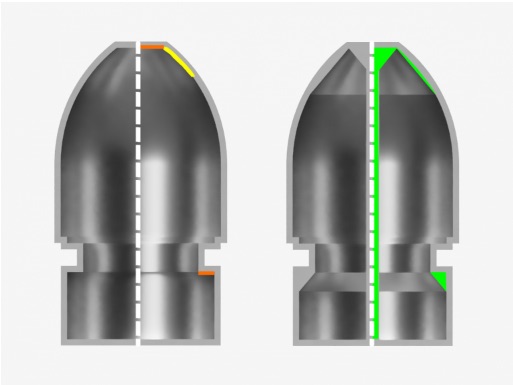
Um die Produktionskosten zu senken, sollten Ihre Teile so leicht wie möglich sein. Dies kann erreicht werden, indem die Teile so gestaltet werden, dass das Rohmaterial nur dort verwendet/hinzugefügt wird, wo es tatsächlich benötigt wird. Das Drucken von Hohlkörpern hat einige Einschränkungen, da die Struktur normalerweise innen Stützen benötigt. In solchen Fällen funktionieren selbsttragende Oberflächen sehr gut. Das untenstehende Bild zeigt zwei Versionen eines Hohlkörpers. Die erste hat Oberflächen, die Stützen benötigen. Die zweite ist vollständig selbsttragend. Es ist auch ratsam, mindestens ein Loch mit einem Durchmesser von über 2mm zu haben, um die Entfernung von überschüssigem und nicht verschmolzenem Pulver in der Nachbearbeitung zu erleichtern.
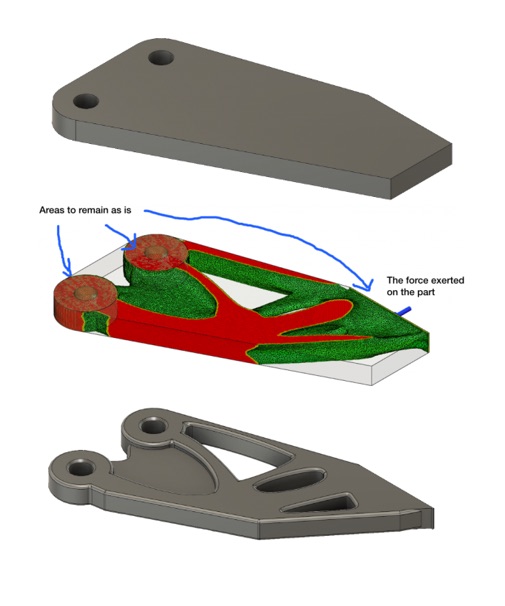
Mit einigen Modellierungsprogrammen haben Sie die Möglichkeit, eine Lastsimulation und eine Spannungssimulation durchzuführen. Diese sogenannte topologische Optimierung hilft dabei, die Oberflächen und Bereiche zu identifizieren, die keinen Wert für die mechanische Leistung des Teils hinzufügen und daher nur unnötige Masse hinzufügen. Topologische Optimierung, wie in den untenstehenden Bildern dargestellt.
Abgerundete Ecken und Kanten
Abgerundungen erleichtern die thermische Spannung, die sich normalerweise an den scharfen Ecken und Kanten während des Druckens aufbaut. Wenn möglich, ist es ratsam, scharfe Ecken und Kanten abzurunden, da dies im Allgemeinen auch die mechanische Haltbarkeit des Teils erhöht.