خدمة الطباعة ثلاثية الأبعاد عبر الإنترنت
احصل على عروض فورية عبر الإنترنت للأجزاء في أكثر من 80 مادة معدنية وبلاستيكية. شحن مجاني على جميع الطلبات في الولايات المتحدة. معتمد ISO 9001:2015، ISO 13485 و AS9100D.ابدأ عرضًا جديدًا للطباعة ثلاثية الأبعاد
نوع الملف: STL، STP، STEP
الخصوصية: جميع ملفاتك آمنة معنا. اقرس سياسة الخصوصية الخاصة بنا.دليل مواد الطباعة المعدنية ثلاثية الأبعاد
ورشة عمل SLM لـ OLA تمثل واحدة من عملياتنا التجارية الأساسية، وتتميز بأسطول يزيد عن 40 نظام طباعة معدنية. ندعم ما يصل إلى 8 مواد سبائك مختلفة، ويمكننا استيعاب أجزاء بأبعاد بنية أحادية المحور تصل إلى 800 مم.

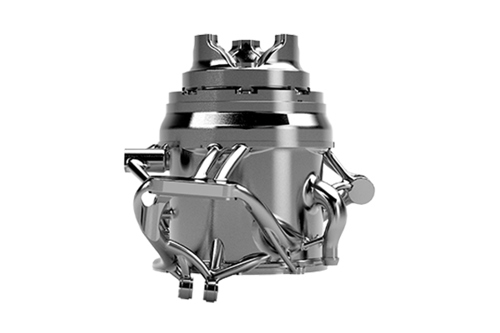
الترسيب المباشر بالليزر للمعادن (DMLS) هو عملية طباعة معدنية ثلاثية الأبعاد صناعية تبني نماذج أولية معدنية وظيفية بالكامل وأجزاء إنتاج في 7 أيام أو أقل. مجموعة من المعادن تنتج أجزاء نهائية يمكن استخدامها للتطبيقات النهائية.
تستخدم تقنية الطباعة المعدنية ثلاثية الأبعاد بشكل شائع لـ:
- النماذج الأولية من مواد درجة الإنتاج
- هندسيات معقدة
- قطع وظيفية للاستخدام النهائي
- تقليل المكونات المعدنية في تجميع
إمكانيات الطباعة المعدنية ثلاثية الأبعاد
تشمل إرشاداتنا الأساسية للطباعة ثلاثية الأبعاد للمعادن اعتبارات تصميمية مهمة تساعد على تحسين قابلية التصنيع للجزء، وتعزيز المظهر الجمالي، وتقليل وقت الإنتاج الإجمالي.
*في الوقت الحالي، إنكونيل 718 والألومنيوم هما المادتان المتوفرتان فقط على آلة سطر X بتنسيقها الكبير
خيارات مواد الطباعة ثلاثية الأبعاد للمعادن
فيما يلي سبائكنا المعدنية المتاحة للطباعة ثلاثية الأبعاد. تتوفر معالجات حرارية مختلفة اعتمادًا على المادة.
Stainless Steel 316L
+Aluminum Alloy AlSi10Mg
+Titanium Alloy TC4 (Ti6Al4V)
+Stainless Steel 17-4PH
+Aluminum Alloy 6061
+18Ni300 MS1(1.2709)
+CuCrZr
+CuSn10
+Inconel718(GH4169)
+CoCrMoW
+TA0
+W
+مقارنة خصائص المواد
| مادة | مقاومة الشد | الاستطالة | البناء الأقصى |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 ميكرومتر = دقة عالية (HR)
30 و 40 و 60 ميكرومتر = دقة عادية (NR)
هذه الأرقام تقريبية وتعتمد على عوامل متعددة، بما في ذلك ولكن لا تقتصر على، معاملات الآلة والعملية. لذلك، فإن المعلومات المقدمة ليست ملزمة ولا تعتبر معتمدة. عندما تكون الأداء حاسماً، يجب أيضاً النظر في اختبار المواد المضافة أو الأجزاء النهائية في المختبر المستقل.

الطلاء القياسي
توقع قيم خشونة تتراوح بين 200 إلى 400 ميكروبوصة Ra (0.005 إلى 0.010 مم Ra)، اعتمادًا على المادة والدقة. يتم إزالة الهياكل الداعمة وخطوط الطبقات مرئية.

طلاء مخصص
نحن نوفر أسطحًا مصقولة في نطاق من الحبيبات وأسطح مرآة مصقولة. تأكد من الإشارة إلى ما إذا كان الطلاء السطحي المخصص لأغراض وظيفية أو جمالية حتى نتمكن من استشارتك بشكل أفضل حول خياراتنا المخصصة.
قدرات المعالجة اللاحقة للأجزاء المطبوعة ثلاثية الأبعاد بالمعادن
تحسين القوة والدقة الأبعادية والمظهر الجمالي للمكونات المعدنية النهائية باستخدام DMLS للإنتاج.
الطلاء السطحي
- تشغيل على 3 و 5 محاور
- تشغيل على مخرطة
- صقل (مرآة أو مصقول)
- تعطيل السطح
- EDM بالأسلاك
- ثقب وتوسيع
معالجات حرارية
- إرخاء الإجهاد
- معالجة حرارية NADCAP
- ضغط متساوي الاتجاه الساخن (HIP)
- معالجة بالمحلول والتنظيف
- شيخوخة
اختبارات ميكانيكية
- شد
- صلابة روكويل
تحليل المسحوق والمواد
- تتبع
- كيمياء
- تحليل حجم الجسيمات وتوزيعها


لماذا استخدام الطباعة ثلاثية الأبعاد بالمعادن؟
تعرف على كيفية استخدام تكنولوجيا التصنيع الإضافي للمعادن لتقليل المكونات داخل التجميع، وتصنيع الأشكال الهندسية المعقدة، وفي النهاية توفير الوقت والتكاليف لك.
كيف يعمل الطباعة ثلاثية الأبعاد للمعادن؟
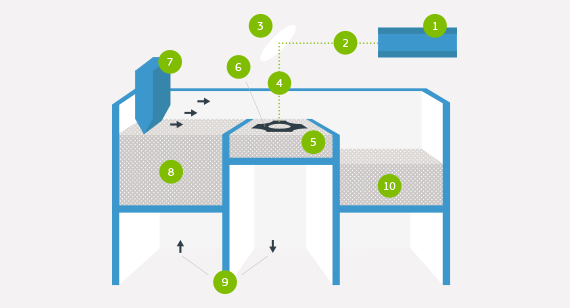
تبدأ آلة DMLS في عملية التلبيد لكل طبقة - أولاً الهياكل الداعمة إلى الصفيحة الأساسية، ثم القطعة نفسها - باستخدام ليزر موجه على سرير من مسحوق معدني. بعد أن يتم لحام طبقة من مسحوق المقطع العرضي بالميكرو، ينزل منصة البناء ويمر شفرة المعادلة عبر المنصة لإيداع الطبقة التالية من المسحوق في غرفة بناء خاملة. تتم العملية بشكل متكرر طبقة تلو الأخرى حتى اكتمال البناء.
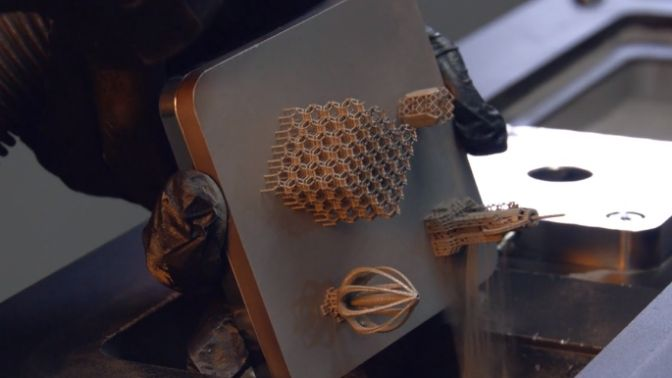
عند اكتمال البناء، يتم تطبيق فرشاة أولية يدويًا على القطع لإزالة معظم المسحوق المتساقط، يليه دورة المعالجة الحرارية المناسبة بينما لا تزال مثبتة في أنظمة الدعم لإزالة أي إجهادات. يتم إزالة القطع من المنصة وهياكل الدعم من القطع، ثم إكمالها بأي طحن بحراري أو إزارة حواف ضرورية. القطع النهائية من DMLS تكون قريبة من 100٪ كثافة.