Dịch vụ in 3D trực tuyến
Nhận báo giá trực tuyến tức thì cho các bộ phận trên 80 loại kim loại và nhựa. Miễn phí vận chuyển cho tất cả các đơn hàng tại Mỹ. Chứng nhận ISO 9001:2015, ISO 13485 và AS9100D.Bắt đầu Báo giá In 3D Mới
Loại tệp: STL, STP, STEP
Quyền riêng tư: Tất cả tệp của bạn đều được bảo mật với chúng tôi. Đọc chính sách bảo mật của chúng tôi.Hướng dẫn Vật liệu In 3D Kim loại
Xưởng SLM của OLA đại diện cho một trong những hoạt động kinh doanh cốt lõi của chúng tôi, với đội máy in kim loại hơn 40 hệ thống. Chúng tôi hỗ trợ đến 8 loại hợp kim khác nhau và có thể sản xuất các chi tiết có kích thước trục xây dựng tối đa là 800 mm.

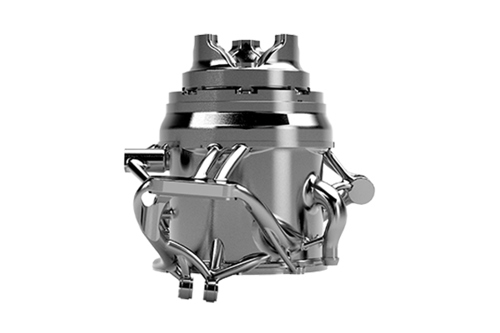
Sintering laser kim loại trực tiếp (DMLS) là quy trình in 3D kim loại công nghiệp xây dựng các mẫu kim loại hoàn toàn chức năng và chi tiết sản xuất trong 7 ngày hoặc ít hơn. Một loạt các kim loại tạo ra các chi tiết cuối cùng có thể được sử dụng cho các ứng dụng cuối.
Công nghệ in 3D kim loại thường được sử dụng cho:
- Tạo mẫu vật liệu cấp sản xuất
- Hình học phức tạp
- Bộ phận chức năng, sử dụng cuối cùng
- Giảm thiểu các thành phần kim loại trong một cụm lắp ráp
Khả năng In 3D Kim loại
Hướng dẫn cơ bản của chúng tôi cho in 3D kim loại bao gồm các cân nhắc thiết kế quan trọng để giúp cải thiện khả năng sản xuất chi tiết, nâng cao vẻ ngoài thẩm mỹ và giảm thời gian sản xuất tổng thể.
*Hiện tại, Inconel 718 và Nhôm là những vật liệu duy nhất có sẵn trên máy định dạng lớn của chúng tôi, dòng X
Tùy chọn Vật liệu In 3D Kim loại
Dưới đây là các hợp kim kim loại có sẵn của chúng tôi để in 3D. Các phương pháp xử lý nhiệt khác nhau có sẵn tùy thuộc vào vật liệu.
Stainless Steel 316L
+Aluminum Alloy AlSi10Mg
+Titanium Alloy TC4 (Ti6Al4V)
+Stainless Steel 17-4PH
+Aluminum Alloy 6061
+18Ni300 MS1(1.2709)
+CuCrZr
+CuSn10
+Inconel718(GH4169)
+CoCrMoW
+TA0
+W
+So sánh đặc tính vật liệu
| Vật liệu | Độ bền kéo | Độ giãn dài | Xây dựng tối đa |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 μm = độ phân giải cao (HR)
30, 40 và 60 μm = độ phân giải thông thường (NR)
Các con số này là xấp xỉ và phụ thuộc vào nhiều yếu tố, bao gồm nhưng không giới hạn ở các thông số máy móc và quy trình. Do đó, thông tin được cung cấp không có tính ràng buộc và không được coi là đã được chứng nhận. Khi hiệu suất là yếu tố quan trọng, cũng nên xem xét thử nghiệm độc lập trong phòng thí nghiệm của vật liệu in 3D hoặc bộ phận cuối cùng.

Hoàn thiện Tiêu chuẩn
Kỳ vọng giá trị độ nhám từ 200 đến 400 µin Ra (0,005 đến 0,010mm Ra), tùy thuộc vào vật liệu và độ phân giải. Các cấu trúc hỗ trợ được loại bỏ và các lớp đường in là có thể nhìn thấy.

Hoàn tùy chỉnh
Chúng tôi cung cấp bề mặt được chải trong các loại hạt mài khác nhau và các lớp hoàn thiện gương đánh bóng. Hãy chắc chắn chỉ ra rằng bề mặt hoàn tùy chỉnh là cho mục đích chức năng hay thẩm mỹ để chúng tôi có thể tư vấn tốt nhất cho bạn về các tùy chọn tùy chỉnh của chúng tôi.
Khả năng Xử lý Sau In cho Phần In 3D Kim loại
Cải thiện độ bền, độ chính xác kích thước và vẻ ngoài thẩm mỹ của các bộ phận kim loại cuối cùng bằng cách sử dụng DMLS cho sản xuất.
Hoàn thiện Bề mặt
- Phay 3 và 5 trục
- Xoay
- Đánh bóng (Gương hoặc Chải)
- Thụ động hóa
- EDM dây
- Tạo ren và khoan mở rộng
Xử lý nhiệt
- Giảm ứng suất
- Xử lý nhiệt NADCAP
- Ép đẳng nhiệt nóng (HIP)
- Nhuếm nhiệt giải quyết
- Lão hóa
Kiểm tra Cơ học
- Kéo giãn
- Cứng độ Rockwell
Phân tích Bột & Vật liệu
- Khả năng truy xuất nguồn gốc
- Hóa học
- Phân tích kích thước hạt và phân bố


Tại Sao Sử Dụng In 3D Kim Loại?
Xem công nghệ sản xuất phụ gia kim loại có thể được sử dụng để giảm các thành phần trong một cụm, chế tạo hình học phức tạp và cuối cùng giúp bạn tiết kiệm thời gian và chi phí.
In 3D Kim Loại Hoạt Động Như Thế Nào?
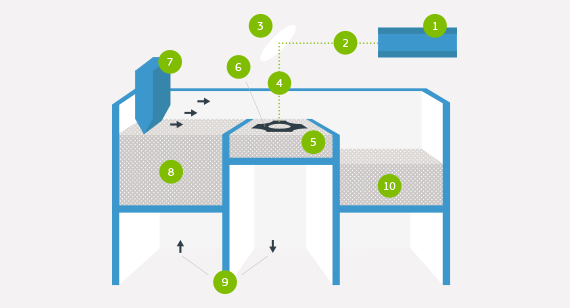
Máy DMLS bắt đầu quá trình sintering từng lớp—đầu tiên là các cấu trúc đỡ lên tấm nền, sau đó là bộ phận chính—bằng một tia laser nhắm vào một lớp bột kim loại. Sau khi một lớp bột ngang được hàn vi mô, bệ xây dựng dịch xuống và một lưỡi dao phủ lại di chuyển qua bệ để phủ lớp bột tiếp theo vào buồng xây trơ. Quá trình được lặp lại lớp bằng lớp cho đến khi xây dựng hoàn tất.
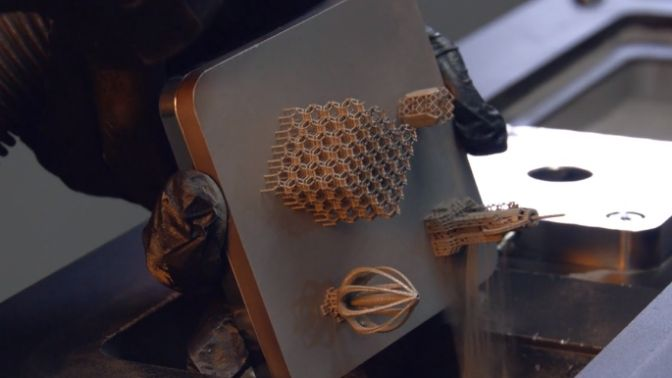
Khi quá trình xây dựng kết thúc, một lần chà sơ bộ được thực hiện thủ công trên các bộ phận để loại bỏ phần lớn bột lỏng, sau đó là chu trình xử lý nhiệt thích hợp trong khi vẫn được kẹp trong các hệ thống đỡ để giải tỏa bất kỳ căng thẳng nào. Các bộ phận được lấy ra khỏi bệ và các cấu trúc đỡ được loại bỏ khỏi các bộ phận, sau đó hoàn thiện bằng bất kỳ nhu cầu nào về hạt mài và loại bỏ mép sắc. Các bộ phận DMLS cuối cùng có độ đặc gần 100 phần trăm.