So sánh đầy đủ các quy tắc thiết kế SLA, SLS & MJF: hướng dẫn chung (lỗ, cột, chi tiết, khe hở, ren, cong vênh, dung sai) + thông số kỹ thuật vật liệu cho nhựa Somos, nylon SLS, HP PA12 và vật liệu MJF.
SLA- SLS- MJF- Quy tắc In 3D
Lỗ. Kích thước lỗ đại diện cho đường kính tối thiểu mà một máy có thể in thành công. Để quyết định đường kính, vui lòng kiểm tra các quy tắc dịch vụ In 3D ở phần sau.
Hình 1
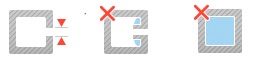
Lỗ thoát. Chuẩn bị ít nhất một lỗ thoát cho mô hình rỗng để vật liệu dư thừa có thể thoát ra trong quá trình In 3D. Tốt nhất nên có nhiều lỗ thoát ở các vị trí khác nhau để vật liệu dư thừa gần lỗ có thể được loại bỏ.
Hình 2
Độ dày trụ dọc. Trong mô hình, trụ là phần nổi lên nơi chiều dài vượt quá 2 lần chiều rộng (chi tiết nổi là khi chiều dài nhỏ hơn 2 lần chiều rộng). Phần không đáp ứng các hướng dẫn có thể bị cong vênh hoặc tách khỏi mô hình trong quá trình in. Vui lòng tăng độ dày hoặc chọn vật liệu khác.
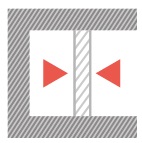
Trụ được hỗ trợ là khi cả hai đầu được nối với tường.
Hình 3
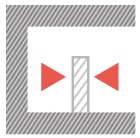
Trụ không được hỗ trợ là khi chỉ một đầu được nối với tường.
Hình 4
Chi tiết nổi. Chi tiết nổi là các tính năng nổi trên mô hình, ví dụ như văn bản. Tính năng không đáp ứng các hướng dẫn về độ dày và chiều cao có thể không hiển thị trên sản phẩm in của bạn. Vui lòng xem xét tác động của hậu xử lý. Chiều rộng và chiều cao của tính năng có thể cần được tăng lên hoặc chọn vật liệu phù hợp.
Hình 5
Chi tiết chạm khắc. Chi tiết chạm khắc là các tính năng được khắc hoặc lõm xuống dưới mô hình của bạn. Tính năng không đáp ứng các hướng dẫn về độ dày và chiều cao có thể không hiển thị trên sản phẩm in của bạn. Vui lòng xem xét tác động của hậu xử lý. Chiều rộng và chiều cao của tính năng có thể cần được tăng lên hoặc chọn vật liệu phù hợp.
Hình 6
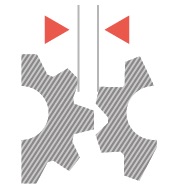
Khoảng cách.Khoảng cách là khoảng cách cần thiết giữa hai bộ phận kết nối hoặc di động của mô hình. Có thể không thể loại bỏ hỗ trợ nếu khoảng cách nhỏ hơn khoảng cách yêu cầu.
Hình 7
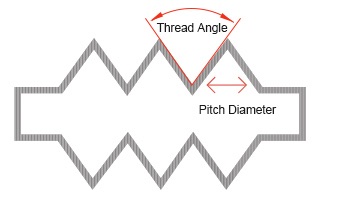
Ren và Ốc vít. Thiết kế và in 3D ren và ốc vít vừa vặn là một thách thức. Góc ren được đề xuất là 20°. Đường kính thay đổi tùy theo vật liệu và giá trị được đề xuất lớn hơn 0.6mm.
Hình 8
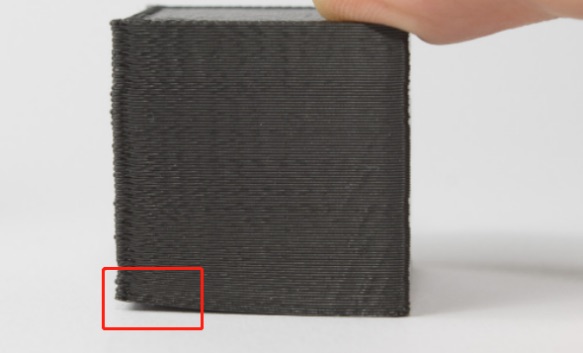
Cong vênh. Cong vênh xảy ra do vật liệu co lại trong quá trình in 3D do sự chênh lệch nhiệt độ giữa các lớp quá lớn, tạo ra căng thẳng bên trong mô hình. Khi quá trình này trở nên quá nhiều, các lớp dưới bắt đầu bị kéo hoặc nâng lên. Đây là một sự thay đổi vật lý khi chảy, sinter, quét bằng tia laser hoặc đông đặc. Ngoài ra, các bề mặt phẳng dễ bị cong vênh. Giải pháp là tránh các bề mặt phẳng lớn hoặc thêm các góc bo tròn vào mô hình 3D.
i.e.:
Hình 9
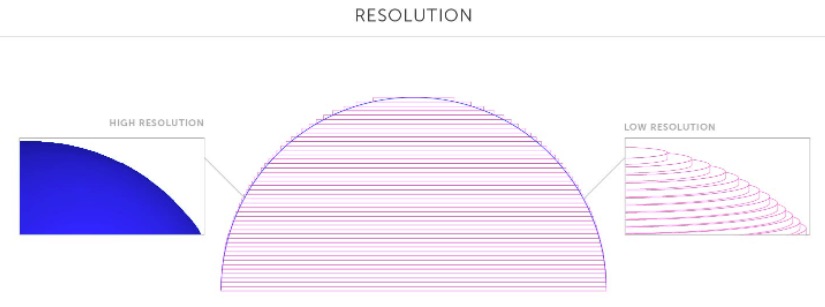
Độ phân giải bề mặt. Để đảm bảo in chất lượng tốt, mức độ chi tiết và chọn độ phân giải phù hợp nên được xem xét. Mức độ chi tiết khác nhau tùy theo công nghệ và vật liệu in 3D khác nhau. Do đó, việc thiết kế mức độ chi tiết tối thiểu của mô hình 3D và chọn dịch vụ in 3D tương ứng là quan trọng.
i.e.:
Hình 10
dung sai. Dung mô tả mức độ chênh lệch từ một giá trị cụ thể là được mong đợi hoặc chấp nhận được. Trong in 3D, các máy có dung sai cụ thể. Điều này có nghĩa là các bản in có thể hơi khác biệt so với kích thước thực tế. Dung si chặt chẽ chỉ độ chính xác kích thước đồng đều cao hơn.
3.Quy In 3D SLA
Lý Thuyết In 3D
SLA, còn được biết với tên gọi Stereolithography, là công nghệ In 3D sử dụng tia laser UV để liên tục làm đông đặc nhựa lỏng lớp bằng lớp, và cuối cùng tạo ra một vật thể rắn.
Quy Tắc Thiết Kế
1. Tường Được Hỗ Trợ
2. Tường Không Được Hỗ Trợ
Vật Liệu
Độ Dày Tường
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1mm
Somos® WaterShed XC 11122
1mm
3. Đường Khoan Nhỏ Nhất
Vật Liệu
Đường Kính
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1.2mm
Somos® WaterShed XC 11122
0.8mm
4. Đường Khoan Thoát Nhỏ Nhất
Khuyến nghị: > 2.0 mm Đường kính
5. Độ Dày Trụ Thấp Nhất
Vật Liệu
Trụ Được Hỗ Trợ
Trụ Không Được Hỗ Trợ
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
1.2mm
1.5mm
Somos® WaterShed XC 11122
0.5mm
0.5mm
6.Chi tiết nổi tối thiểu
Chất liệu
Chiều rộng & chiều cao
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1.2mm
Somos Tough Resin
1.5mm
Somos® WaterShed XC 11122
0.5mm
7. Chi tiết khắc tối thiểu
Chất liệu
Chiều rộng & chiều cao
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1.2mm
Somos Tough Resin
1.5mm
Somos® WaterShed XC 11122
0.5mm
8. Góc nhô không hỗ trợ tối thiểu
Khuyến nghị: >20° từ mặt phẳng
Chất liệu
Chiều rộng & chiều cao
Somos® GP Plus 14122 C-UV 9400E Somos® Taurus Somos® LEDO 6060
1.2mm
Somos Tough Resin
1.5mm
Somos® WaterShed XC 11122
0.5mm
9. Khoảng cách tối thiểu
Chất liệu
Khoảng cách cách ly
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
2.0mm
Somos® WaterShed XC 11122
0.5mm
10.Yêu cầu thiết kế ren và vít
Vật liệu
Đường kính tâm
Góc ren
Somos® GP Plus 14122 C-UV 9400E Somos Tough Resin Somos® Taurus Somos® LEDO 6060
0.6mm
20°
Somos® WaterShed XC 11122
0.5mm
20°
11. dung sai
200μm hoặc 0.2%
4. Quy trình in SLS
Lý thuyết in
SLS, Sintering Laser có chọn lọc, sử dụng tia laser công suất cao để sinter vật liệu bột, dẫn tia laser tự động đến các điểm dựa trên mô hình 3D, liên kết vật liệu với nhau để tạo ra một cấu trúc rắn và ổn định.