

Bản in khuôn nhựa MS1 (1.2709) bằng thép maraging với làm mát đồng dạng | Nghiên cứu trường hợp in 3D SLM khuôn nhựa
Bản in nhựa MS1 (1.2709) bằng thép maraging với các kênh làm mát đồng dạng bên trong, được sản xuất bằng in kim loại 3D SLM. 16+ cổng làm mát bên trong, độ chính xác vị trí ±0.05 mm, HRC 50–55 sau khi già hóa, giảm 35% thời gian chu kỳ, giảm 50% phế liệu. Thay thế cho làm mát bản in khoan cho khuôn có nhiều khoang.
Nghiên cứu trường hợp: Chèn khuôn thép MS1 Maraging làm mát theo hình dạng
Vật liệu: MS1 / 1.2709 (X3NiCoMoTi18-9-5) | Quy trình: SLM + Xử lý già | Khuôn ép nhựa cao suất
Nghiên cứu trường hợp Inox 3D
1. Bối cảnh
Một nhà sản xuất ép nhựa chính xác đang sản xuất một chi tiết đóng gói thành mỏng 16 khoang trên một máy ép công suất lớn. Khuôn cũ sử dụng lõi thép công cụ P20 với đường làm mát khoan thẳng, và bố trí khoang khiến không thể khoan đường nước gần cổng. Kết quả: chi bị cong vênh ở các góc, tỷ lệ phế phẩm đạt 8%, và thời gian làm mát chiếm ưu thế trong chu kỳ. Một chèn làm mát theo hình dạng bằng thép maraging — các kênh tuân theo hình dạng khoang vào các góc mà các phương pháp khoan thông thường không tiếp cận được — là cần thiết để kiểm soát thời gian chu kỳ và tỷ lệ phế phẩm.
2. Thách thức
Yêu cầu thiết kế bao gồm:
· 16+ cổng làm mát theo hình dạng bên trong được sắp xếp xung quanh bố trí khoang, với các kênh tuân theo đường viền khoang vào các góc cổng
· Thép maraging MS1 (1.2709) — độ cứng HRC 50–55 sau khi xử lý già, có thể đánh bóng đến độ bóng gương SPI-A3
· Độ chính xác vị trí ±0.05 mm trên mỗi cổng bên trong so với bề mặt khoang
· Các kênh không có dấu hiệu hỗ trợ trên bề mặt ướt (hình dạng tự hỗ trợ khi in)
· Khả năng tôi toàn bộ — độ cứng đồng đều từ bề mặt khoang đến lõi chèn, không có điểm mềm
· Giao hàng trong 3 tuần cho thử nghiệm mẫu đầu tiên
3.Giải pháp
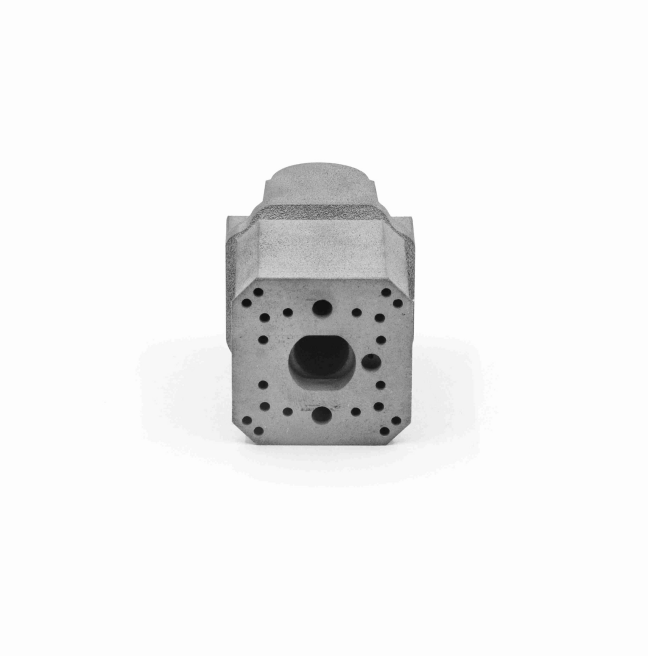
Chi tiết khuôn được thiết kế lại với các kênh làm màng tối ưu hóa hình học bao quanh bố trí khoang khuôn — bao gồm các góc cửa khuôn mà các đường khoan truyền thống không thể tiếp cận — và được chế tạo bằng Phép nung chảy laser chọn lọc (SLM) bằng bột thép MS1 (1.2709) maraging. Quá trình SLM đã in mạng lưới kênh phức tạp, cổng chính trung tâm, 16+ cổng xả và hình học hướng về khoang khuôn trong một lần xây dựng không có mối hàn và không có đường khoan. Tất cả các kênh được định hướng để tự đỡ trong quá trình in, do đó bề mặt tiếp xúc chất lỏng được chế tạo như nguyên bản — không có dấu hiệu hỗ trợ cần phá vỡ hoặc niêm phong.
Sau khi in, chi tiết được giảm ứng suất ở 490 °C, xử lý dung dịch ở 820 °C, già hóa ở 480 °C trong 5 giờ để đạt độ cứng HRC 50–55, sau đó gia công hoàn thiện trên bề mặt khoang và đánh bóng đến SPI-A3. Thép maraging được chọn cụ thể vì nó làm cứng đồng đều từ bề mặt đến lõi (không có nguy cơ khử carbon), giữ ổn định kích thước qua quá trình già hóa (<0,05% biến dạng), và đánh bóng đến độ bóng quang học cần thiết cho các chi tiết bao bì trang trí.
 bsp;
Hình 1: Chi tiết khuôn in bằng SLM từ thép maraging MS1 (1.2709) — cổng chính trung tâm, 16+ mảng cổng xả, bề mặt tiếp xúc chất lỏng được chế tạo như nguyên bản. Sau khi già hóa, chi tiết đạt độ cứng HRC 50–55 và được đánh bóng đến SPI-A3 trên bề mặt khoang.
4.Kết quả
· Giảm 35% thời gian chu kỳ — từ 28 giây xuống còn 18 giây trong lần chạy được tối ưu hóa đầu tiên
· Giảm 50% phế liệu — từ 8% xuống còn 4% — loại bỏ hoàn toàn độ cong mép
· Độ cứng đồng đều HRC 50–55 — không có điểm mềm, đánh bóng đạt SPI-A3 trên bề mặt khoang
· Độ chính xác cổng ±0.05 mm — 16+ kênh, mỗi cổng nằm trong dung sai tương đối với khoang
· Kênh tự đỡ — bề mặt tiếp xúc được chế tạo sẵn, không có dấu hiệu đỡ cần bị niêm phong
· Thời gian giao hàng: 3 tuần — từ CAD đến bộ phận đã được xử lý, đánh bóng, sẵn sàng lắp ráp
“Các kênh cong tiếp cận được những góc mà chúng tôi không bao giờ khoan được. Thời gian chu kỳ giảm 35% trên sản phẩm đầu tiên, và thép maraging được đánh bóng đến độ bóng gương mà không có điểm mềm.”
Vật liệu: MS1 / Thép Maraging 1.2709 | Quy trình: SLM + Xử lý | Ứng dụng: Đúc khuôn làm mát cong