آن لائن 3D پرنٹنگ سروس
80 سے زائد میٹل اور پلاسٹک مواد میں حصوں کے فوری آن لائن اقتباسات حاصل کریں۔ تمام US آرڈرز پر مفت شپنگ۔ ISO 9001:2015، ISO 13485 اور AS9100D سند یافتہ۔نیا 3D پرنٹنگ اقتباس شروع کریں
فائل کی قسم: STL, STP, STEP
پرائیویسی: آپ کی تمام فائلیں ہمارے پاس محفوظ ہیں۔ ہماری پرائیویسی پالیسی پڑھیں۔پلاسٹک انجیکشن مولڈنگ کیا ہے؟
انجیکشن مولڈنگ ایک مینوفیکچرنگ عمل ہے جس میں میٹل سانچے کی کیویٹی کو مائع پلاسٹک ریزن سے بھرا جاتا ہے، جو پھر ٹھنڈا ہو کر پلاسٹک حصہ بن جاتا ہے۔
یہ عام طور پر بڑے پیمانے پر پلاسٹک حصوں کی مینوفیکچرنگ کے لیے استعمال ہوتا ہے کیونکہ اس میں مواد کی ضائعی کم اور فی حصہ لاگت کم ہوتی ہے۔ یہ میڈیکل ڈیوائسز، کنزیومر مصنوعات اور آٹوموٹو جیسی صنعتوں کے لیے ایک مثالی مینوفیکچرنگ عمل ہے۔
ہمارا پلاسٹک انجیکشن مولڈنگ عمل کسٹم پروٹوٹائپس اور حتمی استعمال کے پروڈکشن حصے محض 1 دن کے لیڈ ٹائم کے ساتھ تیار کرتا ہے۔ ہم ایلومینیم سانچے استعمال کرتے ہیں جو سرمایہ کاری مؤثر ٹولنگ اور تیز مینوفیکچرنگ سائیکلز فراہم کرتے ہیں، اور تقریباً 200 مختلف تھرموپلاسٹک ریزنز اسٹاک میں رکھتے ہیں۔
پلاسٹک انجیکشن مولڈنگ کے عام استعمالات:
- کم حجم پروڈکشن
- برج ٹولنگ
- پائلٹ رنز
- فنکشنل ٹیسٹنگ اور پروٹوٹائپنگ
"HP میں ہمارے لیے یہ بات نہایت دلچسپ رہی ہے کہ ہم اصل مواد — جو ہم حتمی پروڈکشن میں استعمال کریں گے — سے حصے اتنے تیزی سے حاصل کر پاتے ہیں۔"
پلاسٹک مولڈنگ کی صلاحیتیں
| امریکی | میٹرک | |
|---|---|---|
| سائز | 18.9 in. x 29.6 in. x 8 in. | 480mm x 751mm x 203mm |
| حجم | 59 cu. in. | 966,837 cu. mm |
| گہرائی | 4 in. services.injection.fromPartingLine | 101mm services.injection.fromPartingLine |
| پروجیکٹڈ مولڈ ایریا | 175 sq. in. | 112,903 sq. mm |
رواداریاں: عام طور پر ہم +/- 0.003 in. (0.08mm) کی مشیننگ رواداری برقرار رکھ سکتے ہیں، جس میں ریزن رواداری شامل ہے جو +/- 0.002 in./in. (0.002mm/mm) سے زیادہ ہو سکتی ہے مگر اس سے کم نہیں۔

تھرموپلاسٹک مواد
ہمارے پاس 100 سے زائد تھرموپلاسٹک اور تھرموسیٹ مواد کا وسیع انتخاب ہے۔ اور اگر آپ متبادل مواد کے آپشنز تلاش کر رہے ہیں تو ہماری یہ دیکھیں ریزن متبادل کی گائیڈ ABS، PC، PP اور دیگر عام مولڈڈ پلاسٹکس کے لیے۔
سطحی فنش آپشنز
ڈرافٹ زاویے کی ضروریات درخواست کردہ فنش کے مطابق مختلف ہوں گی۔ انڈسٹری سٹینڈرڈ Mold-Tech فنشز بھی دستیاب ہیں۔
| فنش | تفصیل |
|---|---|
| PM-F0 | غیر کاسمیٹک، فنش Protolabs کی صوابدید پر |
| PM-F1 | کم کاسمیٹک، زیادہ تر ٹول مارکس ہٹا دیے گئے |
| PM-F2 | غیر کاسمیٹک، EDM قابل اجازت |
| SPI-C1 | 600 گرٹ پتھر، 10-12 Ra |
| PM-T1 | SPI-C1 + ہلکا بیڈ بلاسٹ |
| PM-T2 | SPI-C1 + درمیانہ بیڈ بلاسٹ |
| SPI-B1 | 600 گرٹ پیپر، 2-3 Ra |
| SPI-A2 | گریڈ #2 ڈائمنڈ بف، 1-2 Ra |
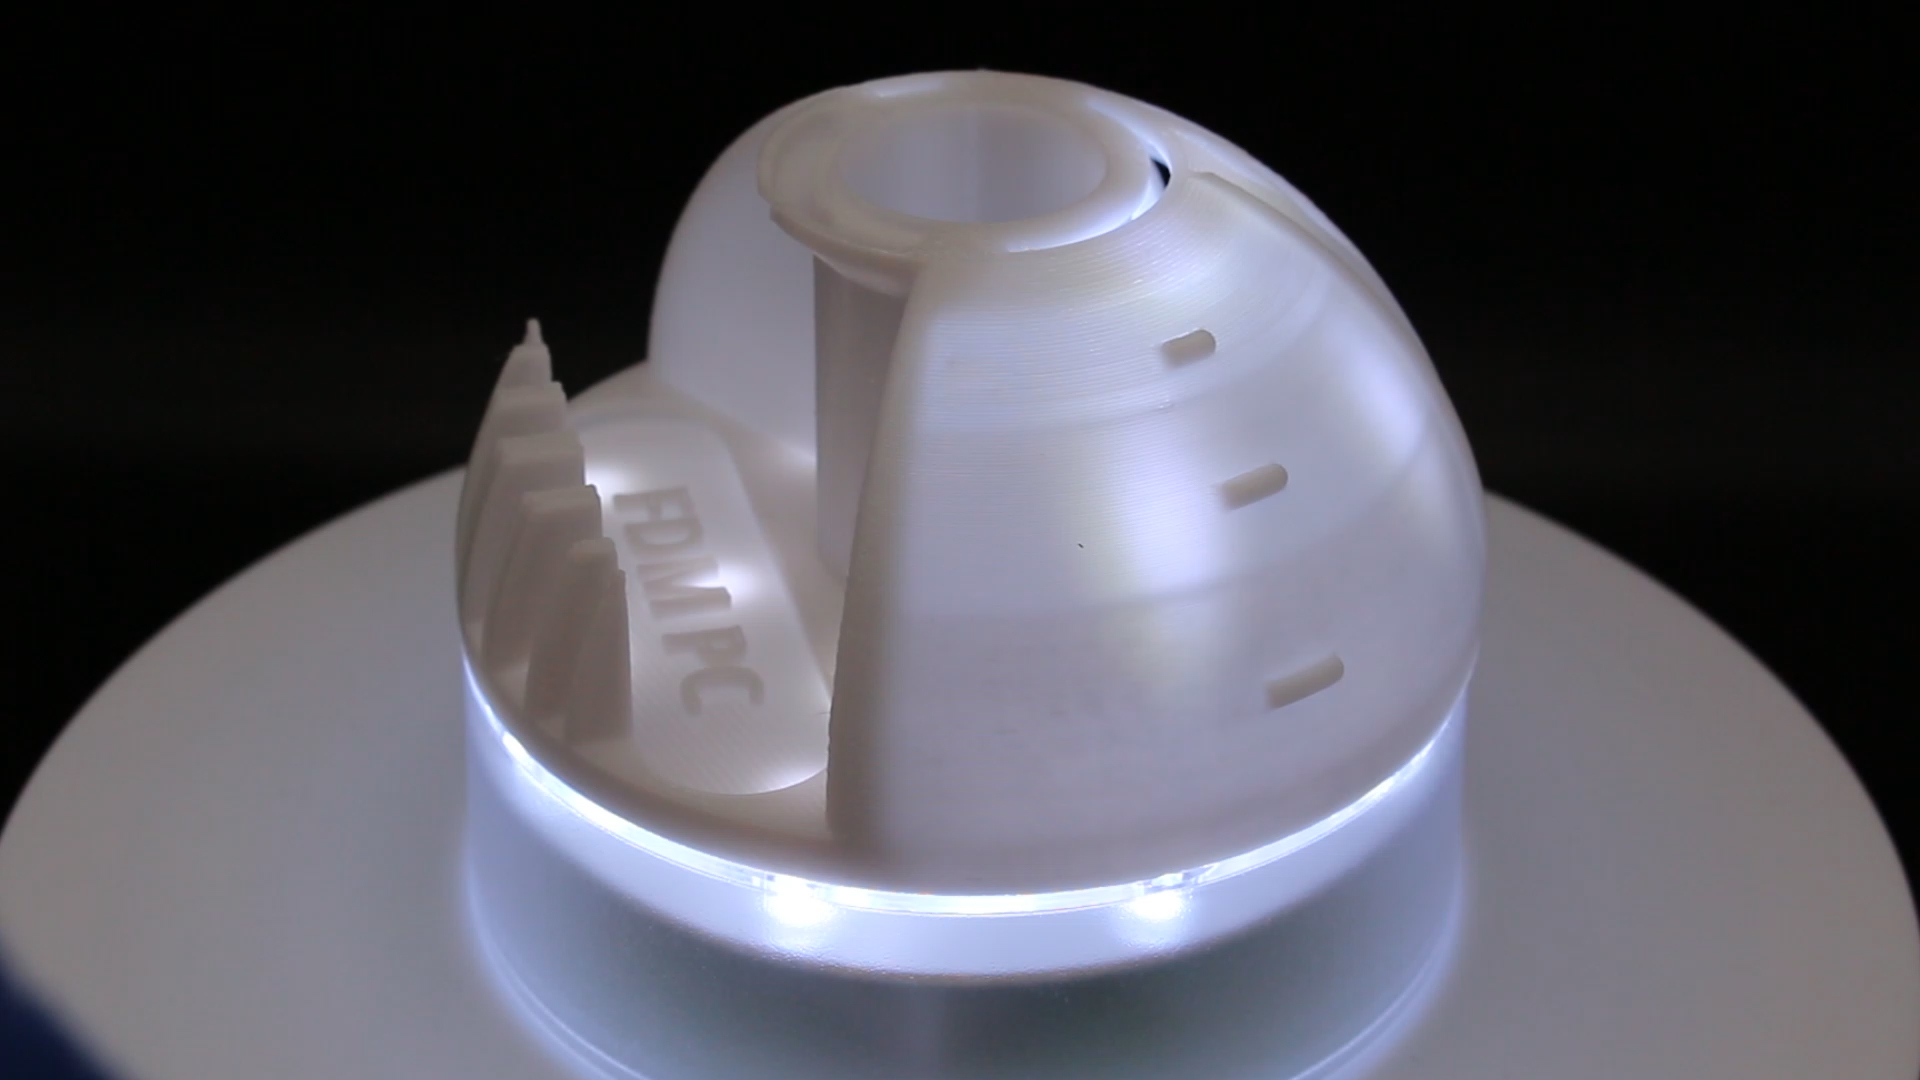
کسٹم مولڈڈ حصوں کے لیے کوالٹی انسپکشنز اور فنشنگ آپشنز
اپلی کیشن کی ضروریات کے مطابق، انجیکشن مولڈنگ اقتباس کی درخواست کرتے وقت آپ مندرجہ ذیل میں سے انتخاب کر سکتے ہیں۔
پس پروسیسنگ

پلاسٹک انجیکشن مولڈنگ کیسے کام کرتی ہے؟

مولڈڈ حصوں کی مینوفیکچرنگ کا عمل پیچیدہ ہے۔ آپ کے حصوں کے مولڈ ہونے سے پہلے ہی ہم جامع مینیوفیکچر ایبلٹی فیڈ بیک اور مشاورتی ڈیزائن سروسز کے ساتھ آپ کی مدد کے لیے موجود ہوتے ہیں، تاکہ رِزن کے سانچے میں آنے سے پہلے آپ سانچہ ڈیزائن کی غلطیوں سے بچ سکیں۔ اس کے بعد ہمارا پروڈکشن عمل سائنٹیفک مولڈنگ کے ذریعے دستاویزی اور بہتر بنایا جاتا ہے تاکہ آپ کو ہر پروڈکشن رن میں اعلیٰ معیار کے حصے مستقل اور قابل اعتماد طریقے سے ملیں۔
ماڈلز پر آپ کی نشاندہی کردہ کریٹیکل ٹو کوالٹی (CTQ) ابعاد ہمیں بتاتے ہیں کہ آپ کے حصوں کی کامیابی کے لیے کون سے علاقے سب سے اہم ہیں۔ جیسے ہی حصوں کی مولڈنگ شروع ہوتی ہے، خودکار ان لائن CMM ٹیکنالوجی کے ذریعے عمل اور نمونوں کی کوالیفیکیشن کی جاتی ہے، جو بغیر کسی اضافی لیڈ ٹائم کے تفصیلی FAI اور پروسیس کیپیبلٹی اسٹڈی تیار کرتی ہے۔
ہماری تھرموپلاسٹک انجیکشن مولڈنگ ایک معیاری عمل ہے جس میں ایلومینیم سانچہ استعمال ہوتا ہے جس میں کوئی ہیٹنگ یا کولنگ لائنیں نہیں ہوتیں، یعنی سائیکل ٹائمز کچھ زیادہ ہوتے ہیں۔ سائنٹیفک مولڈنگ عمل کے حصے کے طور پر ہمارے مولڈرز فل اسپیڈ، ہولڈ پریشر اور ہولڈ ٹائم کو آزادانہ طور پر بہتر بناتے اور مانیٹر کرتے ہیں، اور وقتاً فوقتاً حصے کے معیار اور کاسمیٹکس کا معائنہ کرتے ہیں۔ مولڈنگ کے دوران ہم ابعادی درستگی کو یقینی بنانے کے لیے خودکار ان لائن CMM استعمال کرتے ہیں، اور تفصیلی پروسیس کیپیبلٹی اسٹڈی اور FAI رپورٹ بھی تیار کرتے ہیں۔
ریزن کے دانے بیرل میں لوڈ کیے جاتے ہیں جہاں وہ بالآخر پگھلائے جاتے ہیں، کمپریس کیے جاتے ہیں اور سانچے کے رنر سسٹم میں انجیکٹ کیے جاتے ہیں۔ گرم رِزن گیٹس کے ذریعے سانچے کی کیویٹی میں ڈالی جاتی ہے اور حصہ مولڈ ہو جاتا ہے۔ ایجیکٹر پن حصے کو سانچے سے نکالنے میں مدد دیتے ہیں جہاں سے وہ لوڈنگ بن میں گرتا ہے۔ جب رن مکمل ہو جاتا ہے تو حصے (یا ابتدائی نمونہ رن) ڈبوں میں بند کر کے تھوڑی دیر بعد بھیج دیے جاتے ہیں۔