آن لائن ڈی پرنٹنگ سروس
80 سے زیادہ دھاتوں اور پلاسٹک مواد میں حصوں پر آن لائن فوری کوٹ حاصل کریں۔ تمام امریکی آرڈرز پر مفت شipping۔ آئی ایس او 9001:2015، آئی ایس او 13485 اور اے ایس 9100ڈ سرٹیفائیڈ۔ایک نیا ڈی پرنٹنگ کوٹ شروع کریں
فائل کی قسم: اسٹی ایل، اسٹی پی، اسٹپ
پرائیویسی: آپ کی تمام فائلیں ہمارے پاس محفوظ ہیں۔ ہمارے پرائیسی پالیسی پڑھیں۔میٹل ڈی پرنٹنگ مواد کی رہنما
OLA کا SLM ورکشاپ ہمارے مرکزی کاروباری عملوں میں سے ایک ہے، جس میں 40 سے زیادہ میٹل پرنٹنگ سسٹمز کا ایک بیڑا شامل ہے۔ ہم 8 مختلف آلی مواد کی حمایت کرتے ہیں اور 800 mm تک کے زیادہ سے زیادہ ایک محور بنیادی ابعاد کے حصوں کو سنبھال سکتے ہیں۔

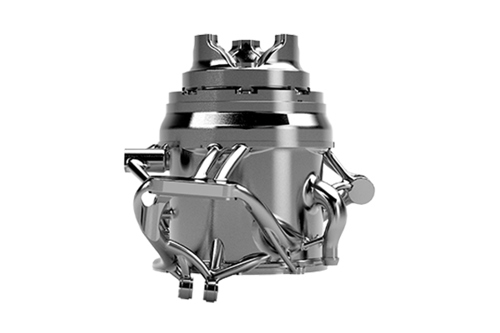
ڈائریکٹ میٹل لیزر سنٹرنگ (DMLS) ایصال میٹل 3D پرنٹنگ عمل ہے جو مکمل کارکردہ میٹل prototypes اور پیداوار حصوں کو 7 دن یا اس سے کم میں بناتا ہے۔ مختلف دھاتوں کی ایک رینج حتمی حصوں کو پیدا کرتی ہے جو استعمال کے لیے استعمال کی جا سکتی ہیں۔
میٹل 3D پرنٹنگ ٹیکنالوجی عام طور پر استعمال ہوتی ہے:
- پروٹو ٹائپنگ پروڈکشن گریڈ میٹریئلز میں
- پیچیدہ جیومیٹری
- عملی، استعمال کے حصے
- ایک اسمبلی میں دھات کے اجزا کو کم کرنا
میٹل ڈی پرنٹنگ مٹیریل آپشنز
نیچے ڈی پرنٹنگ کے لیے �مارے دستیاب میٹل آلوے دیئے گئے ہیں۔ مختلف حرارتی علاجوں کا مواد کے مطابق دستیاب ہیں۔
Stainless Steel 316L
+Aluminum Alloy AlSi10Mg
+Titanium Alloy TC4 (Ti6Al4V)
+Stainless Steel 17-4PH
+Aluminum Alloy 6061
+18Ni300 MS1(1.2709)
+CuCrZr
+CuSn10
+Inconel718(GH4169)
+CoCrMoW
+TA0
+W
+مواد کی خصوصیات کا موازنہ کریں
| مادہ | شدت کی طاقت | طویل ہونا | حد سے زیادہ تعمیر |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 μm = اعلیٰ ریزولوشن (HR)
30، 40، اور 60 μm = عام ریزولوشن (NR)
یہ اعداد و شمار تقریبی ہیں اور متعدد عوامل پر منحصر ہیں، جس میں مشین اور عمل کے پیرامیٹرز شامل ہیں لیکن ان تک محدود نہیں ہیں۔ اس طرح فراہم کردہ معلومات لازمی نہیں ہیں اور سرٹیفائڈ سمجھی نہیں جاتی ہیں۔ جب کارکردگی حیاتی ہو، تو اضافی مواد یا حتمی حصوں کی آزاد لیب ٹیسٹنگ بھی غور کریں۔

ستانڈرڈ فنش
مواد اور ریزولوشن کے مطابق 200 سے 400 µin Ra (0.005 سے 0.010mm Ra) کے خشکی کے قدرات کی توقع کریں۔ سپورٹ اسٹرکچرز ہٹا دیئے جاتے ہیں اور لےر لائنز نظر آتی ہیں۔

کسٹم فنش
ہم مختلف گریٹس میں برشڈ سطحیں اور میرر پولیش فنش پیش کرتے ہیں۔ یقینی بنائیں کہ کہیں کہ کسٹم سطح فنش کا استعمال فنکشنل یا آرٹسٹک مقاصد کے لیے ہے تاکہ ہم آپ کو ہمارے کسٹم آپشنز کے بارے میں بہترین مشورہ دے سکیں۔
میٹل ڈی پرنٹڈ حصوں کے لیے پوسٹ-پروسسنگ صلاحیتیں
DMLS کے ذریعے تیاری کے لیے آخری میٹل اجزاء کی طاقت، ڈائمینشنل ایکسٹریمیٹی، اور کاسمیک ظاہریہ کو بہتر بنائیں۔
سرفیس فنشنگ
- 3- اور 5-ایکس میلنگ
- ٹرننگ
- پولش (میرر یا برشڈ)
- پاسویشن
- وائر EDM
- ٹیپنگ اور ریمنگ
حرارتی علاج
- اسٹریس رلیف
- NADCAP حرارتی علاج
- ہوٹ آئسو اسٹیٹ پریسنگ (HIP)
- حل اینیلنگ
- عمر رسیدہ ہونا
میکانیکی ٹیسٹنگ
- ٹینسل
- راکویل ہارڈنس
پاؤڈر تحلیل اور مواد
- تعلق
- کیمیاء
- ذرات کا سائز اور تقسیم کا تحقیق


میٹل 3D پرنٹنگ کیوں استعمال کریں؟
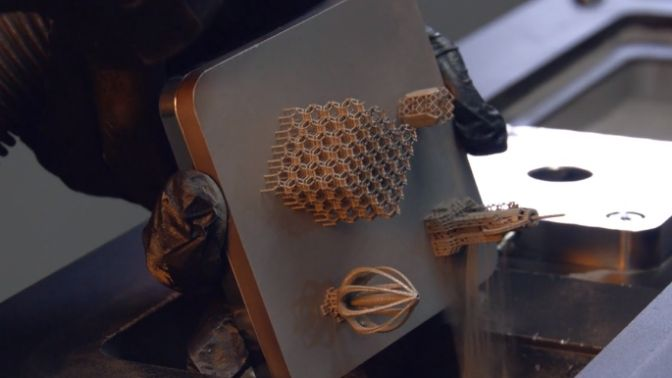
یہ دیکھیں کہ میٹل ایڈیٹیو مینوفیکچرنگ ٹیکنالوجی کو ایک اسمبلی میں اجزا کم کرنے، پیچیدہ جیومیٹری تیار کرنے، اور آخر کار آپ کو وقت اور لاگت بچانے کے لیے کیسے استعمال کیا جا سکتا ہے۔
میٹل 3D پرنٹنگ کیسے کام کرتا ہے؟
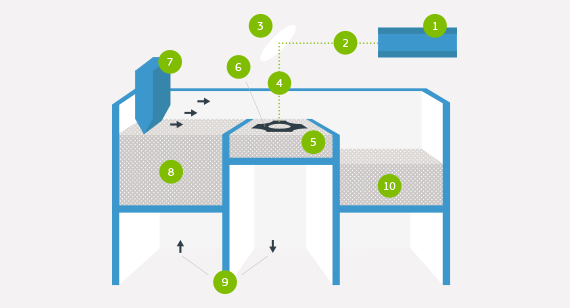
DMLS مشین ہر لیئر کو سینٹر کرنا شروع کرتی ہے - پہلے سپورٹ اسٹرکچرز کو بیس پلیٹ پر، پھر پارٹ خود کو - ایک لیزر کے ذریعے جو میٹالک پاؤڈر کے بستر پر مقصود ہوتا ہے۔ ایک کراس سیکشن لیئر پاؤڈر میکرو-ویلڈ ہونے کے بعد، بنانے والا پلیټ نیچے آ جاتا ہے اور ایک ریکوٹر بلیڈ پلیٹ کے اوپر سے گزرتی ہے تاکہ اگلی پاؤڈر کی لیئر کو ایک انرٹ بنانے والے چیمبر میں ڈال دیا جائے۔ عمل لیئر بہ لیئر دہرا جاتا ہے تاکہ بنانا مکمل ہو جائے۔
جب بنانا مکمل ہوتا ہے، پہلے برشنگ کا عمل پارٹس پر دستی طور پر انجام دیا جاتا ہے تاکہ زیادہ تر لوoose پاؤڈر ہٹا دیا جائے، اس کے بعد مناسب ہیٹ ٹریٹ چکر جب تک سپورٹ سسٹمز میں فکسچرڈ ہوتا ہے تاکہ کسی بھی اسٹریس کو دور کیا جا سکے۔ پارٹس کو پلیٹ سے نکالا جاتا ہے اور سپورٹ اسٹرکچرز کو پارٹس سے ہٹا دیا جاتا ہے، پھر ضروری بیڈ بلسٹنگ اور ڈیبرنگ کے ساتھ ختم کیا جاتا ہے۔ آخر DMLS پارٹس تقریباً 100 فیصد ڈینس ہوتی ہیں۔