

MS1 (1.2709) Maraj Çeliği Konformal Soğutma Kalıp İçi | SLM 3D-Baskılı Plastik Enjeksiyon Kalıp Vaka Çalışması
MS1 (1.2709) maraj çeliği plastik enjeksiyon kalıp içi, dahili konformal soğutma kanalları ile, SLM metal 3D baskı ile üretilmiştir. 16+ dahili soğutma portu, ±0.05 mm konum hassasiyeti, yaşlandırma sonrası HRC 50-55, %35 döngü süresi azalması, %50 atık azalması. Yüksek-boşluklu kalıplar için delikli iç soğutmayı değiştirir.
Vaka Çalışması: MS1 Maraj Çeliği Kalıp Takımı ile Konformal Soğutma
Malzeme: MS1 / 1.2709 (X3NiCoMoTi18-9-5) | İşlem: SLM + Yaşlandırma | Yüksek-Kavite Plastik Enjeksiyon Kalıbı
Metal 3D Baskı Vaka Çalışması
1. Arka Plan
Bir hassas plastik enjeksiyon kalıbı üreticisi, yüksek tonajlı bir pres üzerinde 16 boşluklu ince duvarlı paketleme parçası üretiyordu. Kalıbın P20 kalıp çeliği çekirdeği düz delikli soğutma hatları kullanıyordu ve boşluk düzeni, kapılar yakınında su hatları delmeyi imkansız kılıyordu. Sonuç: parça köşelerde eğriliyordu, atık oranı %8'deydi ve soğutma süresi döngüyü domine ediyordu. Döngü süresini ve atık oranını kontrol altına almak için, geleneksel matkapların ulaşamadığı köşelere boşluk geometrisini takip eden kanallarla donatılmış maraj çeliğinden bir konformal soğutma takımı gerekiyordu.
2. Zorluk
Tasarım gereksinimleri şunları içeriyordu:
· Boşluk düzeni etrafında düzenlenmiş 16+ dahili konformal soğutma portları, kapı köşelerine boşluk konturunu takip eden kanallarla
· MS1 (1.2709) maraj çeliği — Yaşlandırmadan sonra HRC 50–55, SPI-A3 ayna yüzeyi cilalanabilir
· Boşluk yüzeyine göre her dahili port üzerinde ±0.05 mm konumsal hassasiyet
· Islak yüzeyde destek izi olmayan kanallar (baskı sırasında kendi kendini destekleyen geometri)
· Tam sertleştirme yeteneği — Boşluk yüzeyinden takım çekirdeğine kadar eşit sertlik, yumuşak nokta yok
· İlk makale denemeleri için 3 haftada teslim edilebilir
3.Çözüm
Kalıp takımı, boşak düzeni etrafında sarmalanacak şekilde topoloji optimizasyonlu konformal soğutma kanalları ile yeniden tasarlandı - gelenekli delikli hatların ulaşamadığı kapı köşelerini de içerecek şekilde - ve Seçici Lazer Eriyimi (SLM) yöntemiyle MS1 (1.2709) maraj çelik tozu ile üretildi. SLM işlemi, karmaşık kanal ağının, merkezi ana girişin, 16+ çıkış portunun ve boşak yüzey geometrisini tek bir üretimde, kaynaklı birleşimler veya delikli hatlar olmadan yazdırdı. Tüm kanalar, yazdırma sırasında kendi kendine desteklenecek şekilde yönlendirildi, bu nedenle ıslanan yüzey üretildiği gibi kaldı - delinmesi veya sızdırılması gereken destek izi yok.
Yazdırma sonrası takım, 490 °C'de gerilim giderildi, 820 °C'de çözümlendi, 5 saat boyunca 480 °C'de yaşlandırılarak HRC 50–55 ulaşıldı, ardından boşak yüzeyinde son işlem yapıldı ve SPI-A3'e kadar cilalandı. Maraj çeliği, yüzeyden çekirdeğe kadar homojen olarak sertleşmesi (karbonlaşma riski olmaması), yaşlandırma boyunca boyutsal istikrarını koruması (<0.05% deformasyon) ve kozmetik ambalaj parçaları için gereken optik cilalama kalitesine ulaşması özellikle seçildi.
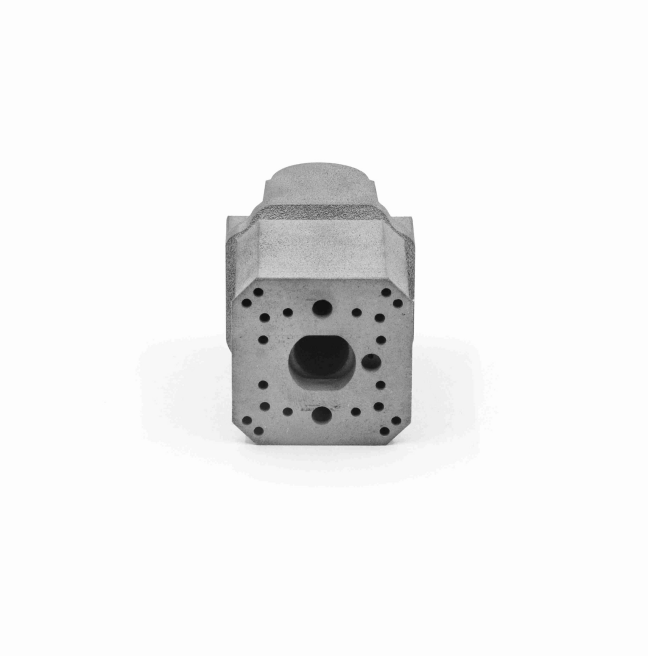
Şekil 1: SLM ile yazdırılan MS1 (1.2709) maraj çelik kalıp takımı — merkezi ana giriş, 16+ düzenlenmiş çıkış portları, üretildiği gibi ıslanan yüzeyler. Yaşlandıktan sonra takım HRC 50–55'e ulaştı ve boşak yüzeyinde SPI-A3'e kadar cilalandı.
4.Sonuç
· %35 döngü süresi azalması — ilk optimize edilmiş çalışmada 28 saniyeden 18 saniyeye
· %50 atık azalması — %8'den %4'e — köşe eğilmesi ortadan kaldırıldı
· HRC 50–55 homojen sertlik — yumuşak noktalar yok, kalıp yüzeyi SPI-A3'e parlatıldı
· ±0.05 mm kapak doğruluğu — 16+ kanal, her kapak boşluğu kalıba göre tolerans içinde
· Kendini destekleyen kanallar — yapıya uygun ıslanan yüzey, kapatılacak destek izi yok
· Teslim süresi: 3 hafta — CAD'den yaşlandırılmış, parlatılmış, takmaya hazır kalıp içineye
“Yapıya uygun kanallar, biz hiç delmeyi başaramadığımız köşelere ulaştı. İlk üründe döngü süresi %35 azaldı ve maraj çeliği aynı cilaya parlatıldı, yumuşak nokta olmadan.”
Malzeme: MS1 / 1.2709 Maraj Çeliği | İşlem: SLM + Yaşlandırma | Uygulama: Yapıya Soğutma Kalıp İçine
@