บริการพิมพ์ 3D ออนไลน์
รับราคาออนไลน์ทันทีสำหรับชิ้นงานในวัสดุโลหะและพลาสติกมากกว่า 80 ชนิด จัดส่งฟรีสำหรับทุกคำสั่งซื้อในสหรัฐอเมริกา รับรอง ISO 9001:2015, ISO 13485 และ AS9100Dเริ่มใหม่ การเสนอราคาพิมพ์ 3D
ประเภทไฟล์: STL, STP, STEP
ความเป็นส่วนตัว: ไฟล์ทั้งหมดของคุณปลอดภัยกับเรา อ่านนโยบายความเป็นส่วนตัวของเราคู่มือวัสดุการพิมพ์ 3 มิติโลหะ
โรงงาน SLM ของ OLA เป็นหนึ่งในการดำเนินงานหลักของเรา โดยมีระบบการพิมพ์โลหะมากกว่า 40 ระบบ เรารองรับวัสดุโลหะอัลลอยที่แตกต่างกันถึง 8 ชนิด และสามารถรับรองชิ้นส่วนที่มีขนาดมากสุดในแกนเดียวคือ 800 มม.

การพ่นละอองโลหะด้วยเลเซอร์โดยตรง (DMLS) เป็นกระบวนการพิมพ์ 3 มิติโลหะในระดับอุตสาหกรรมที่สร้างต้นแบบโลหะที่ใช้งานได้เต็มรูปแบบและชิ้นส่วนผลิตภัณฑ์ภายใน 7 วันหรือน้อยกว่า โลหะหลากหลายชนิดสร้างชิ้นส่วนสุดท้ายที่สามารถใช้สำหรับการใช้งานจริง
เทคโนโลยีการพิมพ์ 3 มิติโลหะมักใช้สำหรับ:
- การสร้างต้นแบบในวัสดุระดับผลิต
- เรขาคณิตที่ซับซ้อน
- ชิ้นส่วนประโยชน์ และชิ้นส่วนสำหรับใช้จริง
- ลดองค์ประกอบโลหะในการประกอบ
ความสามารถในการพิมพ์ 3 มิติโลหะ
แนวทางพื้นฐานของเราสำหรับการพิมพ์ 3 มิติโลหะ ประกอบด้วับข้อควรพิจารณาในการออกแบบที่สำคัญเพื่อช่วยปรับปรุงความสามารถในการผลิตชิ้นส่วน ปรับปรุงรูปลักษณ์ภายนอก และลดระยะเวลาในการผลิตโดยรวม
*ในปัจจุบัน Inconel 718 และอลูมิเนียมเป็นวัสดุเพียงสองชนิดที่มีให้บริการบนเครื่อง X Line รูปแบบใหญ่ของเรา
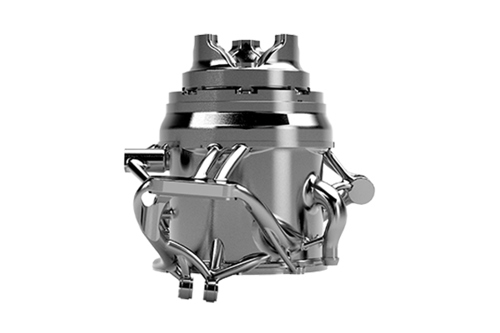
ตัวเลือกวัสดุการพิมพ์ 3 มิติโลหะ
ด้านล่างนี้คือโลหะอัลลอยที่มีให้สำหรับการพิมพ์ 3 มิติ การรังสีความร้อนหลายรูปแบบมีให้บริการขึ้นอยู่กับวัสดุ
Stainless Steel 316L
+Aluminum Alloy AlSi10Mg
+Titanium Alloy TC4 (Ti6Al4V)
+Stainless Steel 17-4PH
+Aluminum Alloy 6061
+18Ni300 MS1(1.2709)
+CuCrZr
+CuSn10
+Inconel718(GH4169)
+CoCrMoW
+TA0
+W
+เปรียบเทียบคุณสมบัติของวัสดุ
| วัสดุ | ความแข็งแรงในการดึง | การยืดหยุ่น | สร้างสูงสุด |
|---|---|---|---|
| Stainless Steel 316L | 104,400±14,500 psi | 32±10% | 16.54in × 16.54in × 14.17in |
| Aluminum Alloy AlSi10Mg | 46,400±7,250 psi | 6±3% | 16.81in × 20.75in × 18.11in |
| Titanium Alloy TC4 (Ti6Al4V) | 147,200±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| Stainless Steel 17-4PH | 188,500±14,500 psi | 16±2% | 12.60in × 14.17in × 14.17in |
| Aluminum Alloy 6061 | 43,500±2,900 psi | 14±5% | 13.78in × 15.75in × 14.17in |
| 18Ni300 MS1(1.2709) | 304,600±14,500 psi | 5±2% | 13.78in × 15.75in × 14.17in |
| CuCrZr | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| CuSn10 | 68,200±2,900 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| Inconel718(GH4169) | 210,300±7,250 psi | 13±3% | 13.78in × 15.75in × 14.17in |
| CoCrMoW | 166,800±5,800 psi | 10±3% | 13.78in × 15.75in × 14.17in |
| TA0 | 68,200±4,350 psi | 32±4% | 13.78in × 15.75in × 14.17in |
| W | 137,800±7,250 psi | 4±1% | 13.78in × 15.75in × 14.17in |
20 μm = ความละเอียดสูง (HR)
30, 40, และ 60 μm = ความละเอียดปกติ (NR)
ตัวเลขเหล่านี้เป็นค่าประมาณและขึ้นอยู่กับปัจจัยหลายอย่าง รวมถึงแต่ไม่จำกัดเพียง พารามิเตอร์ของเครื่องและกระบวนการ ดังนั้นข้อมูลที่ให้มาจึงไม่มีผลผูกพันและไม่ถือเป็นการรับรอง ในกรณีที่ประสิทธิภาพเป็นสิ่งสำคัญ ควรพิจารณาการทดสอบในห้องปฏิบัติการอิสระสำหรับวัสดุเพิ่มเติมหรือชิ้นงานสุดท้าย

พื้นผิวมาตรฐาน
คาดว่าค่าความหยาบจะอยู่ที่ 200 ถึง 400 µin Ra (0.005 ถึง 0.010mm Ra) ขึ้นอยู่กับวัสดุและความละเอียด โครงสร้างสนับสนุนจะถูกเอาออกและเส้นชั้นจะมองเห็นได้

การปรับแต่งผิวสำเร็จรูป
เราเสนอผิวแบบแปรรูปในหลายความละเอียดของเกรนและการเจียระไนแบบกระจกเงา โปรดระบุว่าการปรับแต่งผิวสำเร็จรูปนี้เป็นไปเพื่อวัตถุประสงค์ทางการใช้งานหรือเพื่อความงาม เพื่อให้เราสามารถให้คำปรึกษาที่ดีที่สุดสำหรับตัวเลือกที่กำหนดเองของเรา
ความสามารถในการประมวลผลหลังการผลิตสำหรับชิ้นส่วนที่พิมพ์ 3 มิตรด้วยโลหะ
ปรับปรุงความแข็งแรง ความแม่นยำของมิติ และลักษณะทางสุนทรียศาสตร์ของชิ้นส่วนโลหะสุดท้ายด้วย DMLS สำหรับการผลิต
การเสริมผิว
- การทำลาดแนวตั้ง 3- และ 5- แกน
- การหมุน
- การเจียระไน (กระจกเงาหรือแปรรูป)
- การผ่านฟ้า
- การตัดด้วยเส้นลวด EDM
- การแก้ลวดและการขัดรู
การรังสีความร้อน
- การปลดแรงตึง
- การรังสีความร้อน NADCAP
- การกดแบบไอโซสแตติก (HIP)
- การแก้ไขโดยการละลาย
- การอายุ
การทดสอบทางกลเครื่องจักร
- การดึง
- ความแข็งรอกเวลล์
การวิเคราะห์ผง & วัสดุ
- การติดตาม
- เคมี
- การวิเคราะห์ขนาดอนุภาคและการกระจาย


เหตุใดจึงควรใช้การพิมพ์ 3D โลหะ?
ดูว่าเทคโนโลยีการผลิตแบบเพิ่มโดยใช้โลหะสามารถนำมาใช้ลดส่วนประกอบภายในการประกอบ ผลิตรูปทรงที่ซับซ้อน และในที่สุดช่วยประหยัดเวลาและค่าใช้จ่ายให้คุณได้อย่างไร
การพิมพ์ 3D โลหะทำงานอย่างไร?
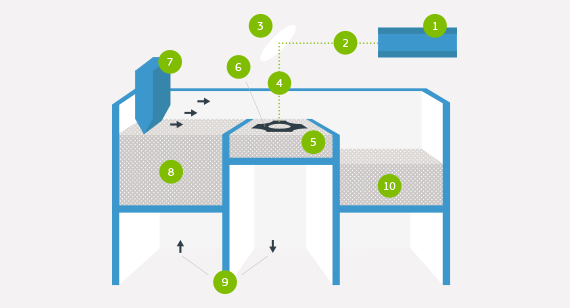
เครื่อง DMLS เริ่มกระบวนการหลอมรวมแต่ละชั้น—โดยเริ่มจากระบบโครงสร้างสนับสนุนที่ยึดกับแผ่นฐาน แล้วจึงเป็นส่วนของงานเอง—ด้วยเลเซอร์ที่ชี้ไปยังแผ่นวัสดุผงโลหะหนึ่งชั้น เมื่อชั้นของผงที่ตัดขวางนั้นถูกหลอมรวมแบบไมโครเวลดแล้ว แท่นสร้างสรรคงานจะลงไปและใบมีดประกอบจะเคลื่อนผ่านแท่นเพื่อทำการวางชั้นผงถัดไปลงในห้องสร้างสรรคงานที่เป็นก๊าซเฉื่อย กระบวนการนี้จะทำซ้ำชั้นต่อชั้นจนกว่าการสร้างสรรคงานจะเสร็จสมบูรณ์
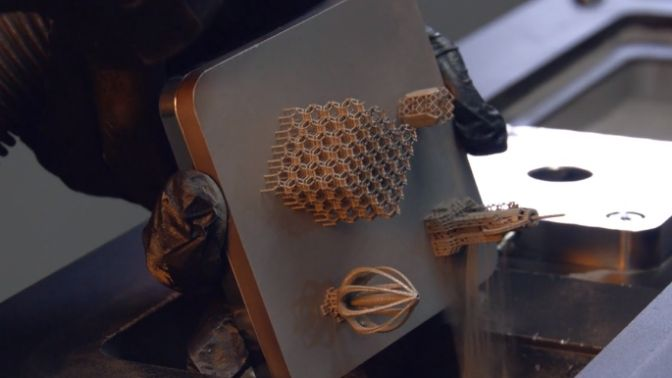
เมื่อการสร้างสรรคงานเสร็จสิ้น จะมีการทำความสะอาดเบื้องต้นด้วยการถูด้วยมือเพื่อกำจัดผงที่หลุดออกส่วนใหญ่ จากนั้นจะทำการระบายความร้อนที่เหมาะสมในขณะที่ยังคงยึดอยู่ในระบบโครงสร้างสนับสนุนเพื่รักษาความเครียดที่อาจเกิดขึ้น ส่วนงานจะถูกถอดออกจากแท่นและโครงสร้างสนับสนุนจะถูกกำจัดออกจากงาน แล้วจึงทำการเสร็มสรรค์ด้วยการทำความสะอาดด้วยลูกปิดสลิดและการกำจัดของคดเป็นต้น งาน DMLS สุดท้ายจะมีความหนาแน่นเกือบ 100 เปอร์เซ็นต์