บริการงานพิมพ์สามมิติออนไลน์
รับใบเสนอราคาออนไลน์ทันทีสำหรับชิ้นงานจากวัสดุโลหะและพลาสติกกว่า 80 ชนิด จัดส่งฟรีสำหรับคำสั่งซื้อทุกรายการในสหรัฐฯ ผ่านการรับรองมาตรฐาน ISO 9001:2015, ISO 13485 และ AS9100Dเริ่มขอใบเสนอราคางานพิมพ์สามมิติใหม่
ประเภทไฟล์: STL, STP, STEP
ความเป็นส่วนตัว: ไฟล์ทั้งหมดของคุณปลอดภัยกับเรา อ่านนโยบายความเป็นส่วนตัวของเราการปั้นพลาสติกแบบฉีดคืออะไร?
การปั้นพลาสติกแบบฉีดเป็นกระบวนการผลิตที่ประกอบด้วยการเติมเรซินพลาสติกเหลวลงในโพรงแม่พิมพ์โลหะ ซึ่งจะเย็นตัวและแข็งตัวเป็นชิ้นงานพลาสติก
กระบวนการนี้มักใช้สำหรับผลิตชิ้นงานพลาสติกเป็นจำนวนมาก เนื่องจากมีเศษวัสดุตกค้างน้อยและต้นทุนต่อชิ้นต่ำ นับเป็นกระบวนการผลิตที่เหมาะสำหรับอุตสาหกรรมต่าง ๆ เช่น เครื่องมือแพทย์ ผลิตภัณฑ์สำหรับผู้บริโภค และยานยนต์
กระบวนการปั้นพลาสติกแบบฉีดของเราผลิตต้นแบบสั่งทำพิเศษและชิ้นงานผลิตเพื่อใช้งานจริงด้วยระยะเวลาผลิตเร็วสุด 1 วัน เราใช้แม่พิมพ์อะลูมิเนียมซึ่งให้เครื่องมือที่คุ้มค่าและวงจรการผลิตที่รวดเร็วขึ้น พร้อมสต็อกเรซินเทอร์โมพลาสติกประมาณ 200 ชนิด
การใช้งานทั่วไปของการปั้นพลาสติกแบบฉีด:
- การผลิตปริมาณน้อย
- เครื่องมือเชื่อมช่วงการผลิต (bridge tooling)
- การผลิตนำร่อง
- การทดสอบเชิงหน้าที่และการสร้างต้นแบบ
"การที่เราที่ HP สามารถได้รับชิ้นงานอย่างรวดเร็วจากวัสดุจริงที่จะใช้ในการผลิตขั้นสุดท้ายเป็นสิ่งที่เปิดขอบหูเปิดขอบตาเป็นอย่างยิ่ง"
ความสามารถการปั้นพลาสติก
| สหรัฐฯ | เมตริก | |
|---|---|---|
| ขนาด | 18.9 in. x 29.6 in. x 8 in. | 480mm x 751mm x 203mm |
| ปริมาตร | 59 cu. in. | 966,837 cu. mm |
| ความลึก | 4 in. services.injection.fromPartingLine | 101mm services.injection.fromPartingLine |
| พื้นที่ฉายของแม่พิมพ์ | 175 sq. in. | 112,903 sq. mm |
ค่าคลาดเคลื่อนของขนาด: โดยทั่วไปเราสามารถรักษาค่าคลาดเคลื่อนของขนาดการตัดเฉือนได้ที่ +/- 0.003 นิ้ว (0.08mm) รวมถึงค่าคลาดเคลื่อนของเรซินที่ประกอบด้วย ซึ่งอาจมากกว่าแต่ไม่น้อยกว่า +/- 0.002 นิ้ว/นิ้ว (0.002mm/mm)

วัสดุเทอร์โมพลาสติก
เรามีตัวเลือกวัสดุเทอร์โมพลาสติกและเทอร์โมเซ็ตมากกว่า 100 ชนิดให้เลือกอย่างกว้างขวาง และหากคุณกำลังมองหาตัวเลือกวัสดุทางเลือก โปรดดู คู่มือวัสดุเรซินทดแทน สำหรับ ABS, PC, PP และพลาสติกปั้นทั่วไปอื่น ๆ
ตัวเลือกการเคลือบผิว
ข้อกำหนดมุมลากออก (draft angle) จะแตกต่างกันตามการเคลือบผิวที่ต้องการ โดยมีลวดลายผิว Mold-Tech มาตรฐานอุตสาหกรรมให้เลือกเช่นกัน
| การเคลือบผิว | คำอธิบาย |
|---|---|
| PM-F0 | ไม่เน้นความสวยงาม การเคลือบผิวเป็นดุลยพินิจของ Protolabs |
| PM-F1 | เน้นความสวยงามต่ำ รอยรอยเครื่องมือส่วนใหญ่ถูกขจัดออก |
| PM-F2 | ไม่เน้นความสวยงาม อนุญาตให้ใช้กระบวนการ EDM |
| SPI-C1 | หินขัด 600 grit, 10-12 Ra |
| PM-T1 | SPI-C1 + พ่นทรายลูกแก้วเบา |
| PM-T2 | SPI-C1 + พ่นทรายลูกแก้วปานกลาง |
| SPI-B1 | กระดาษขัด 600 grit, 2-3 Ra |
| SPI-A2 | ขัดเงินเพชรเกรด #2, 1-2 Ra |
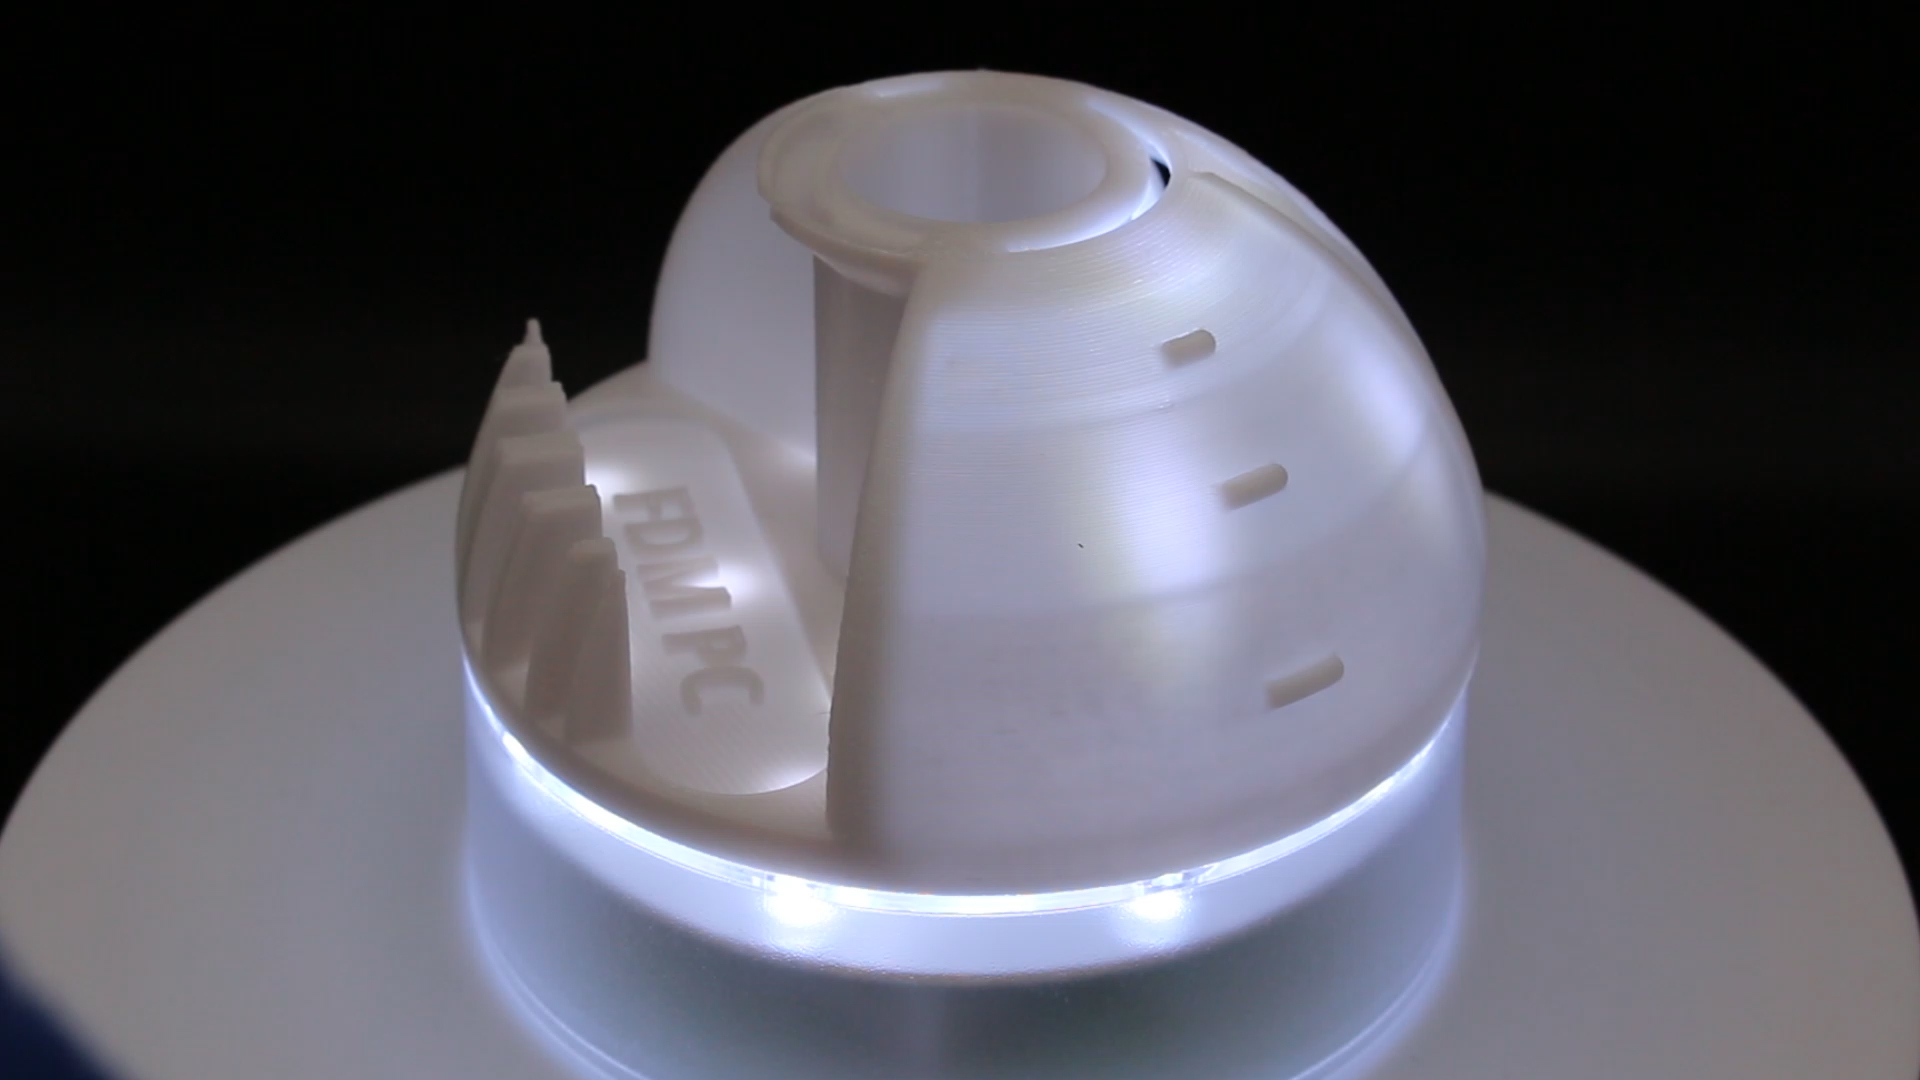
การตรวจสอบคุณภาพและตัวเลือกการเคลือบผิวสำหรับชิ้นงานปั้นสั่งทำพิเศษ
ขึ้นอยู่กับข้อกำหนดของการใช้งานของคุณ คุณสามารถเลือกจากรายการต่อไปนี้เมื่อขอใบเสนอราคาปั้นพลาสติกแบบฉีด
การทำงานหลังการผลิต

การปั้นพลาสติกแบบฉีดทำงานอย่างไร?

กระบวนการผลิตชิ้นงานปั้นมีความซับซ้อน ก่อนที่ชิ้นงานของคุณจะถูกปั้นขึ้น เราพร้อมช่วยเหลือคุณด้วยข้อเสนอแนะด้านการผลิตได้อย่างรอบด้านและบริการให้คำปรึกษาด้านการออกแบบ เพื่อให้คุณหลีกเลี่ยงข้อผิดพลาดในการออกแบบแม่พิมพ์ก่อนที่เรซินจะเข้าสู่แม่พิมพ์ จากนั้นกระบวนการผลิตของเราจะถูกจัดทำเอกสารและปรับให้เหมาะสมด้วยเทคนิค scientific molding เพื่อให้คุณได้รับชิ้นงานคุณภาพสูงอย่างสม่ำเสมอและเชื่อถือได้ในทุกรอบการผลิต
ขนาดวิกฤตต่อคุณภาพ (Critical-to-quality: CTQ) ที่คุณกำหนดบนแบบจำลองช่วยให้เราทราบว่าส่วนใดสำคัญที่สุดต่อความสำเร็จของชิ้นงาน เมื่อเริ่มการปั้นชิ้นงาน กระบวนการและตัวอย่างจะได้รับการตรวจรับด้วยเทคโนโลยี CMM แบบอัตโนมัติในสายการผลิต ซึ่งจัดทำรายงาน FAI โดยละเอียดและการศึกษาความสามารถของกระบวนการโดยไม่เพิ่มระยะเวลาผลิตเพิ่มเติม
การปั้นฉีดเทอร์โมพลาสติกของเราเป็นกระบวนการมาตรฐานที่ใช้แม่พิมพ์อะลูมิเนียมซึ่งไม่มีท่อทำความร้อนหรือระบายความร้อนผ่าน ทำให้เวลารอบการผลิตค่อนข้างนานกว่า ในฐานะส่วนหนึ่งของกระบวนการ scientific molding ผู้ผลิตของเราจะปรับและเฝ้าระวังความเร็วการเติมแรงดันค้าง และเวลาค้างอย่างเป็นอิสระ พร้อมตรวจสอบคุณภาพและความสวยงามของชิ้นงานเป็นระยะ ระหว่างกระบวนการปั้น เราใช้เครื่อง CMM แบบอัตโนมัติในสายการผลิตเพื่อรับประกันความแม่นยำเชิงขนาด และจัดทำการศึกษาความสามารถของกระบวนการโดยละเอียดพร้อมรายงาน FAI
เม็ดเรซินจะถูกบรรจุลงในกระบอก (barrel) ซึ่งจะถูกหลอมละลาย อัดอัตรา และฉีดเข้าสู่ระบบทางวิ่ง (runner) ของแม่พิมพ์ในที่สุด เรซินร้อนจะถูกฉีดเข้าสู่โพรงแม่พิมพ์ผ่านปากฉีด (gate) และชิ้นงานจะถูกปั้นขึ้น หมุดดันออก (ejector pin) ช่วยให้นำชิ้นงานออกจากแม่พิมพ์และตกลงสู่ถังรับชิ้นงาน เมื่อรอบการผลิตเสร็จสิ้น ชิ้นงาน (หรือรอบตัวอย่างแรก) จะถูกบรรจุกล่องและจัดส่งในเวลาต่อมา