

Рабочее колесо центробежной турбины из стали 316L, напечатанное на 3D-принтере методом SLM | Кейс-стади: монолитная лопатка авиационного двигателя
Монолитное рабочее колесо центробежной турбины с более чем 60 радиальными лопатками, изготовленное методом 3D-печати металлом (SLM) из нержавеющей стали 316L. Цельная конструкция «лопатка + ступица», серийные номера и марка материала нанесены с помощью 3D-маркировки, без паяных соединений. Повышение КПД на 8 %, снижение массы на 25 %, динамическая балансировка класса G2.5.
Практический пример: Монолитное рабочее колесо центробежной турбины
Нержавеющая сталь 316L | SLM | Рабочее колесо авиадвигателя / газовой турбины с 3D-маркированными лопатками
Применение металлической 3D-печати
1. Предыстория
Поставщик компонентов авиационных двигателей разрабатывал высокоскоростную ступень центробежной турбины для небольшого демонстратора турбореактивного двигателя. Прежняя конструкция сварной крыльчатки страдала от растрескивания концевых кромок лопаток в сварных швах и имела ограниченный КПД, поскольку профиль лопаток был ограничен сварочной оснасткой. Для выполнения требований программы демонстратора как по долговечности, так и по прослеживаемости требовалось полностью монолитное рабочее колесо с оптимизированной геометрией лопаток и непосредственной идентификацией в виде 3D-маркировки.
2. Задача
Требования к конструкции включали:
· Более 60 радиальных лопаток с полным аэродинамическим профилем, 100% монолитность — без сварных корней лопаток
· Оптимизированная 3D-закрутка лопаток для обеспечения КПД ступени >88%
· Марка материала и серийный номер, напечатанные методом 3D-печати непосредственно на торце ступицы (без клеевой этикетки, без лазерной маркировки, которую можно удалить)
· Динамическая балансировка класса G2.5 на полной рабочей частоте вращения (24 000 об/мин)
· Нержавеющая сталь 316L для стойкости к высокотемпературному окислению и совместимости с неразрушающим контролем
3. Решение
Рабочее колесо было перепроектировано как единая монолитная деталь с радиальными лопатками, оптимизированными методом CFD, и торцом ступицы с предварительно нанесённой 3D-маркировкой марки материала и уникального серийного номера, а затем изготовлено методом селективного лазерного плавления (SLM) из нержавеющей стали 316L. Углы отгиба лопаток назад, радиусы входных кромок и углы охвата на выходе были настроены с помощью CFD-расчётов, а ступица топологически оптимизирована по критерию жёсткость/масса. 3D-маркированный текст на торце ступицы был напечатан в виде выступающих символов в том же цикле печати, что исключило какие-либо процессы маркировки после печати. После печати деталь прошла чистовую обработку отверстия под вал, динамическую балансировку до класса G2.5 и обкаточные испытания на полной частоте вращения.
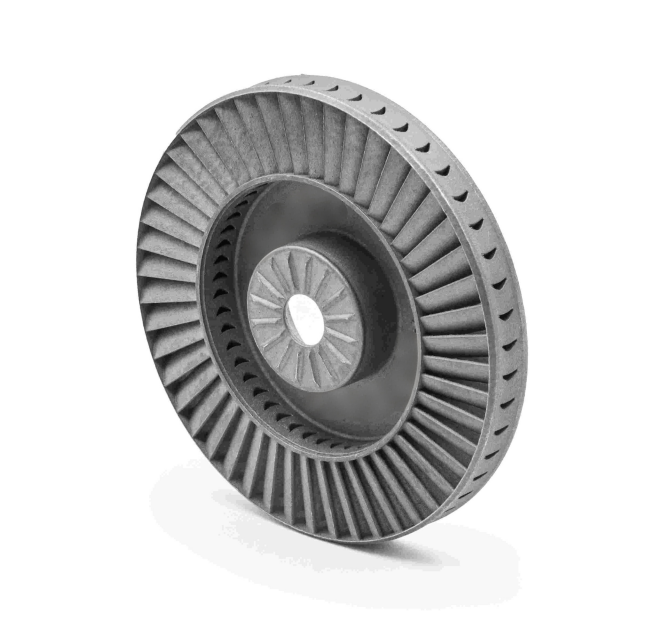
Рисунок 1: Рабочее колесо турбины из стали 316L, напечатанное методом SLM — вид спереди с более чем 60 радиальными лопатками и 3D-маркировкой марки материала на торце ступицы
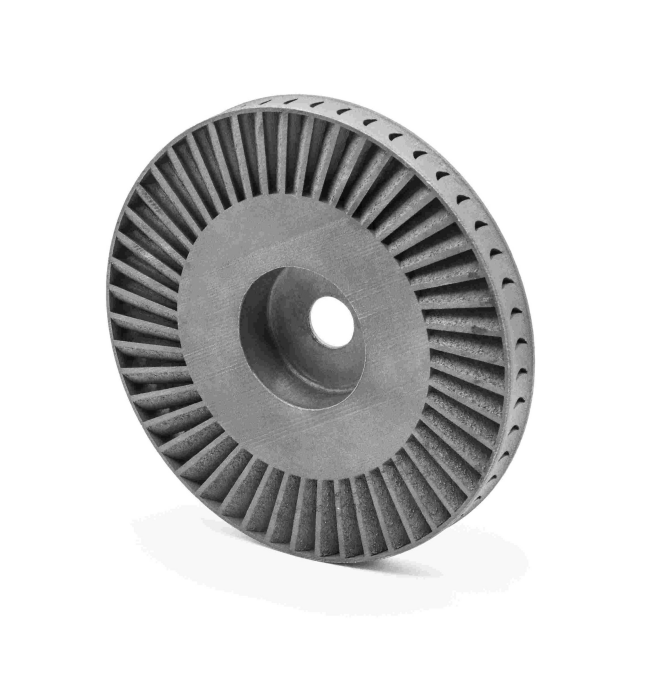
Рисунок 2: То же рабочее колесо с обратной стороны — монолитная ступица, без сварных корней лопаток, готово к чистовой обработке отверстия под вал
4. Результат
· КПД ступени 88% — +8 п.п. по сравнению со старой сварной конструкцией
· Снижение массы на 25% — за счёт топологически оптимизированной ступицы
· Монолитная конструкция — без сварных корней лопаток, исключён механизм усталостного разрушения
· Встроенная прослеживаемость — марка материала + серийный номер, напечатанные 3D-печатью в том же цикле
· Балансировка G2.5 при 24 000 об/мин — готово к непосредственной установке на двигатель
· Срок изготовления: 4 недели — от CAD-модели до отбалансированного рабочего колеса, прошедшего обкаточные испытания
“Мы получили монолитное рабочее колесо со встроенной прослеживаемостью и приростом КПД на 8 пунктов. Текст, напечатанный 3D-печатью, является частью самой детали — он не может отвалиться или быть сошлифован.”
Материал: Нержавеющая сталь 316L | Процесс: SLM / 3D-печать металлом | Применение: Рабочее колесо центробежной турбины