

Формы для обуви, изготовленные методом 3D-печати, из нержавеющей стали, алюминия и мартенситно-стареющей стали MS1 | Кейс: производство обувных форм методом SLM
Пресс-формы для обуви, напечатанные на металлическом 3D-принтере из нержавеющей стали 316L, алюминиевого сплава AlSi10Mg и мартенситностареющей стали MS1 (1.2709). Обувные пресс-формы SLM с конформными охлаждающими каналами, интегрированными решетчатыми сердечниками и текстурами в виде массивов штырьков. Сокращение времени цикла на 50%, сокращение сроков изготовления на 80% и 100% свобода дизайна по сравнению с алюминиевыми пресс-формами, изготовленными на станках с ЧПУ.
Кейс: пресс-формы для обуви, напечатанные на 3D-принтере —
Нержавеющая сталь, алюминий и MS1
3D-печать металлом SLM | Конформное охлаждение | Многоматериальная оснастка для обуви
Кейс: оснастка для производства обуви
1. Исходные данные
Глобальный бренд спортивной обуви готовил запуск новой линейки беговых кроссовок с полностью переработанной решётчатой структурой промежуточной подошвы и новым рисунком протектора наружной подошвы. Традиционные алюминиевые пресс-формы, изготовленные на станках с ЧПУ, не могли обеспечить требуемую внутреннюю решётчатую геометрию, интегрированные массивы штырей или конформные каналы охлаждения, необходимые для сокращения времени цикла на 50% на новой линии прямого впрыска EVA-пены. Бренду требовались четыре различных типа пресс-форм — форма для прямого вспенивания промежуточной подошвы, двухгнёздная форма для наружной подошвы с массивами штырей, перфорированная форма для протектора и форма колодки (верха) — каждая оптимизирована под свою систему материалов и профиль цикла. 3D-печать металлом методом SLM в трёх различных сплавах позволила изготовить все четыре в рамках единой цепочки поставок.
2. Задача
Требования к конструкции включали:
· Форма для прямого вспенивания промежуточной подошвы из алюминия AlSi10Mg — сокращение времени цикла на 50% за счёт внутренних конформных каналов охлаждения
· Форма для наружной подошвы из мартенситно-стареющей стали MS1 (1.2709) — твёрдость HRC 50–55 после старения, зеркально отполированная рабочая поверхность для литья EVA / TPU
· Перфорированная форма для наружной подошвы из нержавеющей стали 316L — более 1000 точных перфораций, коррозионная стойкость для работы со вспенивающим агентом
· Форма колодки (верха) из нержавеющей стали 316L — индивидуальная геометрия для каждого размера, с сетчатым рисунком перфорации для формовки верха
· Все четыре типа пресс-форм поставлены в течение 4 недель, готовы к испытаниям первых образцов
· Мультисплавная платформа: каждая форма подобрана под свою задачу (алюминий для быстрого цикла, MS1 для износостойкости при высоком давлении, 316L для коррозионной стойкости / гигиены)
· 100% свобода проектирования — решётчатые сердечники, конформное охлаждение и массивы штырей печатаются как монолитные элементы без сборки
3. Решение
Четыре типа пресс-форм были спроектированы как монолитные детали, каждая подобрана под свой рабочий цикл, и изготовлены методом селективного лазерного сплавления (SLM) из трёх различных сплавов. Форма для прямого вспенивания промежуточной подошвы была напечатана из алюминия AlSi10Mg с внутренними конформными каналами охлаждения, оптимизированными топологически и повторяющими контур гнезда — время охлаждения сократилось со 120 с до 60 с, что и составляло искомое сокращение времени цикла. Двухгнёздная форма для наружной подошвы с массивами штырей была напечатана из мартенситно-стареющей стали MS1 (1.2709), затем состарена до твёрдости HRC 50–55 и зеркально отполирована по рабочей поверхности для прямого литья EVA / TPU. Перфорированная форма для наружной подошвы была напечатана из нержавеющей стали 316L с более чем 1000 точных перфораций, обеспечивающих необходимую для работы со вспенивающим агентом коррозионную стойкость. Форма колодки была напечатана из нержавеющей стали 316L с индивидуальной геометрией для каждого размера обуви и сетчатым рисунком перфорации для линии формовки верха.
Каждая форма поставлялась со своим рецептом постобработки: алюминиевая форма для промежуточной подошвы прошла снятие напряжений и дробеструйную обработку; форма для наружной подошвы из MS1 была состарена до HRC 50–55 и зеркально отполирована по рабочей поверхности; форма для наружной подошвы из 316L была пассивирована согласно ASTM A967 и электрополирована по перфорациям; форма колодки из 316L была обработана дробеструйно до однородной сатинированной поверхности. Все четыре формы были поставлены за 2-4 недели по сравнению со сроком изготовления 12-16 недель для традиционных алюминиевых форм на станках с ЧПУ.
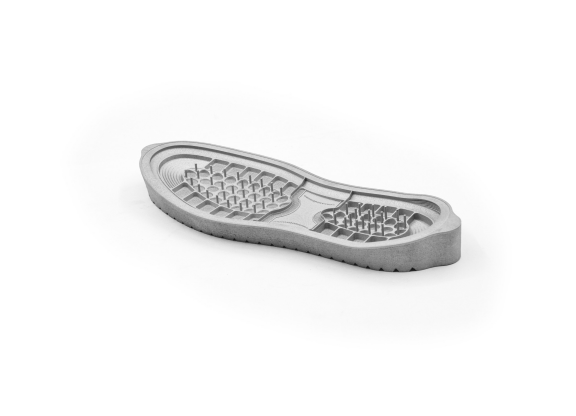
Рисунок 1: Форма для прямого вспенивания промежуточной подошвы из AlSi10Mg, напечатанная методом SLM — внутренние конформные каналы охлаждения (сокращение времени цикла на 50%)
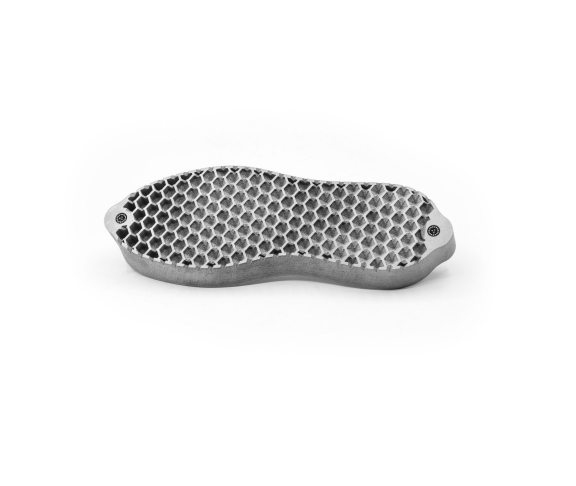
Рисунок 2: Та же форма для промежуточной подошвы из AlSi10Mg — сторона гнезда с напечатанной решёткой и текстурами массивов штырей
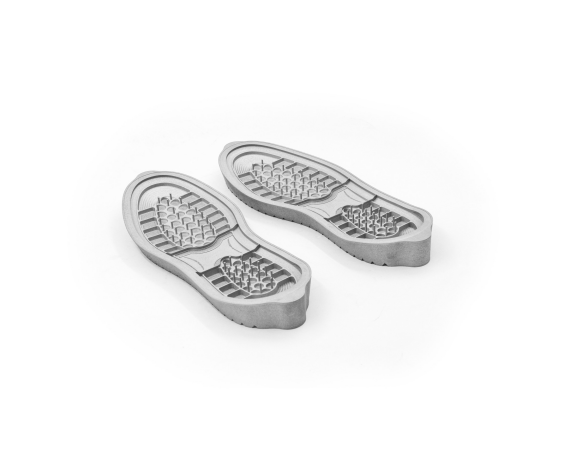
Рисунок 3: Пара (левая/правая) форм для наружной подошвы из мартенситно-стареющей стали MS1 (1.2709), напечатанная методом SLM — гнездо с массивом штырей, HRC 50–55 после старения, зеркально отполированная рабочая поверхность
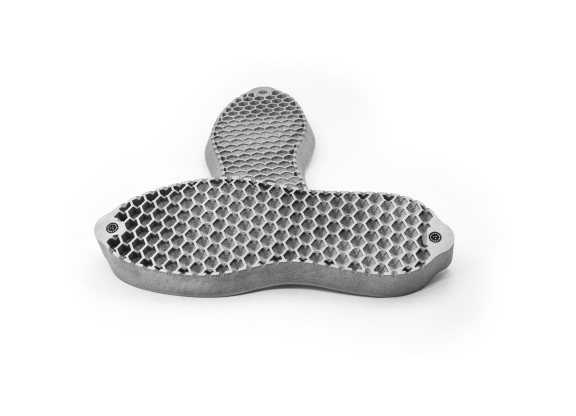
Рисунок 4: Та же пара форм для наружной подошвы из MS1 — вид под углом: расположение выталкивающих штырей и монолитная конструкция из мартенситно-стареющей стали
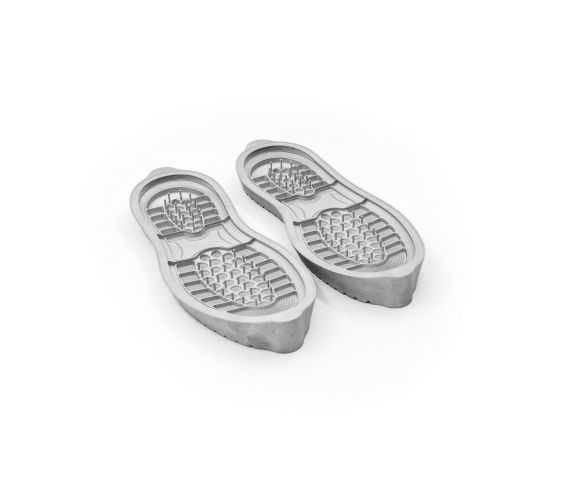
Рисунок 5: Форма для наружной подошвы из MS1, напечатанная методом SLM — крупный план гнезда с массивом штырей и переходов решётки / текстур
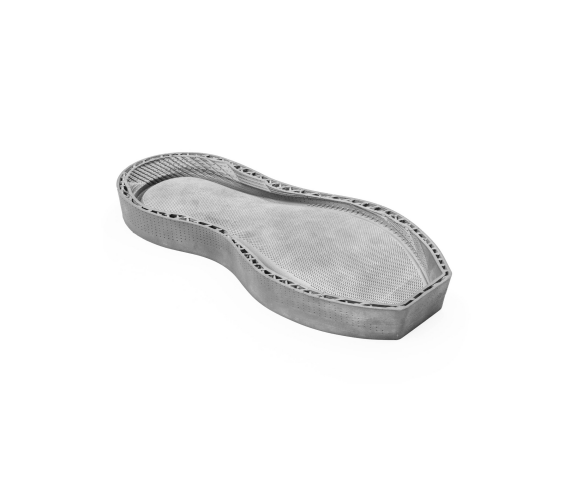
Рисунок 6: Форма для наружной подошвы из MS1, напечатанная методом SLM — вид в перевёрнутом положении: каналы потока и трассировка линий охлаждения
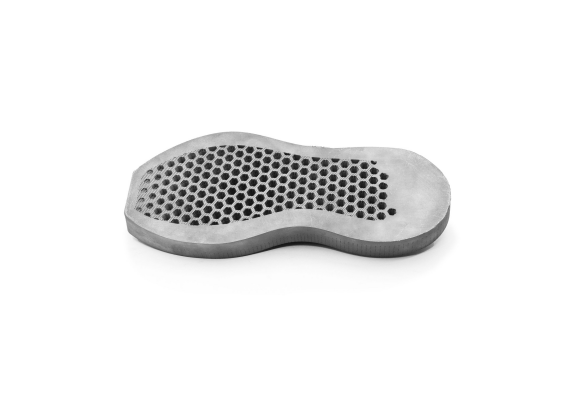
Рисунок 7: Перфорированная форма для наружной подошвы из нержавеющей стали 316L, напечатанная методом SLM — более 1000 точных перфораций, коррозионная стойкость для работы со вспенивающим агентом
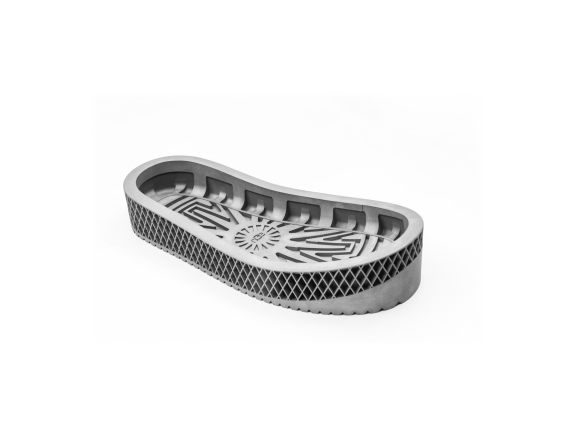
Рисунок 8: Форма для промежуточной подошвы из 316L, напечатанная методом SLM, с ромбовидным перекрёстным рисунком протектора (в стиле UGG) и периметром протектора — готова к прямому впрыску
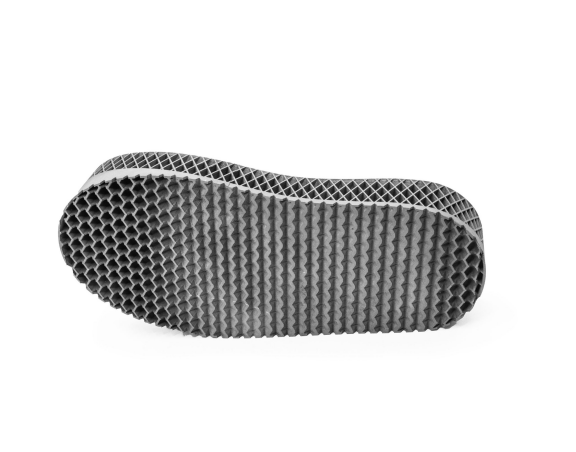
Рисунок 9: Форма для промежуточной подошвы из 316L, напечатанная методом SLM — вид под углом: ромбовидный перекрёстный рисунок протектора и интегрированный периметр протектора
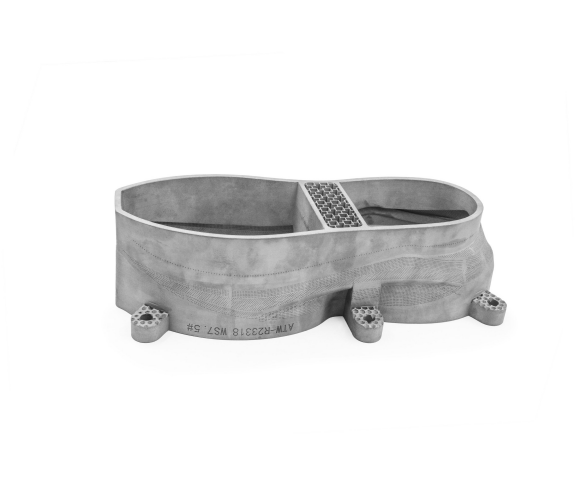
Рисунок 10: Форма обувной колодки (верха) из нержавеющей стали 316L, напечатанная методом SLM — индивидуальная геометрия для каждого размера, сетчатый рисунок перфорации, номер детали нанесён 3D-маркировкой в процессе печати
4. Результат
· Сокращение времени цикла на 50% — время охлаждения промежуточной подошвы: 120 с → 60 с благодаря конформному охлаждению из AlSi10Mg
· 4 типа пресс-форм, 3 сплава — AlSi10Mg, MS1, 316L — каждый подобран под свою задачу
· Срок изготовления 2-4 недели — против 12-16 недель для алюминия на станках с ЧПУ, испытания первых образцов за 30 дней
· Более 1000 точных перфораций — форма для наружной подошвы из 316L, коррозионная стойкость для работы со вспениванием
· Форма из мартенситно-стареющей стали HRC 50–55 — форма для наружной подошвы из MS1, зеркально отполирована для прямого литья EVA / TPU
· Монолитная конструкция — без сварных вставок, без паяных линий охлаждения, без смещений при сборке
· Индивидуальные колодки — форма колодки из 316L, одна геометрия на каждый размер обуви, сетчатая перфорация для формовки верха
· Сокращение сроков изготовления на 80% — в среднем 4 недели по всем четырём типам форм против базовых 16 недель для ЧПУ
“Мы запустили новую решётку промежуточной подошвы и новый протектор наружной подошвы за 30 дней, а не за 4 месяца. Алюминий для быстрого цикла, MS1 для износостойкости, нержавеющая сталь для вспенивания — три сплава, одна цепочка поставок, единый CAD-процесс.”
Материалы: алюминий AlSi10Mg | мартенситно-стареющая сталь MS1 (1.2709) | нержавеющая сталь 316L | Процесс: 3D-печать металлом SLM | Применение: многоматериальные пресс-формы для обуви